Obróbka CNC z ostrożnością. Od 1 pc do produkcji masowej. Darmowa analiza DFM.Zdobądź wycenę
Wybierz język

CNC tytanu

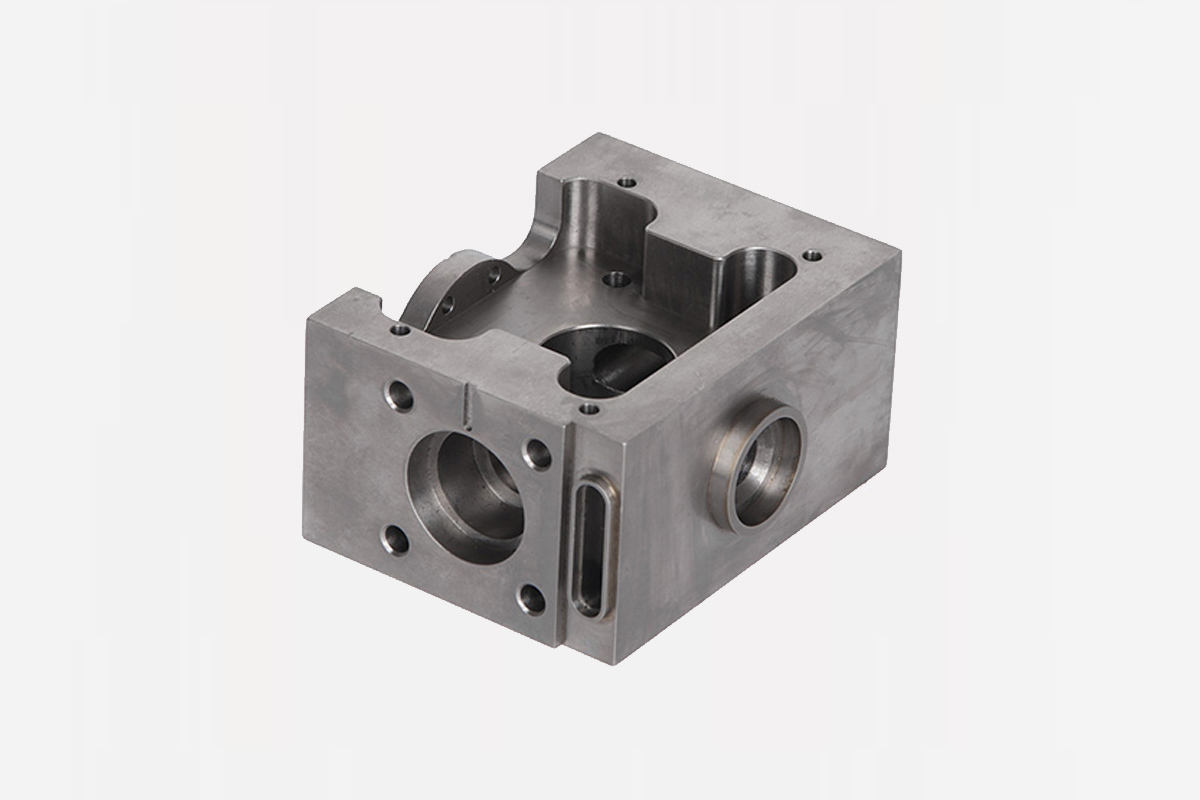
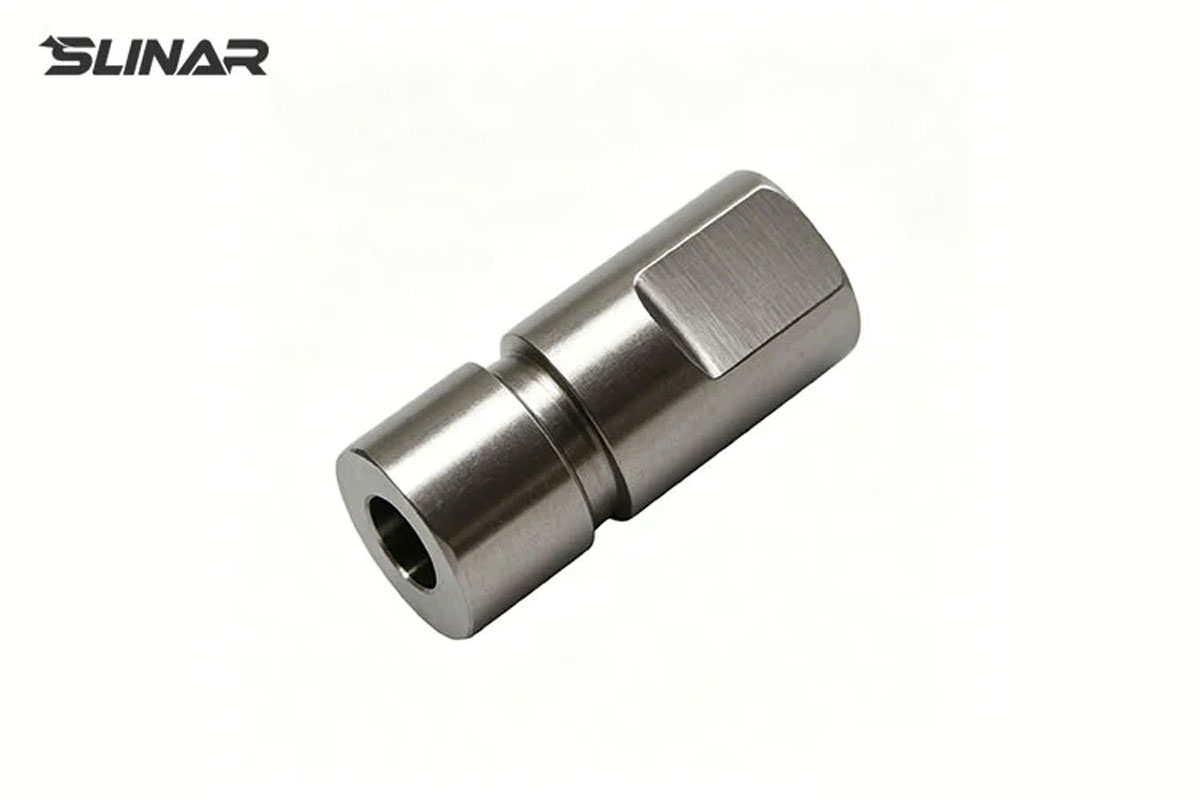
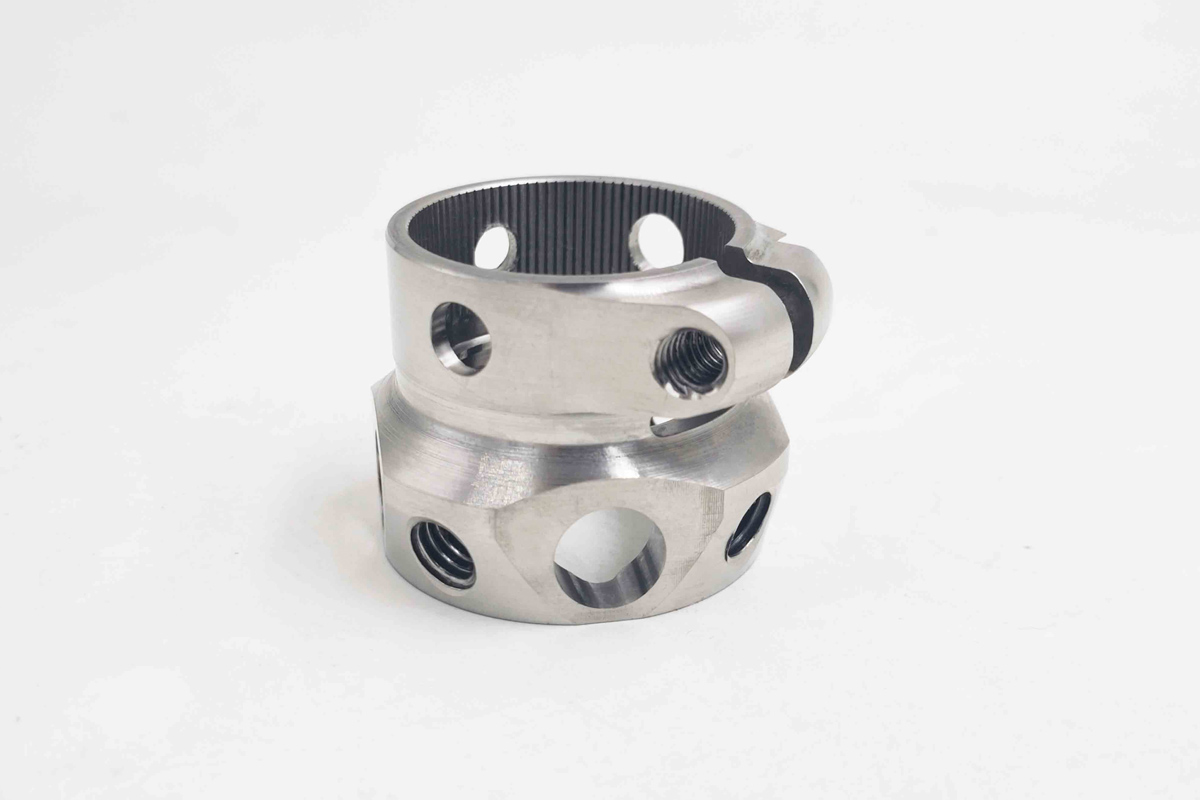
Obróbka tytanu CNC to precyzyjne przetwarzanie stopów tytanu za pomocą sterowanych komputerem narzędzi cięcia. Tytan jest ceniony za wyjątkowy stosunek wytrzymałości do masy - porównywalny do stali w 45% masy - wraz z wyjątkową odpornością na korozję i biokompatybilnością. Najczęściej obróbywanym stopem jest Ti-6Al-4V, który stanowi około połowy całego tytanu używanego w produkcji.

Tytan stanowi znaczące wyzwania związane z obróbką: niska przewodność cieplna koncentrująca ciepło na krawędzi cięciej, wysoka reaktywność chemiczna powodująca zgromadzenie się krawędzi, niski moduł elastyczności powodujący odchylenie i utwardzenie powierzchni. Niezbędne jest wyspecjalizowane narzędzie z węglikiem mikroziarna i powłokami AlTiN. Wysokociśnieniowy płyn chłodzący z dostawą przez narzędzie ma kluczowe znaczenie dla zarządzania ciepłem. Dynamiczne strategie frezowania o stałej grubości szczypów znacznie poprawiają żywotność narzędzia. Tolerancje są utrzymywane w standardzie ± 0,01 mm, przy wysokiej precyzji pracy osiągającej ± 0,005 mm.
Nasze usługi obróbki CNC

From prototype to production — reliable quality, on-time delivery

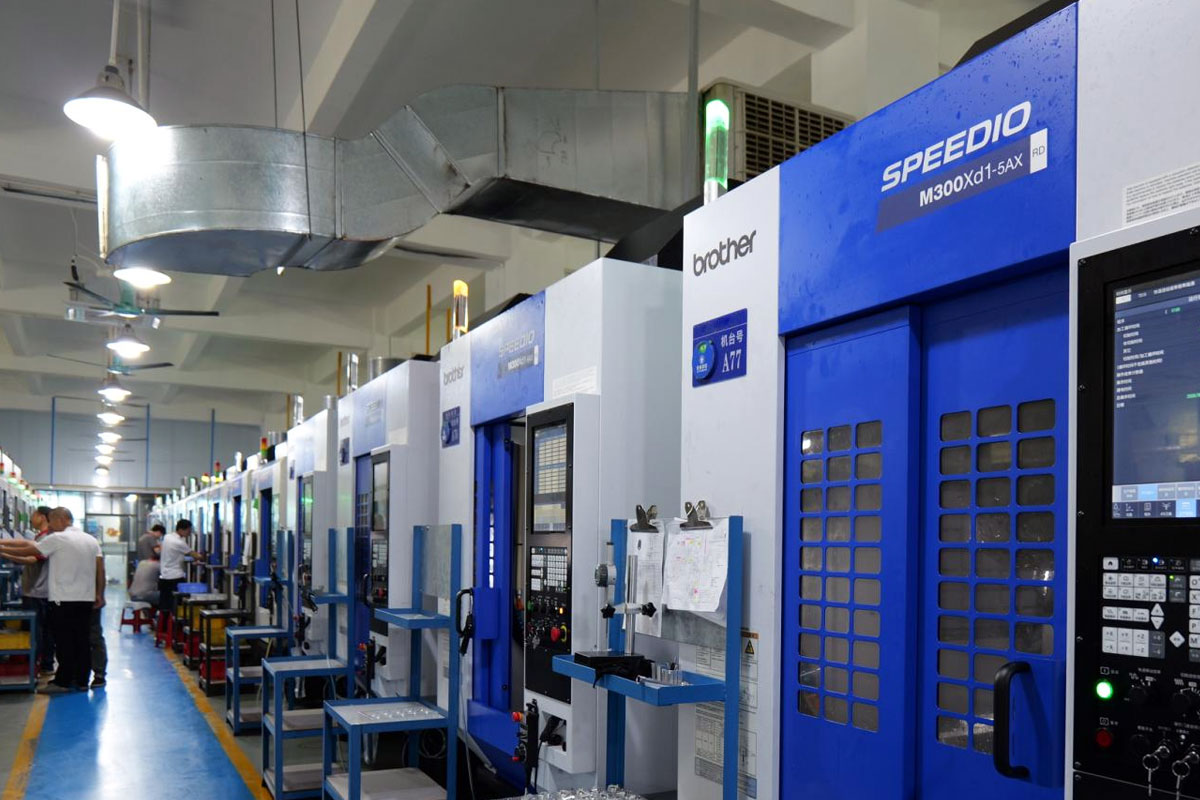
Zapewniamy precyzyjne usługi obróbki CNC dla szerokiej gamy materiałów, w tym aluminium, stal, stal nierdzewna, miedź, mosiądz, tytan, PEEK, PTFE, acetal, nylon i inne tworzywa sztuczne inżynieryjne. Nasze możliwości produkcyjne obejmują frezowanie CNC 3-osiowe, 4-osiowe i 5-osiowe, a także toczenie CNC, nadające się zarówno do rozwoju prototypów, jak i do produkcji o dużych ilościach.

Dzięki certyfikacji ISO 9001:2015 i zaangażowaniu w jakość obsługujemy klientów z branży lotniczej, motoryzacyjnej, medycznej, elektronicznej, sprzętu przemysłowego i towarów konsumpcyjnych. Nasze wewnętrzne możliwości obejmują wykończenie powierzchni, anodowanie, powłokę proszkową, obróbkę cieplną oraz inspekcję za pomocą CMM i urządzeń pomiarowych optycznych.

Oferujemy konkurencyjne ceny, elastyczne terminy dostawy i pełną śledzalność materiału. Od prostych uchwytów po złożone precyzyjne komponenty, dostarczamy części spełniające Twoje specyfikacje z niezawodną jakością i terminową dostawą.

Materiały
  • Tytan klasy 1

  • tytanu klasy 2

  • tytanu klasy 5

Wnioski

Lotnictwo kosmiczne

  • Ramy konstrukcyjne i przegrody statków powietrznych

  • Części silnika i sprężarki

  • Podrząd lądowy i komponenty hydrauliczne

  • Złącza i złącza

  • Komponenty rakiet i statków kosmicznych

Medyczne

  • Implanty ortopedyczne

  • Narzędzia chirurgiczne i korpusy narzędzi

  • Implanty dentystyczne i opiery

  • Płyty kostne i śruby

  • Obudowy urządzeń biokompatybilnych

Motoryzacja

  • Wysokowydajne pręty łączące

  • Komponenty zespołu zaworowego

  • Lekkie części konstrukcyjne

  • Sporty motorowe i komponenty wyścigowe

  • Komponenty układu wydechowego

morskiej

  • Podmorskie komponenty i złącza

  • Wale śmigłowe i oprawy

  • Sprzęt morski odporny na korozję

Przemysłowy

  • Komponenty urządzeń wysokotemperaturowych

  • Części do przetwarzania chemicznego

  • Odporne na zużycie szyny i przesuwniki

Możliwości
Specjalizujemy się w obróbce CNC stopów tytanu, głównie Ti-6Al-4V. Nasze 5-osiowe centra obróbkowe są wyposażone w wysokociśnieniowy płyn chłodzący przez wrzeciono i wyspecjalizowane narzędzia z powłokami AlTiN do zarządzania ciepłem i utwardzaniem roboczym. Implementujemy dynamiczne ścieżki frezowania o stałej grubości szczypów, aby przedłużyć żywotność narzędzia. Używamy technik kompensacji profilu w celu przeciwdziałania elastycznemu odchyleniu tytanu, osiągając dokładność konturu w zakresie ±0,005 mm w krytycznych cechach. Rozmiary części do 2000mm x 800mm x 600mm. Certyfikat ISO 9001:2015 i AS9100D. Zgodny z ITAR.
Zakończenia

Anodowanie

  • Typ 1: Standardowe anodowanie do ochrony przed korozją i przyczepnością

  • Typ 2: Anodowanie kolorowe do identyfikacji i dekoracji

  • Typ 3: Twarde anodowanie dla odporności na zużycie

Pasywacja

  • Obróbka chemiczna w celu usunięcia zanieczyszczenia powierzchni

  • Przywraca odporność na korozję

  • Standard dla części medycznych i lotniczych

Wykończenia mechaniczne

  • Bead Blasting: Jednolita matowa tekstura

  • Szotkowanie: kierunkowy wzór ziarna

  • Polerowanie: Wysoko błyszczące wykończenie odblaskowe

  • Tumbling: Deburring krawędzi

Powlekanie & Powłoka

  • PTFE / Teflon: Powierzchnia nieprzylepna o niskim tarciu

  • Powłoka PVD: Powłoka odporna na zużycie

  • Nikel bezelektryczny: Dodatkowa ochrona przed korozją i zużyciem

Obróbka cieplna

  • Ogrzewanie: Ulagodzenie naprężenia po obróbce

  • Rozwiązanie leczenia + starzenie się: wzmocnienie Ti-6Al-4V

Specyfikacje techniczne
NieruchomośćTi-6Al-4V
Wytrzymałość na rozciąganie950 – 1,100 MPa
Wytrzymałość wydajności880 – 950 MPa
Wydłużenie w przerwie10 – 14%
Twardość36 – 40 HRC
Gęstość4,43 g/cm³
Moduł elastyczności110 GPa
Przewodność cieplna6,7 W/m·K
Odporność na korozjęDoskonałe
BiokompatybilnośćTak
klasy tytanuTypKluczowe właściwościPowszechne zastosowania
klasy 2Komercyjnie czysteOdporność na korozję, formacyjnośćSprzęt chemiczny, morski
Klasa 5alfa-betaWysoka wytrzymałość, najlepsze właściwości ogólneLotnictwo, medycyna, motoryzacja
Klasa 23alfa-betaEkstra niski intersticial, wysoka czystośćImplanty medyczne, chirurgiczne
Parametrzdolność
Maksymalny rozmiar części (frezowanie)2000 mm x 800 mm x 600 mm
Maksymalny rozmiar części (toczenie)Średnica 600 mm x długość 1500 mm
Tolerancja standardowa±0.02 – 0.05mm
Tolerancja precyzyjna ± 0,01 mm
Tolerancja wysokiej precyzji±0.005mm
Wykończenie powierzchni (jak obróbka)Ra 1,6 - 3,2 μm
Wykończenie powierzchni (precyzja)Ra 0,8 μm
Wykończenie powierzchni (polerowane)Ra 0,4 μm
Często zadawane pytania
  • Dlaczego tytan jest trudny do obróbki?

    Tytan ma niską przewodność cieplną, która koncentruje ciepło na krawędzi cięciej. Jest chemicznie reaktywny, powodując zbudowaną krawędź. Jego niski moduł elastyczności powoduje odchylenie, a praca utwardza się podczas pocierania zamiast cięcia. Te cztery czynniki sprawiają, że jest to jeden z najbardziej trudnych materiałów do maszynowania.
  • Jakie narzędzie jest zalecane do obróbki tytanu?

    Podłoża węglikowe mikroziarno z powłokami AlTiN, zmiennymi frezami końcowymi spiralnymi i ostrymi krawędziami cięcia. Do wiercenia niezbędne są wiertniki podzielone z płynem chłodzącym narzędzia. Narzędzia HSS zużywają się zbyt szybko i należy ich unikać.
  • Jaka jest strategia cięcia tytanu?

    Zasada to niska prędkość, wysoka podaż. Użyj dynamicznych ścieżek do frezowania o stałej grubości szczypów. Zastosuj niższą prędkość powierzchniową i wyższe zaangażowanie promieniowe, aby wprowadzić ciepło do układu, a nie narzędzia. Użyj wysokociśnieniowego płynu chłodzącego z dostawą przez narzędzie.
  • Jakie tolerancje może osiągnąć obróbka tytanu?

    Standardowa precyzja wynosi ± 0,01 mm. Wysoka precyzja pracy osiąga ± 0,005 mm przy użyciu technik kompensacji profilu w celu przeciwdziałania elastycznemu odchyleniu tytanu.
  • Który tytan jest najczęściej obróbywany?

    Ti-6Al-4V stanowi około połowy całego tytanu używanego w produkcji. Klasa 23 jest stosowana do implantów medycznych wymagających wyższej czystości.
  • Jakie branże używają obróbki CNC tytanu?

    Lotnictwo, urządzenia medyczne, wysokowydajne części motoryzacyjne i morskie. Tytan jest określony, gdy redukcja masy ciała i odporność na korozję są krytyczne.
  • Jak tytan porównuje się ze stalą do obróbki CNC?

    Tytan ma wytrzymałość porównywalną do stali w 45% masy, ale jest znacznie trudniejszy do maszyny narzędziowej - żywotność jest krótsza, czasy cyklu są dłuższe, a koszty materiałów są znacznie wyższe. Jest on określony do zastosowań krytycznych dla wydajności, w których oszczędność masy uzasadnia koszty.
SLINAR CNC machining service
Gotowy na skalowanie produkcji?

Prześlij swój CAD za darmową wycenę. Nie ma minimalnego zamówienia.

Uzyskaj darmową ofertę
Trustpilot