Obróbka CNC z ostrożnością. Od 1 pc do produkcji masowej. Darmowa analiza DFM.Zdobądź wycenę
Wybierz język
Nazwa
Opis
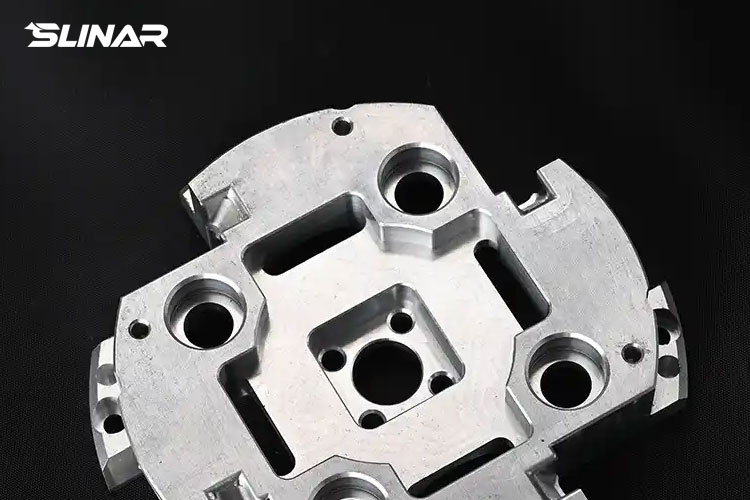
CNC machining Aluminum parts
Aluminium
Cena
Wysoka przetwarzalność i elastyczność, dobry stosunek wytrzymałości do masy.
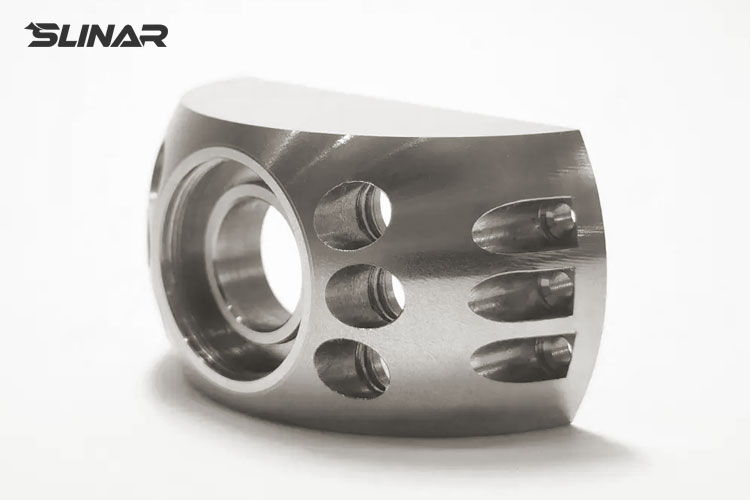
CNC machining Stainless steel parts
Stal nierdzewna
Cena
Wysoka wytrzymałość na rozciąganie, odporność na korozję i temperaturę.
CNC machining Alloy steel parts
Stal stopowa
Cena
Wysoka wytrzymałość i wytrzymałość, odporność na zmęczenie.
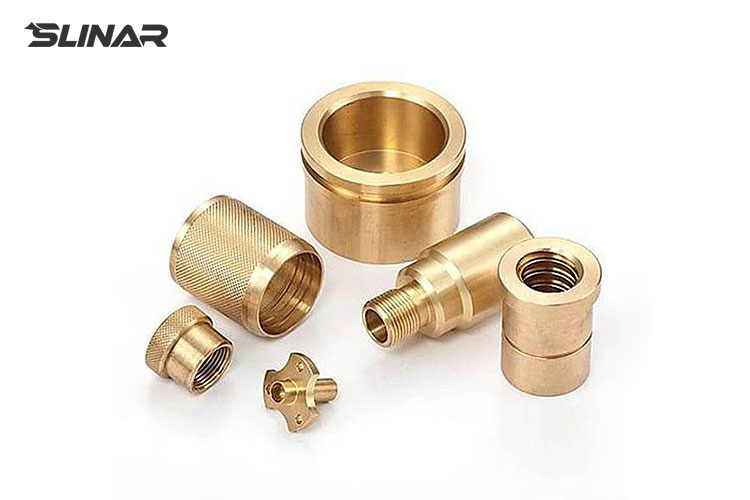
CNC machining Brass parts
Mosiądz
Cena
Niskie tarcie, doskonała przewodność elektryczna, złoty wygląd.
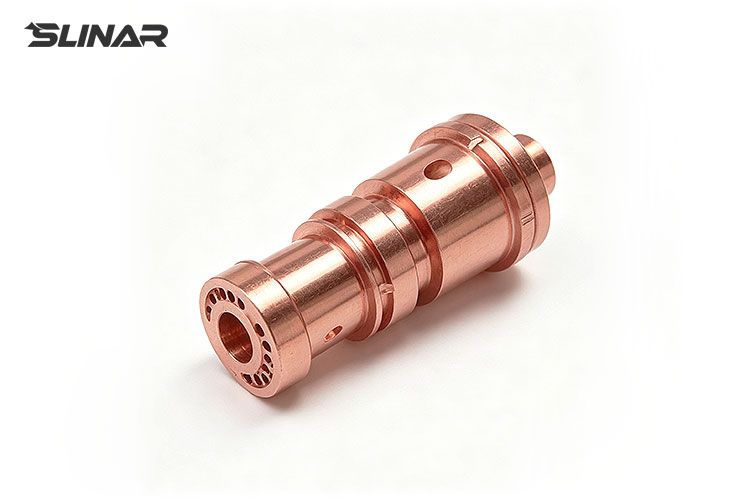
CNC machining Copper parts
Miedź
Cena
Doskonała przewodność cieplna i elektryczna.
CNC machining Inconel parts
Inconel
Cena
Wysokiej wytrzymałości i odporności na korozję stop niklu.
CNC machining Invar parts
Inważna
Cena
Stop niklu o bardzo niskim współczynniku rozszerzalności cieplnej.
CNC machining Mild steel parts
Stal miękka
Cena
Wysoka obróbkowość i spawalność, wysoka sztywność.
CNC machining Tool steel parts
Stal narzędziowa
Cena
Wysoka twardość i sztywność, odporna na ścieranie.
CNC machining Titanium parts
Tytan
Cena
Doskonały stosunek wytrzymałości do masy, stosowany w przemyśle lotniczym, motoryzacyjnym i medycznym.
Metal CNC services

Usługi CNC metali

Slinar oferuje zaawansowane usługi cięcia metali CNC o spójnej jakości i szybkim zwrotie. Utrzymujemy niezawodne zdolności produkcyjne i konkurencyjne ceny, obsługując wszystko od zamówień o niskich wielkościach po złożone projekty obróbki. Dzięki Slinar możesz produkować skomplikowane prototypy i małe partie w szerokim zakresie metali z wieloma opcjami wykończenia powierzchni. Współpracuj z nami, aby uzyskać dostęp do naszego kompleksowego łańcucha dostaw obróbki metali.
Metal Machining Services

Usługi obróbki metali

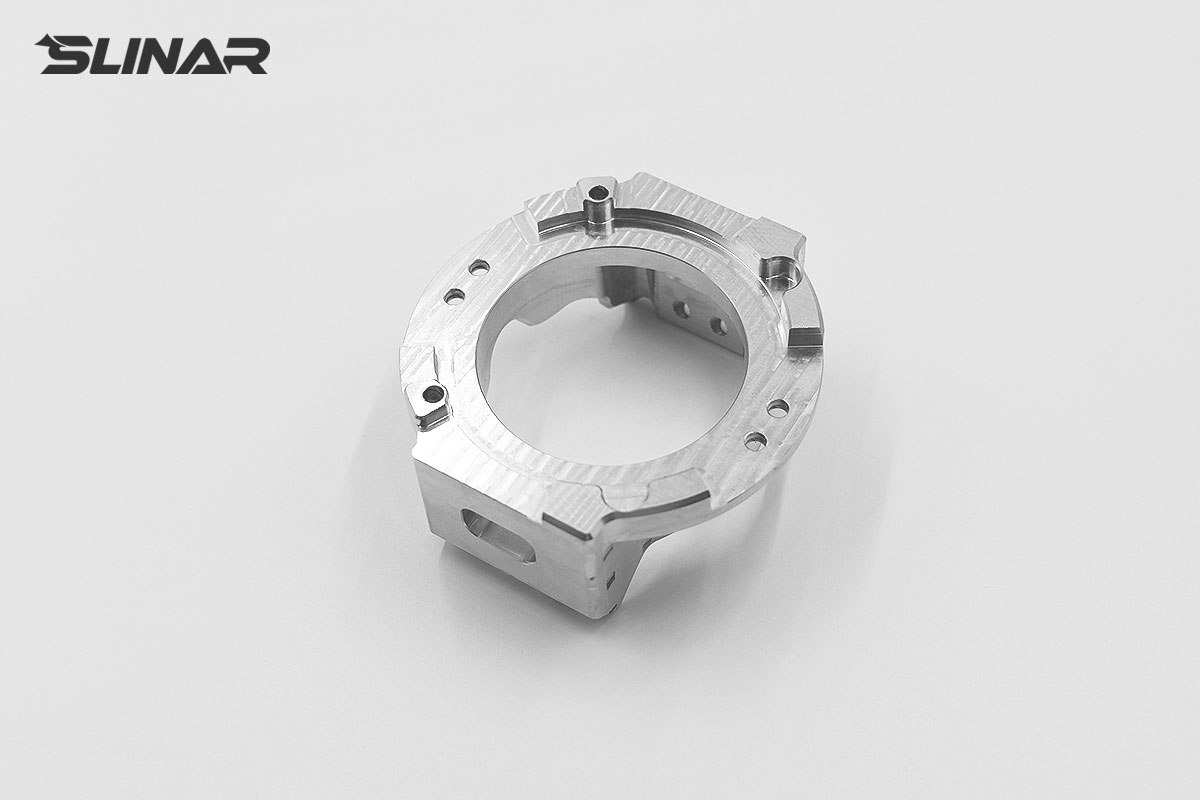
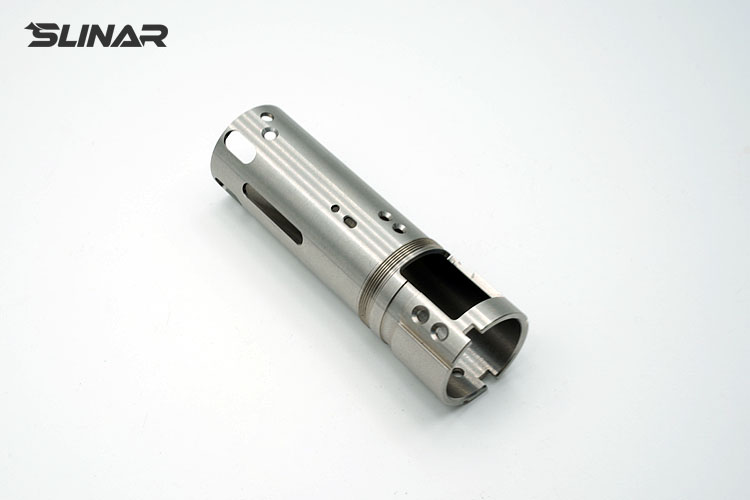
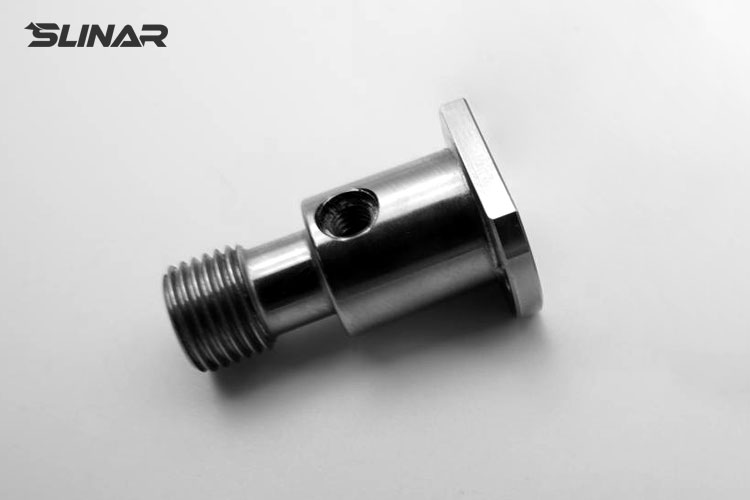
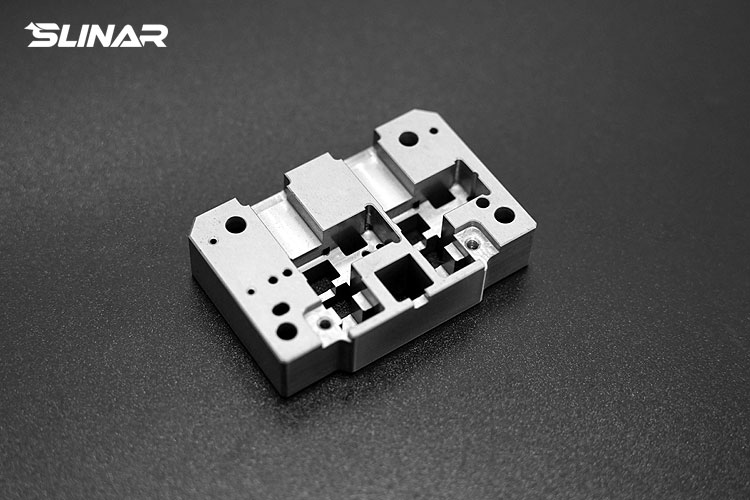
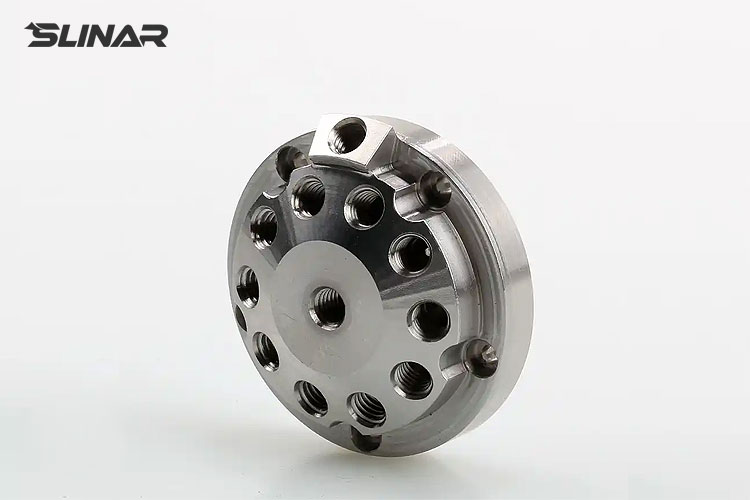
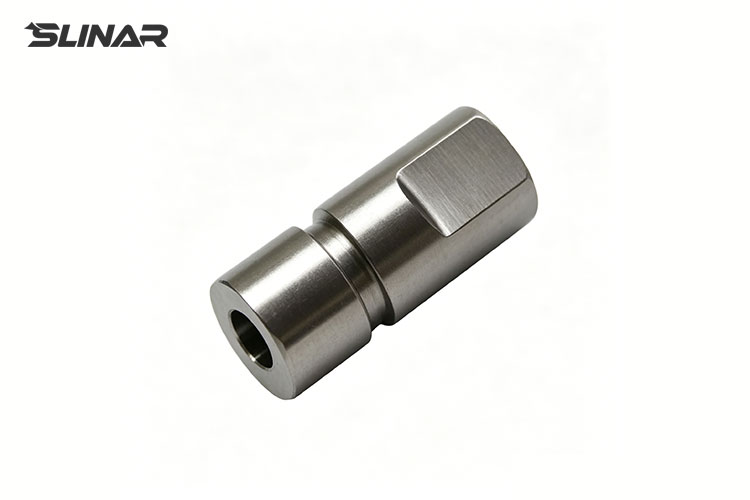
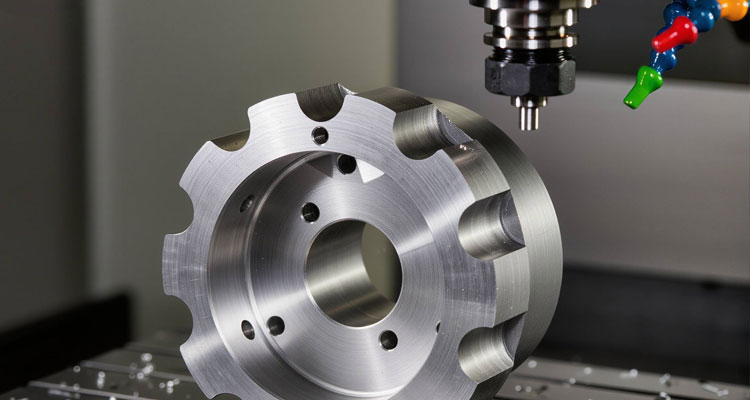
Obróbka metalu CNC to proces usuwania materiału z surowego materiału do produkcji precyzyjnych komponentów. Kierując się modelami 3D zaprojektowanymi przez CAD, maszyny CNC (Computer Numerical Control) zapewniają wyjątkową dokładność praktycznie każdego kształtu geometrycznego. W Slinar nasza sieć produkcyjna obsługuje 3- i 5-osiowe urządzenia CNC do części maszynowych, które przejmują nasz przegląd DFM (Design for Manufacturing) online. Nasze zaawansowane centra obróbki metali obsługują złożone cechy z ścisłymi tolerancjami i doskonałą powtarzalnością.
Metal Milling Services

Usługi frezowania metali

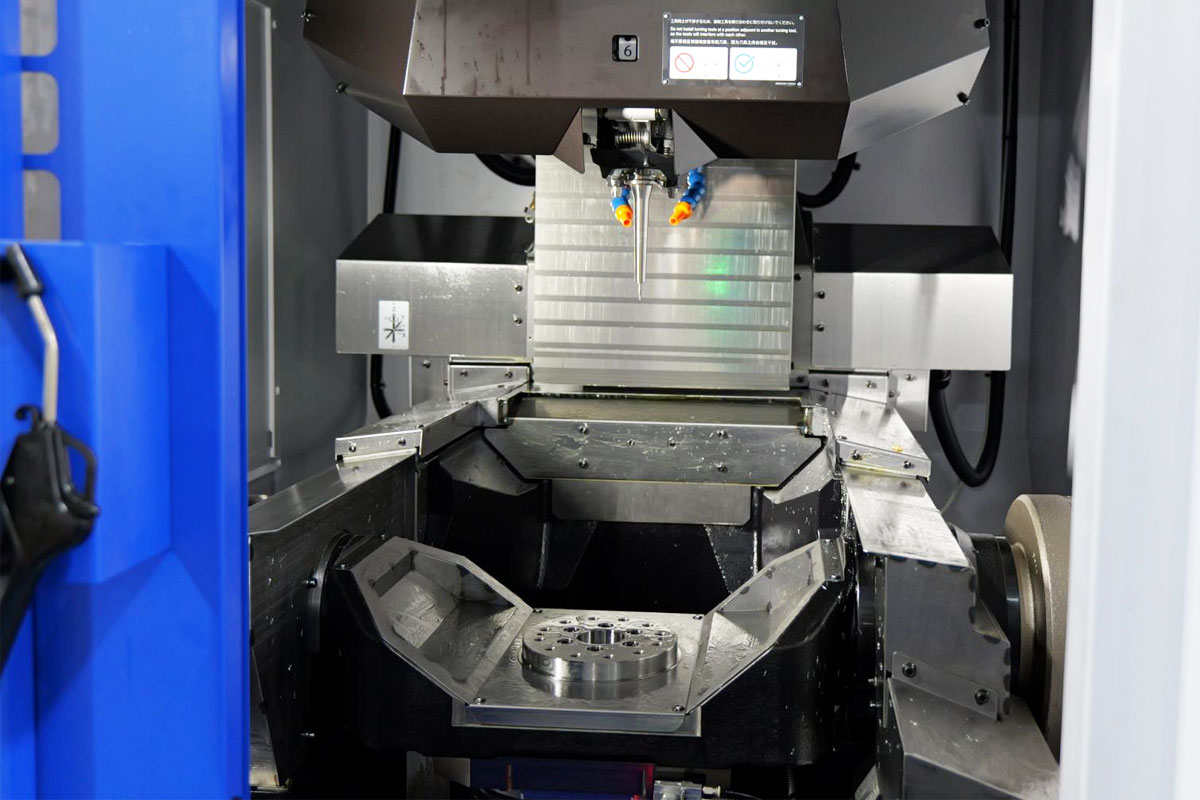
Frezowanie metalu CNC wykorzystuje szybkie obrotowe narzędzia cięcia do usuwania materiału z bloków lub blach stałych. Narzędzia mogą być wymieniane w zależności od grubości materiału i złożoności konstrukcji, podczas gdy obrotowy stół roboczy umożliwia wielokątny dostęp do przedmiotu obrabianego. W przypadku złożonych części obróbkowanych z jednego bloku metalowego frezowanie CNC oferuje najbardziej efektywne rozwiązanie produkcyjne. W Slinar nasze możliwości frezowania zapewniają precyzję, wydajność i spójność w każdym projekcie.
CNC Metal Fabrication Services

Usługi produkcji metali CNC

Wytwarzanie metalu CNC jest procesem obróbki subtrakcyjnej - podobnie jak rzeźbienie deski do surfowania z pojedynczego bloku drewna, ale z precyzją sterowaną komputerem. Począwszy od materiału stałego metalu, narzędzia cięcia systematycznie usuwają materiał, aż pojawi się ostateczny kształt części. To podejście jest idealne dla komponentów wymagających bezproblemowej konstrukcji i integralności konstrukcyjnej, ponieważ obróbka z jednego kawałka eliminuje szwy spawalne i słabe punkty montażu. Wieloosiowy sprzęt CNC firmy Slinar przynosi do życia nawet najbardziej złożone projekty jednoblokowe z dokładnością i szybkością.

Dlaczego wybrać nas

Slinar jest producentem certyfikowanym ISO 9001: 2015 i AS9100 z siedzibą w Shenzhen w Chinach, z ponad 12-letnim doświadczeniem w obróbce precyzyjnej CNC.

Dowiedz się więcej

Często zadawane pytania

  • Czym jest obróbka CNC metalu i jakie materiały obejmuje?

    Obróbka CNC metalu jest kontrolowanym komputerem procesem produkcyjnym subtrakcyjnym, który wykorzystuje obracające się narzędzia cięcia, operacje toczenia lub wyładowanie elektryczne do usuwania materiału z obrotów metalowych, wytwarzając precyzyjne komponenty z szerokiej gamy materiałów metalowych. Obejmuje wszystkie powszechne metale inżynieryjne: aluminium, stal, stal nierdzewna, tytan, mosiądz, miedź, brąz, magnez, wolfram, Inconel i inne stopy specjalne. Proces obejmuje frezowanie CNC (tworzenie płaskich powierzchni, szczeliny, kieszenie i złożone kontury 3D), toczenie CNC (produkcja części cylindrycznych, takich jak wały i tuleje), wiercenie, wiercenie, szlifowanie i EDM. Obróbka CNC metalu jest określona, gdy komponenty wymagają wysokiej wytrzymałości, trwałości, odporności na temperaturę lub szczególnych właściwości mechanicznych, których tworzywa sztuczne i kompozyty nie mogą zapewnić.
  • Jakie metale są najczęściej obrabiane i dlaczego?

    Aluminium jest najczęściej obróbywanym metalem ze względu na jego doskonałą obróbkowość (70-90% nominalna), lekką wagę, dobrą odporność na korozję i opłacalność. 6061-T6 jest najbardziej wszechstronnym gatunkiem dla inżynierii ogólnej. Stal ściśle idzie za nim - stale węglowe, takie jak 1018 i 12L14, są wysoce obróbalne i opłacalne, podczas gdy stale stopowe, takie jak 4140 i 4340, zapewniają wysoką wytrzymałość do wymagających zastosowań. Stal nierdzewna jest określona do zastosowań odpornych na korozję; 303 oferuje najlepszą możliwość obróbki (78%), 304 jest najbardziej wszechstronny, a 316 zapewnia maksymalną odporność na korozję w środowiskach morskich i chemicznych. Tytan jest obróbany ze względu na wyjątkowy stosunek wytrzymałości do masy i biokompatybilność, ale wymaga wyspecjalizowanego narzędzia. Mosiądz (C36000) jest materiałem odniesienia o 100% obróbkowości, idealnym dla armatur, zaworów i komponentów elektrycznych. Inconel jest obróbywany do zastosowań odpornych na wysokie temperatury i korozję, ale jest jednym z najtrudniejszych materiałów do obróbki. Miedź jest określona dla przewodności cieplnej i elektrycznej. Wybór zależy od zastosowania: masy, wytrzymałości, odporności na korozję, właściwości cieplnych lub elektrycznych oraz kosztu.
  • Jakie tolerancje może osiągnąć obróbka CNC metalu?

    Różne metale i procesy osiągają różne zdolności tolerancyjne. Standardowe frezowanie i toczenie CNC zazwyczaj utrzymuje ± 0,02 mm do ± 0,05 mm. Precyzyjna praca utrzymuje ± 0,01 mm na większości metali przy odpowiedniej kontroli maszyny i narzędziach. Wysoka precyzja pracy osiąga ± 0,005 mm na żądanie dla krytycznych cech. Operacje szlifowania osiągają ± 0,002 mm na hartowanej stali i innych metalach. Aluminium i mosiądz są najłatwiejsze do utrzymania ścisłych tolerancji ze względu na ich doskonałą obróbkowość i stabilność wymiarową. Stal nierdzewna i tytan utrzymują ścisłe tolerancje, ale wymagają bardziej sztywnych ustawień i starannego zarządzania termicznym. Inconel i wolfram są najbardziej trudne - tolerancje są zazwyczaj utrzymywane w standardzie ± 0,02-0,05 mm, a ściślejsze tolerancje wymagają wyspecjalizowanych podejść. Koncentryczność w zakresie 0,01 mm TIR jest standardowa dla części skręconych. Okrąglość w granicy 0,005 mm jest osiągalna. Wykończenia powierzchniowe wahają się od Ra 1,6-3,2 μm podczas obróbki do Ra 0,2-0,8 μm szlifowanego, a Ra 0,4 μm można osiągnąć na powierzchniach precyzyjnie skręconych lub polerowanych.
  • Jak wybór metalu wpływa na obróbkowość i koszty?

    Wybór metalu bezpośrednio wpływa na koszty obróbki poprzez cenę materiału, prędkość cięcia, zużycie narzędzi i czas cyklu. Najszybsze maszyny aluminiowe - wysokie prędkości cięcia (300-800 m/min), długa żywotność narzędzia i krótkie czasy cyklu. Jest to najbardziej opłacalny metal w większości zastosowań. Mosiądz z maszynami do obróbki w 100% przy wysokich prędkościach z doskonałym wykończeniem powierzchni i minimalnym zużyciem narzędzi, dzięki czemu jest bardzo opłacalny dla złożonych części. Maszyny ze stali węglowej (1018, 12L14) dobrze przy umiarkowanych prędkościach; 12L14 jest swobodne cięcie i idealne do części maszyn śrubowych o dużej objętości. Stal nierdzewna wymaga wolniejszych prędkości (40-60 m/min dla 304, 60-80 m/min dla 303) i częstszych zmian narzędzi - koszt jest wyższy niż aluminium lub stal węglowa. Tytan wymaga bardzo niskich prędkości powierzchniowych (30-60 m / min), wyspecjalizowanych narzędzi i wysokociśnieniowego płynu chłodzącego - koszt materiału jest 5-10 razy większy niż aluminium, a czasy cyklu są znacznie dłuższe. Inconel jest najdroższy w maszynie - powolne prędkości (20-40 m/min), ekstremalne zużycie narzędzi i długie czasy cyklu sprawiają, że nadaje się tylko do zastosowań, w których jego wysoka temperatura i odporność na korozję uzasadniają koszt.
  • Jakie wykończenia powierzchniowe są dostępne dla metalowych części CNC?

    Części metalowe akceptują szeroki zakres wykończeń powierzchniowych, aby zwiększyć odporność na korozję, ochronę przed zużyciem, estetykę i właściwości elektryczne. As-machined zapewnia funkcjonalną powierzchnię z widocznymi oznakami narzędzia, zazwyczaj Ra 1,6-3,2 μm. Anodowanie aluminium obejmuje przezroczyste, czarne, twarde (typ III) i opcje kolorystyczne - twarde anodowanie zapewnia odporność na zużycie poruszających się powierzchni kontaktowych. Opcje powlekania obejmują cynk do podstawowej ochrony przed korozją stali, nikiel bezelektryczny do jednolitej twardości i odporności na korozję, twardy chrom do odpornych na zużycie wałów i powierzchni łożysk oraz cynę, srebro lub złoto do przewodności elektrycznej i lutowności. Pasywacja dla stali nierdzewnej i tytanu usuwa wolne żelazo i przywraca odporność na korozję. Elektropolerowanie stali nierdzewnej i miedzi usuwa materiał powierzchniowy w celu poprawy wykończenia i odporności na korozję. Powłoka proszkowa zapewnia trwałe wykończenie polimerowe w dowolnym kolorze RAL z doskonałą ochroną przed korozją do zastosowań zewnętrznych. Wykończenia mechaniczne obejmują szlifowanie precyzyjnych powierzchni łożyskowych (Ra 0,2-0,8 μm), polerowanie powierzchni dekoracyjnych lub funkcjonalnych o wysokim błysku, blasowanie koralikami dla jednolitej tekstury matowej i szczotkowanie wzorów ziarna kierunkowych. Obróbka cieplna jest często stosowana przed lub po obróbce - wyżarowanie w celu złagodzenia naprężenia, gaszenie i hartowanie w celu zwiększenia twardości, utwardzanie obudowy dla utwardzonej powierzchni z twardym rdzeniem i azotowanie w celu utwardzenia powierzchni z minimalnym zniekształceniem.
  • Jakie są najbardziej trudne metale do maszynowania i dlaczego?

    Inconel jest najtrudniejszym metalem do obróbki ze względu na ekstremalne utwardzanie robocze (twardość powierzchni wzrasta do 50% podczas cięcia), wysokie siły cięcia (3-4 razy wyższe niż stal), niską przewodność cieplną koncentrującą ciepło na krawędzi cięciej, wysoką reaktywność chemiczną powodującą zgromadzoną krawędź i charakter ścierny z osadów węglików. Wymaga niskich prędkości powierzchniowych (20-40 m/min), ciężkiego zaangażowania promieniowego, wysokiego ciśnienia chłodzenia (70 bar) i zaawansowanych strategii ścieżki narzędzia. Tytan jest podobnie trudny z niską przewodnością cieplną (1/7 stali nierdzewnej), wysoką reaktywnością chemiczną, niskim modułem elastyczności (połowa stali), powodującym odchylenie i utwardzanie robocze. Wymaga węglika mikroziarna z powłokami AlTiN, wysokociśnieniowego płynu chłodzącego z dostawą przez narzędzie i dynamicznych ścieżek do frezowania narzędzi. Wolfram jest niezwykle twardy, gęsty i ścierny - wymaga narzędzi węglikowych lub diamentowych, ujemnych kątów grzyby, niskich prędkości i sztywnych ustawień. Stal nierdzewna jest umiarkowanie trudna ze względu na utwardzanie robocze i tworzenie gumowych szczupów - wymaga ostrych narzędzi, spójnego działania cięcia i odpowiednich płynów chłodzących. Czysta miedź jest miękka i gumowa, powodując zgromadzenie się krawędzi i słabe tworzenie się szczypów - wymaga ostrych polerowanych narzędzi i wysokociśnieniowego płynu chłodzącego. We wszystkich przypadkach zasada brzmi: " cięć, nie pocierać" - lekkie cięcia i tarcie generują ciepło i utwardzanie robocze.
  • Jakie urządzenia są używane do obróbki metalowej CNC?

    Obróbka metalowa CNC wykorzystuje szereg urządzeń skonfigurowanych do określonych operacji i materiałów. Centrum frezowane CNC obsługuje części do 2000 mm x 800 mm x 600 mm w konfiguracjach 3, 4 i 5 osi. Frezowanie 3-osiowe jest najbardziej powszechne i opłacalne dla części o płaskich powierzchniach i prostych kieszeniach. 4-osi dodaje osi obrotową dla cech cylindrycznych i powierzchni pod kątem. 5-osiowe umożliwia złożone powierzchnie wolnoformy, głębokie jamy i funkcje wielofunkcyjne w jednym układzie - niezbędne dla komponentów konstrukcyjnych lotniczych, wirników i implantów medycznych. Centrum toczenia CNC o średnicach uchwytów narzędziowych do 600 mm i długościach do 1500 mm - narzędzia na żywo umożliwiają frezowanie otworów przekrzyżowych, płaskich i szczelinów w tej samej konfiguracji. Uchwyty torcyjne typu szwajcarskiego o średnicy do 32 mm do długich, szczupłych części o wysokim stosunku długości do średnicy. Urządzenia EDM (drut i podwodnik) maszyny utwardzone materiały i wewnętrzne cechy, do których konwencjonalne cięcie nie może uzyskać dostępu. Urządzenia szlifujące (powierzchniowe i cylindryczne) osiągają precyzyjne wykończenia i ścisłe tolerancje na utwardzonych częściach. Prędkości wrzeciona na centrach frezowych wahają się od 10 000 do 24 000 obrotów na minutę. Systemy chłodzenia wysokiego ciśnienia (do 70 bar) z dostawą przez narzędzie są niezbędne dla trudnych do obróbki materiałów, takich jak Inconel i tytan.
  • Jakie branże polegają na obróbce metalowej CNC?

    Obróbka metalowa CNC służy jako kręgosłup precyzyjnej produkcji w wielu branżach. Przemysł lotniczy wymaga komponentów konstrukcyjnych z aluminium i tytanu, części wysokotemperaturowych Inconel, armatur ze stali nierdzewnej i tytanu oraz komponentów silników o pełnej śledzalności i certyfikacie AS9100D. Przemysł motoryzacyjny potrzebuje komponentów silników, skrzyni biegów i zawieszeń, lekkich części aluminiowych i magnezowych, komponentów ze stali i tytanu o wysokiej wytrzymałości oraz obudow baterii pojazdów elektrycznych zgodnych z normą IATF 16949. Przemysł medyczny wykorzystuje implanty z tytanu, stali nierdzewnej i mosiądzu, komponenty instrumentów chirurgicznych, obudowy urządzeń diagnostycznych i komponenty testowe ortopedyczne zgodnie z normą ISO 13485. Przemysł elektroniczny potrzebuje pochłaniaczy z aluminium i miedzi, złączy elektryczne z mosiądzu i miedzi, obudowy i obudowy metalowe oraz kontakty z miedzi berylowej. Sektor sprzętu przemysłowego wymaga części pomp ze stali i stali nierdzewnej, łożysk i tulei z brązu, metalowych przekładni i komponentów napędowych oraz płyt mocujących i części maszyn. Przemysł naftowy i gazowy wykorzystuje korpusy zaworów ze stali nierdzewnej i Inconel, komponenty głowicy studni i komponenty narzędzi do otworu. Przemysł obronny wymaga wysokiej wytrzymałości komponentów metalowych zgodnych z ITAR.
  • Jak wybrać odpowiedni metal do mojego projektu obróbki CNC?

    Wybierz w oparciu o wymagania aplikacji. W przypadku ogólnych zastosowań konstrukcyjnych, w których waga nie jest krytyczna, a koszty są ważne, stal węglowa (1018, 1045) lub aluminium (6061-T6) są najbardziej opłacalnymi opcjami. Do lekkich zastosowań konstrukcyjnych o dobrej odporności na korozję korzystne jest aluminium (6061-T6 lub 7075-T6). W przypadku zastosowań o wysokiej wytrzymałości i wysokim napięciu wymagających odporności na zużycie należy rozważyć zastosowanie stali stopowej (4130, 4140, 4340) lub stali narzędziowej (A2, D2). Do zastosowań odpornych na korozję w środowiskach medycznych, spożywczych lub morskich odpowiednia jest stal nierdzewna (303 dla obróbkowości, 304 dla wszechstronności, 316 dla maksymalnej odporności na korozję). Dla maksymalnego stosunku wytrzymałości do masy z biokompatybilnością (implanty lotnicze i medyczne), tytan (klasa 5) jest wyborem. W przypadku zastosowań w wysokich temperaturach (do 980 ° C) i odpornych na korozję, w których inne materiały nie działają, Inconel (718, 625) jest określony pomimo jego kosztów i trudności obróbki. Do zastosowań wymagających przewodności cieplnej lub elektrycznej stosuje się miedź (C11000 dla przewodności, C10100 dla maksymalnej czystości). Do zastosowań o wysokiej gęstości, takich jak ochrona przed promieniowaniem i przeciwwagi, korzystne są stopy metali ciężkich wolframu (90-97% W). Dla odporności na zużycie łożysk i tulei wybrany jest brąz (C93200 dla łożysk, C95400 dla zastosowań o wysokiej wytrzymałości). W celu maksymalnej redukcji masy przy dobrej obróbkowości stosuje się magnez (AZ31B), ale wymaga starannego obsługi bezpieczeństwa.
  • Jaka dokumentacja jakości jest dostarczana z metalowymi częściami CNC?

    Wszystkie metalowe części CNC są dostarczane z kompleksową dokumentacją jakości w celu zapewnienia śledzalności i zgodności. Dokumentacja standardowa obejmuje sprawozdania z badań materiałów (MTR) certyfikujące skład chemiczny i właściwości mechaniczne zgodnie z obowiązującymi normami ASTM, AMS lub EN z pełną śledzalnością partii cieplnej. Raporty z inspekcji wymiarowej obejmują weryfikację CMM wszystkich wymiarów krytycznych z analizą odchyleń. Certyfikaty zgodności potwierdzają, że części spełniają wszystkie określone wymogi. W przypadku pracy lotniczej, sprawozdania z inspekcji pierwszego artykułu (FAI) zgodne z AS9102 są dostarczane z rysunkami balonowymi i szczegółowymi danymi pomiarowymi. W przypadku pracy motoryzacyjnej dostarczano dokumentację PPAP (Production Part Approval Process), w tym schematy przepływu procesu, plany kontroli i badania zdolności (Cpk). Na życzenie można dostarczyć dodatkową dokumentację, taką jak wyniki badań mechanicznych, pomiary szorstkości powierzchni i raporty z badań nieniszczących. Cała dokumentacja jest dostarczana w języku angielskim z dostawą cyfrową.
SLINAR CNC machining service
Gotowy na skalowanie produkcji?

Prześlij swój CAD za darmową wycenę. Nie ma minimalnego zamówienia.

Uzyskaj darmową ofertę
Trustpilot