Obróbka CNC z ostrożnością. Od 1 pc do produkcji masowej. Darmowa analiza DFM.Zdobądź wycenę
Wybierz język
Nazwa
Opis
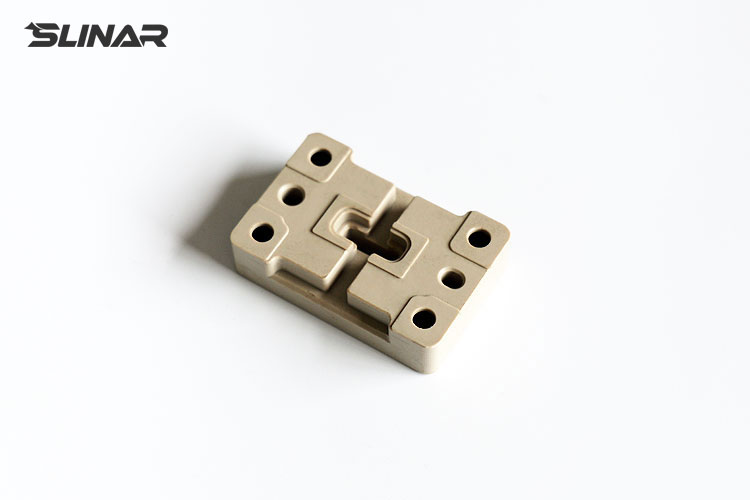
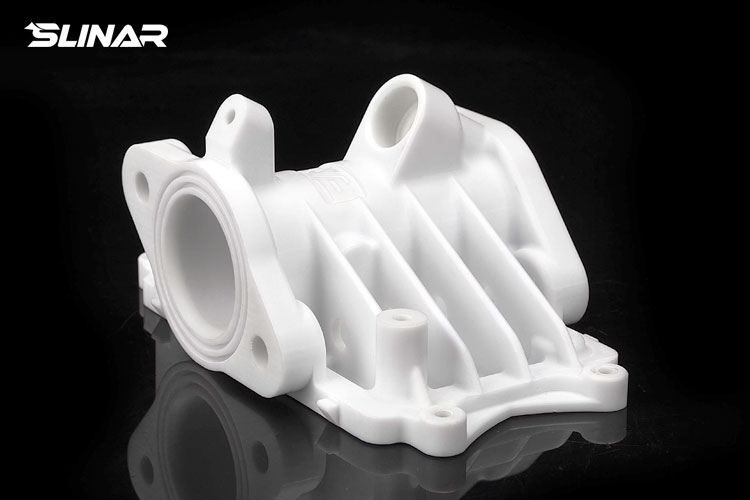
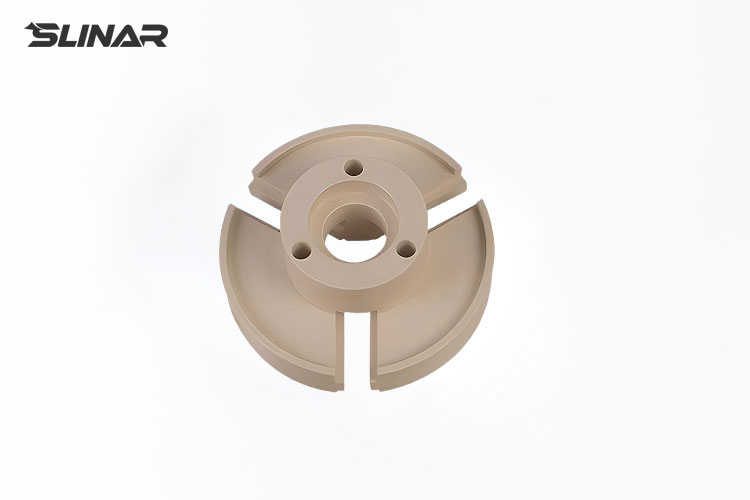
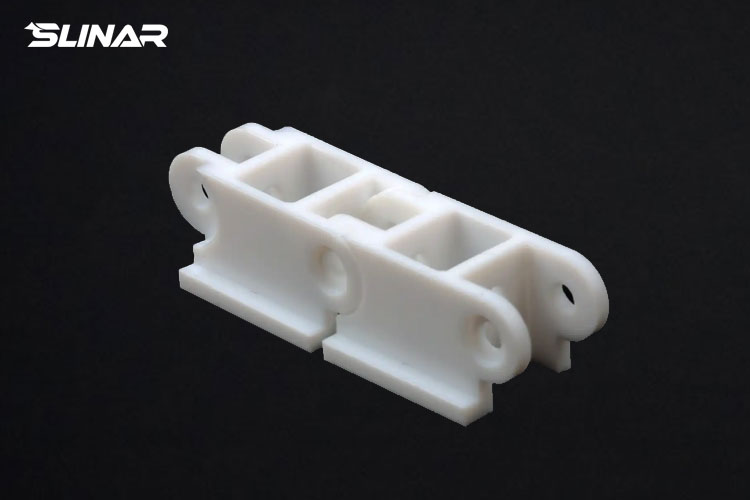
CNC machining PEEK parts
PEEK
Cena
Wysokiej wydajności termoplastyczny, bardzo wysoka wytrzymałość, odporność termiczna i chemiczna.
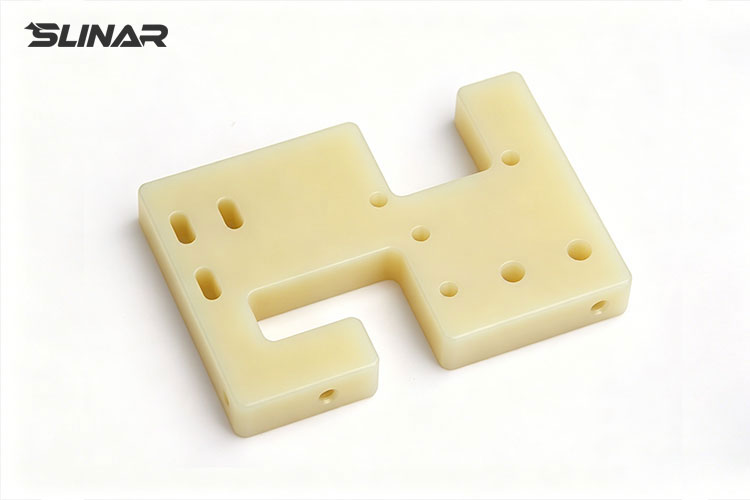
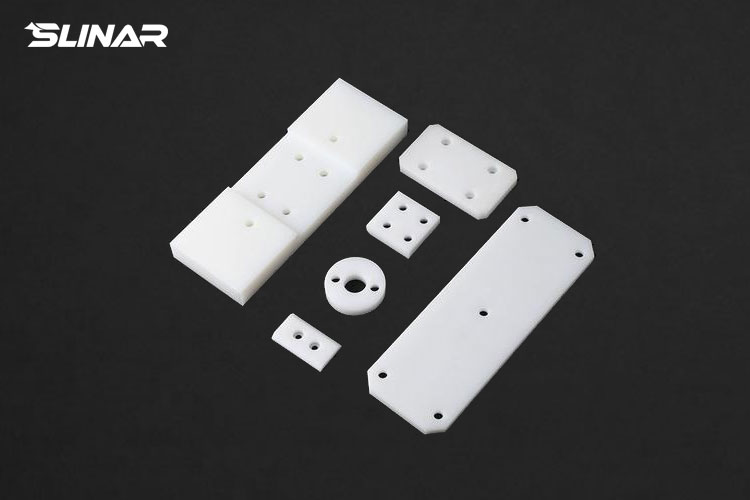
CNC machining POM (Delrin) parts
POM (Delrin)
Cena
Wysoka sztywność, wysoka dokładność, niskie tarcie, łatwe do obróbki.
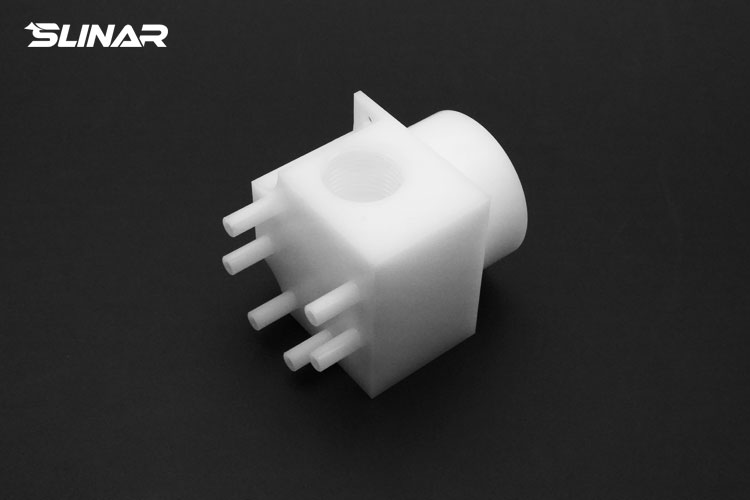
CNC machining PTFE (Teflon) parts
PTFE (teflon)
Cena
Niskie tarcie, odporność chemiczna i termiczna.
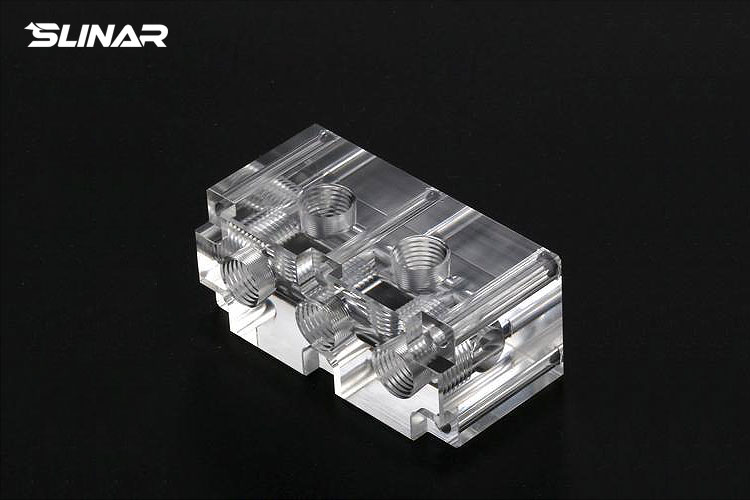
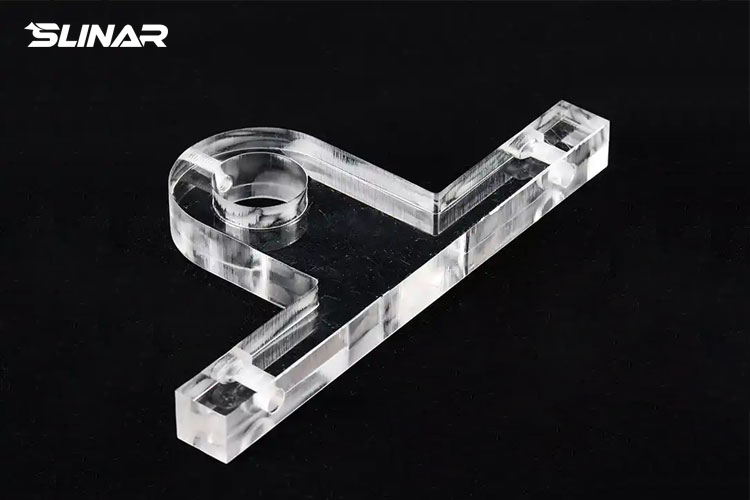
CNC machining PMMA (Acrylic) parts
PMMA (akryl)
Cena
Przezroczysty sztywny plastik często używany jako zastępca szkła.
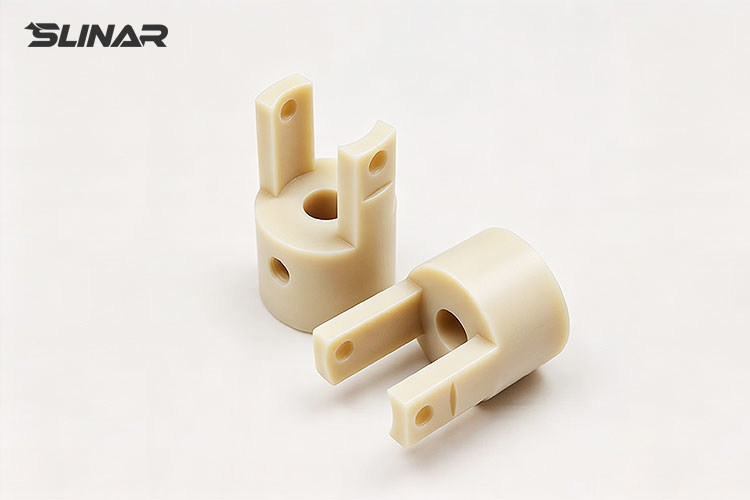
CNC machining Nylon parts
Nylon
Cena
Doskonałe właściwości mechaniczne, odporne na termiczne, chemiczne i ścieranie.
CNC machining ABS parts
ABS
Cena
Typowe termoplastyczne, odporne na uderzenia, łatwe w obróbce.
CNC machining PPS parts
PPS
Cena
Odporność na wysokie temperatury, odporność na korozję.
CNC machining PAI parts
PAI
Cena
Posiada doskonałą odporność na ciepło i wysoką wytrzymałość.
CNC machining PC (Polycarbonate) parts
PC (poliwęglan)
Cena
Wysoka wytrzymałość, doskonała wytrzymałość na uderzenia, przezroczysta.
CNC machining PSU parts
Zasilacz
Cena
Ma wyjątkowo wysoką odporność na ciepło i odporność na korozję chemiczną.
CNC machining PVC parts
PVC
Cena
Doskonała odporność na chemikalia i warunki atmosferyczne oraz dobra wytrzymałość.
CNC machining PP (Polypropylene) parts
PP (polipropylen)
Cena
Doskonała odporność na korozję chemiczną i wydajność elektryczna, lekka i wysoka wytrzymałość.
CNC machining PEI (Polyetherimide) parts
PEI (polieterymid)
Cena
Posiada cechy takie jak wysoka wytrzymałość.
CNC machining PE (Polyethylene) parts
PE (polietylen)
Cena
Doskonały stosunek wytrzymałości do wagi, odporność na uderzenia i warunki atmosferyczne.
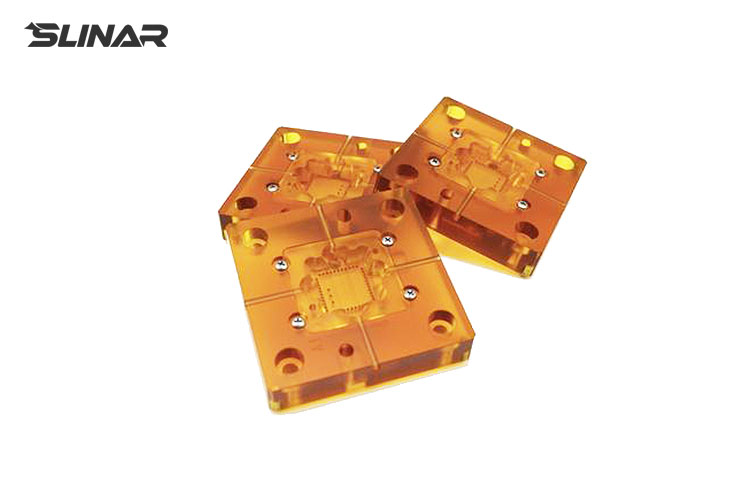
CNC machining PI (Polyimide) parts
PI (poliimid)
Cena
Materiały mają doskonałą stabilność w wysokich temperaturach.
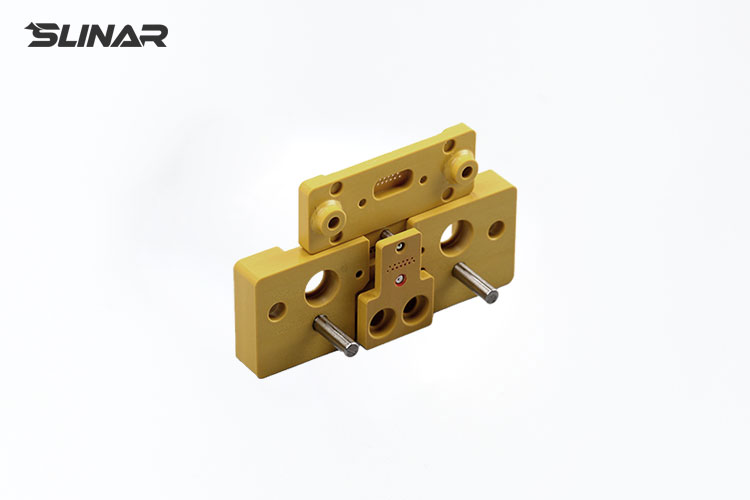
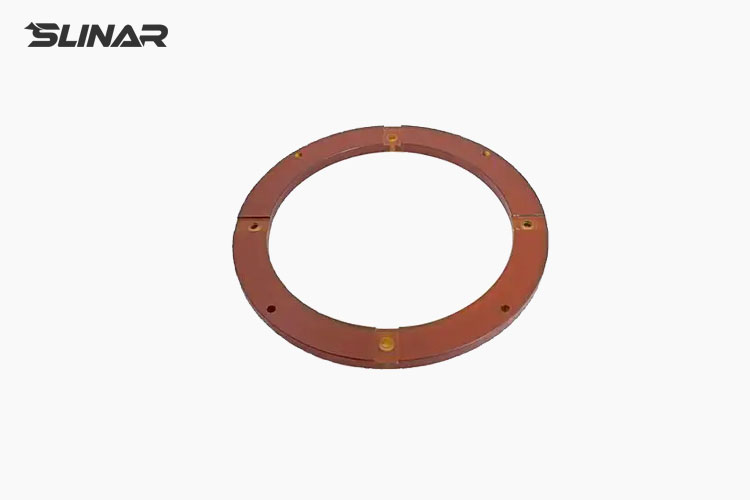
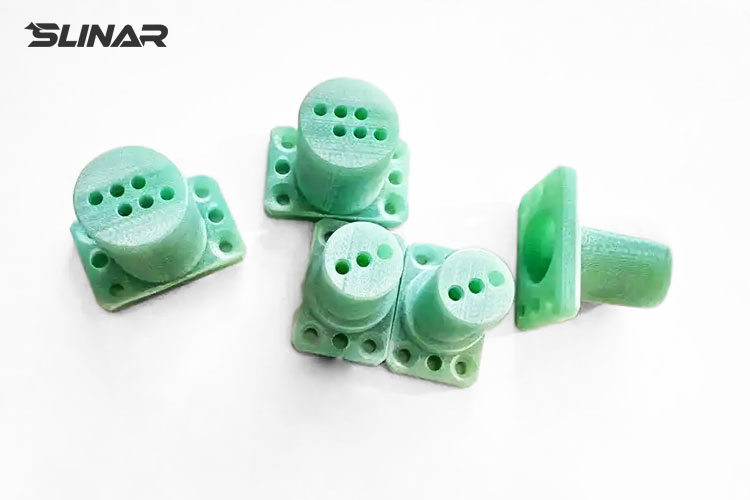
CNC machining FR4 parts
FR4
Cena
Palnoodporny laminat epoksydowy z włókna szklanego.
CNC machining PPSU parts
PPSU
Cena
Doskonała odporność cieplna, odporność chemiczna i właściwości mechaniczne.
CNC machining PET parts
PET
Cena
Wytrzymały plastik, który oferuje doskonałą odporność na zużycie i wytrzymałość mechaniczną.
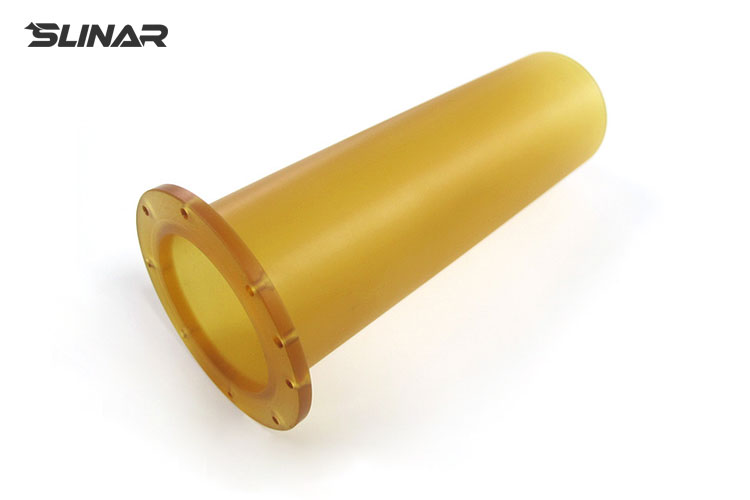
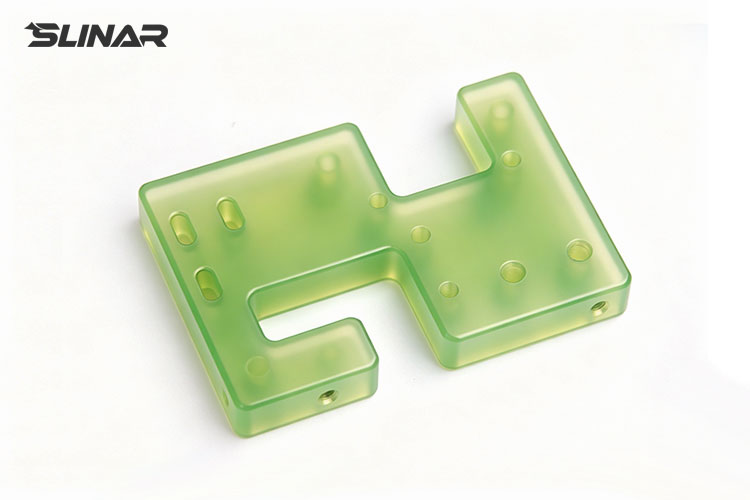
CNC machining PU (Polyurethane) parts
PU (poliuretan)
Cena
Ma doskonałą odporność na zużycie, wysoką wytrzymałość na rozciąganie, odporność na rozrywanie i nośność oraz dobrą biokompatybilność.
Plastic Machining Services

Usługi obróbki tworzyw sztucznych

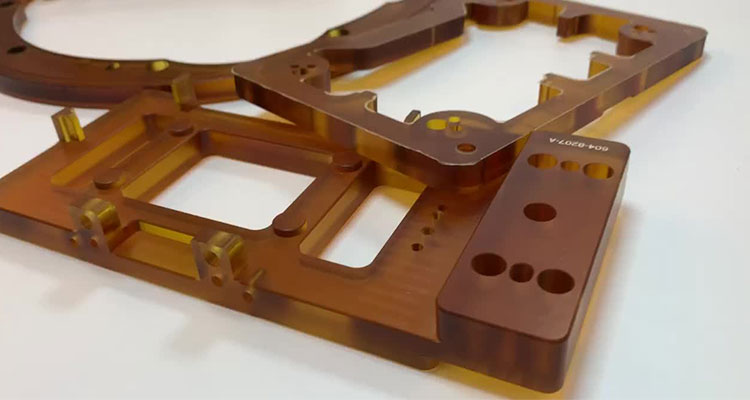
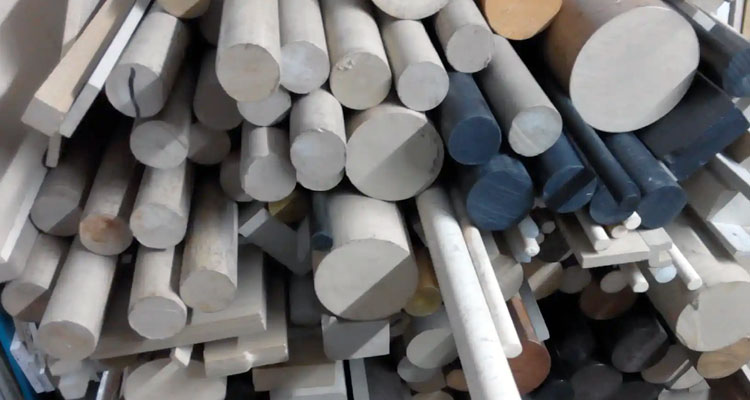
Części z tworzyw sztucznych obróbane CNC oferują atrakcyjną alternatywę dla metalu - są lekkie, łatwiejsze w obróbce i ogólnie bardziej opłacalne. To sprawia, że ​​są idealnym wyborem dla funkcjonalnych prototypów, maszyn i armatur oraz produktów końcowego użytku w takich branżach jak urządzenia medyczne, lotnictwo i elektronika użytkowa. Obróbka CNC działa z szerokim spektrum tworzyw sztucznych inżynieryjnych, od ABS i nylonu po materiały o wysokiej wydajności, takie jak PEEK, PTFE i poliwęglan. Każdy typ tworzyw sztucznych ma unikalne cechy obróbki - niektóre są czysto cięte z doskonałą stabilnością wymiarową, podczas gdy inne wymagają specjalistycznych narzędzi i strategii. W Slinar pomożemy Ci wybrać odpowiedni materiał dla Twojej aplikacji. Poznaj naszą pełną gamę dostępnych tworzyw sztucznych powyżej.
Plastic CNC Machining Services

Usługi obróbki CNC tworzyw sztucznych

Slinar zapewnia zaawansowane usługi obróbki CNC tworzyw sztucznych o spójnej jakości i szybkim zwrotie. Nasz zakład obsługuje ponad 50 maszyn do frezowania i toczenia, zapewniając wysoką dostępność produkcji i konkurencyjne ceny przez cały czas. Skutecznie obsługujemy zamówienia małych partii na części z tworzyw sztucznych obróbkowane CNC, a także złożone projekty obróbki tworzyw sztucznych obejmujące wiele materiałów i obróbek powierzchniowych. Od szybkiego tworzenia prototypów po produkcję o małych ilościach, Slinar dostarcza niezawodne rozwiązania do obróbki CNC tworzyw sztucznych. Współpracuj z nami dzisiaj, aby wykorzystać naszą wiedzę w obróbce tworzyw sztucznych do Twojego projektu.

Dlaczego wybrać nas

Slinar jest producentem certyfikowanym ISO 9001: 2015 i AS9100 z siedzibą w Shenzhen w Chinach, z ponad 12-letnim doświadczeniem w obróbce precyzyjnej CNC.

Dowiedz się więcej

Często zadawane pytania

  • Czym jest obróbka CNC tworzyw sztucznych i w jaki sposób różni się ona od obróbki metalowej?

    Obróbka CNC tworzyw sztucznych jest kontrolowanym komputerem procesem produkcyjnym, który wykorzystuje obrotowe narzędzia cięcia do usuwania materiału z przedmiotów z tworzyw sztucznych, produkując precyzyjne komponenty z termoplastów inżynieryjnych. Podstawowa różnica od obróbki metalu polega na tym, jak tworzywa sztuczne reagują na ciepło i siły cięcia. Plastiki mają do 10 razy większą ekspansję cieplną niż metale, tracą ciepło wolniej i mają znacznie niższe temperatury zmiękczania i topienia. Oznacza to, że obróbka tworzyw sztucznych wymaga ostrzejszych narzędzi, specjalnych strategii podawania, aby uniknąć tarcia (co generuje ciepło), oraz skupienia się na ewakuacji szczupów, aby przenieść ciepło z strefy cięcia. Podczas gdy metale korzystają z agresywnego chłodzenia, wiele maszyn tworzyw sztucznych jest lepsze z wybuchem powietrza lub mgłą, aby zapobiec wstrząsom termicznym i zanieczyszczeniu.
  • Które tworzywa sztuczne są najbardziej odpowiednie do obróbki CNC?

    Stabilne wymiarowo, obróbalne termoplasty najlepiej wykonują obróbkę CNC. Najczęściej obróbywane tworzywa sztuczne inżynieryjne to Delrin (POM), PEEK, akryl (PMMA), nylon (PA), PTFE (Teflon), ABS i poliwęglan. Delrin oferuje doskonałą stabilność wymiarową i niskie tarcie. PEEK zapewnia odporność na wysokie temperatury do 260 ° C i jest biokompatybilny. Akryl oferuje jasność optyczną, ale wymaga starannego zarządzania ciepłem. Nylon jest wytrzymały i odporny na zużycie, ale pochłania wilgoć, co wpływa na stabilność wymiarową. PTFE jest nieprzylepny i odporny na chemikalia, ale wymaga wyspecjalizowanej obsługi. ABS jest odporny na uderzenia, tanie i przebaczające. Poliwęglan jest twardy i przejrzysty, ale bardziej wrażliwy na pękanie naprężeniowe.
  • Jakie są najczęstsze problemy z obróbką CNC tworzyw sztucznych i jak ich zapobiec?

    Najczęstsze problemy w obróbce tworzyw sztucznych obejmują topienie na krawędziach ciętych, długie sznurowe szczupy, słabe wykończenie powierzchni, niestabilność wymiarową po obróbce i tworzenie dziur. Topienie jest spowodowane wytwarzaniem ciepła przekraczającego punkt zmiękczania materiału - zapobieganie wymaga zwiększenia szybkości podawania (nie spowolnienia), użycia ostrych narzędzi, zapewnienia dobrej ewakuacji szczupów za pomocą wybuchu powietrza i unikania mieszkania w jednym miejscu. Długie sznurowe szczypy, powszechne z nylonem i PE, są zapobiegane ostrzejszymi narzędziami i bardziej agresywnymi parametrami podawania. Słabe wykończenie powierzchni lub " mleczne" krawędzie z akrylu wymagają polerowanych nożyczek jednoflautowych i spójnego działania cięcia. Niestabilność wymiarowa po obróbce występuje z powodu napięcia wewnętrznego - zapobieganie obejmuje odpowiednie mocowanie (nie zbyt ciasne), wyżarowanie z uwzględnieniem napięcia i kontrolę części po równowadze termicznej. Formacja dziur jest kontrolowana za pomocą ostrych narzędzi i zoptymalizowanych wyjść ścieżki narzędzia.
  • Jakie tolerancje może osiągnąć obróbka CNC tworzyw sztucznych?

    Chociaż tworzywa sztuczne są trudniejsze do utrzymania niż metale, realistyczne oczekiwania są osiągalne. Cechy ogólne zazwyczaj wynoszą ± 0,05 mm do ± 0,10 mm przy odpowiedniej konfiguracji i wyborze materiału. Precyzyjne cechy mogą utrzymywać ±0,01 mm na materiałach stabilnych wymiarowo, takich jak POM i PEEK w kontrolowanych warunkach. Cięższe tolerancje wymagają materiałów o wysokiej stabilności, obróbki etapowej z ulgą naprężenia i środowisk inspekcyjnych z kontrolowaną temperaturą.
  • Jakie narzędzia są wymagane do obróbki CNC tworzyw sztucznych?

    Obróbka tworzyw sztucznych wymaga innego podejścia niż cięcie metalu. Kluczowe wymogi dotyczące narzędzi obejmują ostre krawędzie cięcia, geometrię o-flutu o pojedynczym lub niskim flucie zaprojektowaną specjalnie dla tworzyw sztucznych, polerowane fluty w celu zapobiegania przyczepności materiału, geometrię wyciętą do ewakuacji głębokich szczupów kieszeniowych oraz narzędzia niepolakowane węglikiem lub pokryte diamentami. Ostre krawędzie cięcia są niezbędne, ponieważ nudne narzędzia generują tarcie i ciepło zamiast czystego cięcia. Jednofletowe lub niskoflejtowe frezy O-fletowe tworzą duże szczupy, które przenoszą ciepło. Polerowane flety zapobiegają budowaniu się krawędzi na narzędziu do cięcia. Geometria wycięta jest szczególnie ważna w przypadku obróbki głębokiej kieszeni w celu ciągłej ewakuacji szczupów. Niepowlekany węglik działa dobrze dla większości tworzyw sztucznych; narzędzia powlekane diamentami trwają dłużej w materiałach ściernych, takich jak nylon wypełniony szkłem.
  • Jak zapobiegać topieniu podczas obróbki tworzyw sztucznych?

    Topienie jest najważniejszym wyzwaniem w obróbce CNC tworzyw sztucznych. Zasada podstawowa polega na tym, że narzędzie musi cięć, a nie pocierać. Kiedy narzędzie się pociera, tarcie tworzy ciepło szybciej, niż chip może go przenieść. Kluczowe strategie obejmują utrzymanie prawidłowego obciążenia szczupów, zwiększenie szybkości podawania w celu uzyskania właściwego działania cięcia, wykorzystanie powietrza zamiast płynu chłodzącego powodziowego dla większości tworzyw sztucznych w celu natychmiastowego usunięcia gorących szczupów, unikanie zamieszkania w jednym miejscu i podjęcie cięć o pełnej głębokości, jeśli to Zdrowe obciążenie chipa powoduje działanie cięcia, a nie tarcie. Kiedy krawędzie zaczynają się pogorszać, zmniejszenie szybkości podawania często pogarsza problem - szybsze poruszanie się tworzy odpowiednie chipy. W przypadku większości tworzyw sztucznych wybuch powietrzny jest bardziej skuteczny niż płyn chłodzący powodziowy, ponieważ natychmiast usuwa gorące szczupy bez wstrząsu termicznego lub zanieczyszczenia. Głębokość szorstkości powinna wynosić od 0,050 "do 0,150" - płytkie cięcia pocierają zamiast cięcia.
  • Jakie wykończenia powierzchniowe są możliwe na tworzywach sztucznych obróbanych CNC?

    Różne tworzywa sztuczne akceptują różne metody wykończenia. Wykończenie podczas obróbki zapewnia funkcjonalną powierzchnię z widocznymi oznakami narzędzia, zazwyczaj Ra 1,6-3,2 μm. Rozblasowanie koralikami wykorzystuje drobne media do tworzenia jednolitego matowego wykończenia, które ukrywa ślady narzędzi, powszechne dla części przemysłowych. Parowe polerowanie akrylu i poliwęglanu wykorzystuje parę rozpuszczalnikową do tworzenia optycznego, szklanego wykończenia bez widocznych śladów narzędzi. Polerowanie płomieniowe przywraca jasność optyczną na akrylowych krawędziach. Polerowanie mechaniczne poprzez szlifowanie i buffing osiąga wysoki połysk na akrylu, poliwęglanu i niektórych nylonach.
  • Jakie branże wykorzystują obróbkę CNC tworzyw sztucznych?

    Obróbka CNC tworzyw sztucznych służy szerokiej gamie branż, w których wymagane są lekkie, odporne na korozję, izolujące lub biokompatybilne komponenty. Przemysł medyczny używa go do instrumentów chirurgicznych, komponentów implantów, obudow urządzeń i tac sterylizacyjnych, zazwyczaj w PEEK, Delrin i akrylu. Zastosowania lotnicze obejmują wysokotemperaturowe części konstrukcyjne, klatki łożyskowe i uszczelnienia w PEEK i PEI. Produkcja półprzewodników wykorzystuje PEEK i PTFE do przetwarzania efektorów końcowych płytek, komponentów komory i gniazd testowych. Przetwarzanie chemiczne opiera się na PTFE i PVC do oprawy odpornej na korozję, części pomp i siedzenia zaworu. Zastosowania motoryzacyjne obejmują przekładnie, tuleje, obudowy czujników i lekkie komponenty z nylonu, Delrin i PEEK. Elektronika wykorzystuje ABS, poliwęglan i Delrin do elementów izolacyjnych, obudow złącz i obudow.
  • Jak wybrać odpowiedni tworzyw sztucznych do mojego projektu obróbki CNC?

    Wybierz w oparciu o środowisko aplikacji. W przypadku wysokiej temperatury powyżej 100°C wybierz PEEK lub PEI. Dla odporności na zużycie i niskiego tarcia Delrin jest najlepszym wyborem - jest stabilny wymiarowo i maszynuje pięknie. Dla wysokiej odporności na uderzenia poliwęglan jest twardy i przezroczysty, podczas gdy nylon jest twardy i odporny na zużycie. Dla wymagań dotyczących odporności chemicznej i odporności na przylepność PTFE lub PVC są odpowiednie do środowisk chemicznych. Dla przejrzystości i przejrzystości optycznej akryl oferuje najlepszą przejrzystość i jest łatwy do polerowania, podczas gdy poliwęglan jest twardszy i bardziej odporny na uderzenia. W przypadku opłacalnych części ogólnego przeznaczenia ABS jest przebaczający, maszyny łatwe i nadaje się do większości obudow i obudow.
SLINAR CNC machining service
Gotowy na skalowanie produkcji?

Prześlij swój CAD za darmową wycenę. Nie ma minimalnego zamówienia.

Uzyskaj darmową ofertę
Trustpilot