
Obróbka CNC cienkiej ściany: jedna konfiguracja, bez deformacji
Opublikowano w czwartek, 22. Październik 2026
Przewodnik treści:Obróbka CNC cienkiej ściany pojedynczej konfiguracji do części aluminiowych, nierdzewnych i tytanowych. Żadnej ulgi od stresu, żadnych operacji wtórnych, ściany poniżej 1 mm utrzymane do pięciu tysięcnych.
Cienkie ściany aluminiowe są jednym z miejsc, w którychPrecyzyjna obróbkaprzestaje być o maszynie i zaczyna być o procesie. Ściany poniżej 1 mm poruszają się podczas cięcia, a zwykła odpowiedź - leczenie ulgające naprężenie, druga konfiguracja, przejście wykończeniowe po ponownym zaciskaniu - dodaje czasu i nadal pozostawia Cię w gonieniu za tolerancją.
To, co zamiast tego robimy, to maszynowanie części w jednym układzie, bez ulgi naprężenia, bez operacji wtórnych i utrzymywanie pięciu tysiącich cala na ścianie. Reszta tej strony wyjaśnia, jak to działa: mocowanie, ścieżka narzędzia i strategia cięcia za nią.
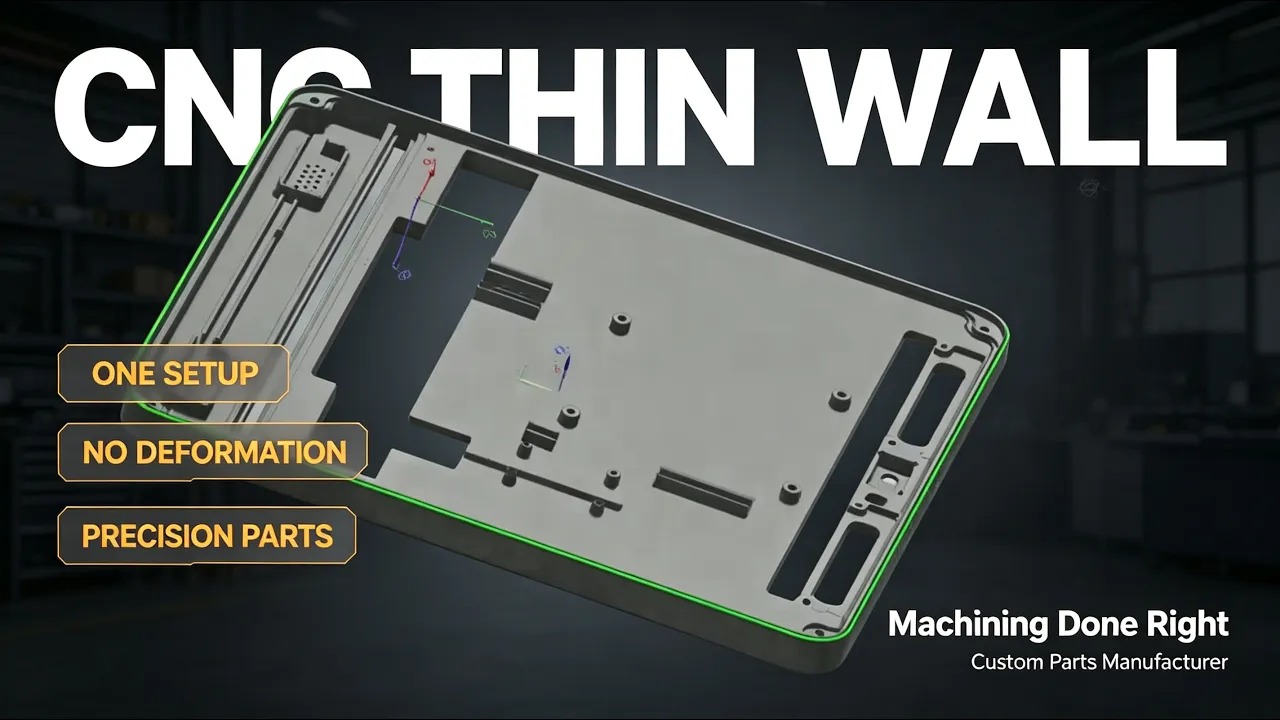
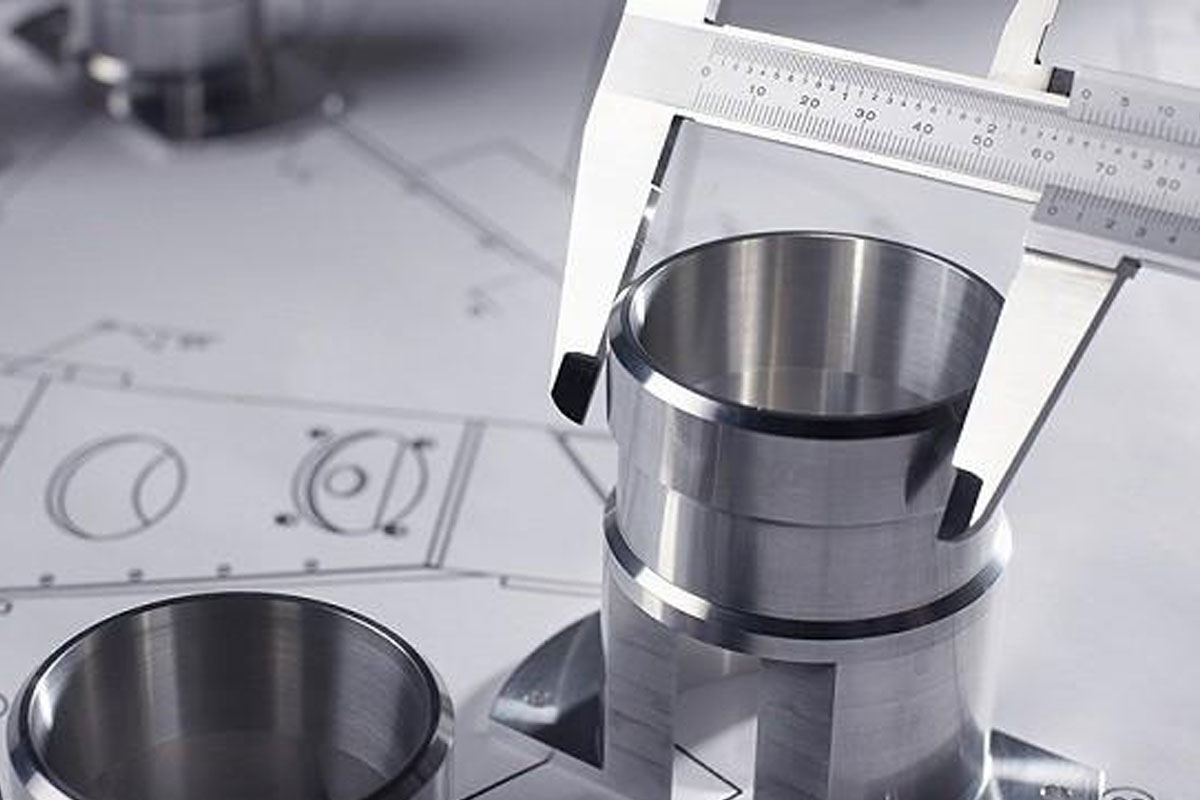
Cienkościenna obudowa aluminiowa wykończona w jednym układzie, grubość ściany poniżej 1 mm
Większość problemów z cienkimi ścianami nie jest spowodowana przejścią wykończeniową. Są one ustawione w szorstkości. Po usunięciu materiału z jednej strony ściany, pozostałe napięcie w magazynie się redystribuuje, a ściana odchyla. Zacisnij go ponownie do wykończenia i dodasz drugie zniekształcenie na górze pierwszego. Do czasu, gdy część wyjdzie ze stołu, ściana poruszyła się w kierunku, dla którego nie cięłeś.
Dlatego dodanie kroku ulgi stresu lub drugiego ustawienia często nie rozwiązuje problemu - po prostu przenosi zniekształcenie na inny etap. Naprawa musi nastąpić wewnątrz pojedynczej konfiguracji, w jaki sposób ściana jest wspierana i w jaki sposób obciążenie z niej wychodzi.
Urządzenie musi trzymać ścianę sztywną, podczas gdy jest ona nadal przymocowana do zapasu, a następnie zwolnić ją bez sprężyny. W praktyce oznacza to dwie rzeczy: wspierać ścianę z tyłu tam, gdzie geometria pozwala, i utrzymać siłę zaciskania od samej ściany.
W przypadku obudow i obudow zazwyczaj pozostawiamy sieć ofiarną łączącą ścianę z podstawą do ostatniej operacji. Ściana jest obrabiana podczas wspierania, a następnie sieć jest wycięta w sekwencji, która uwalnia część stopniowo zamiast wszystkich na raz. Niestandardowe oprawy są planowane na część - nie ma uniwersalnego zacisku, który działa dla każdej geometrii cienkiej ściany.
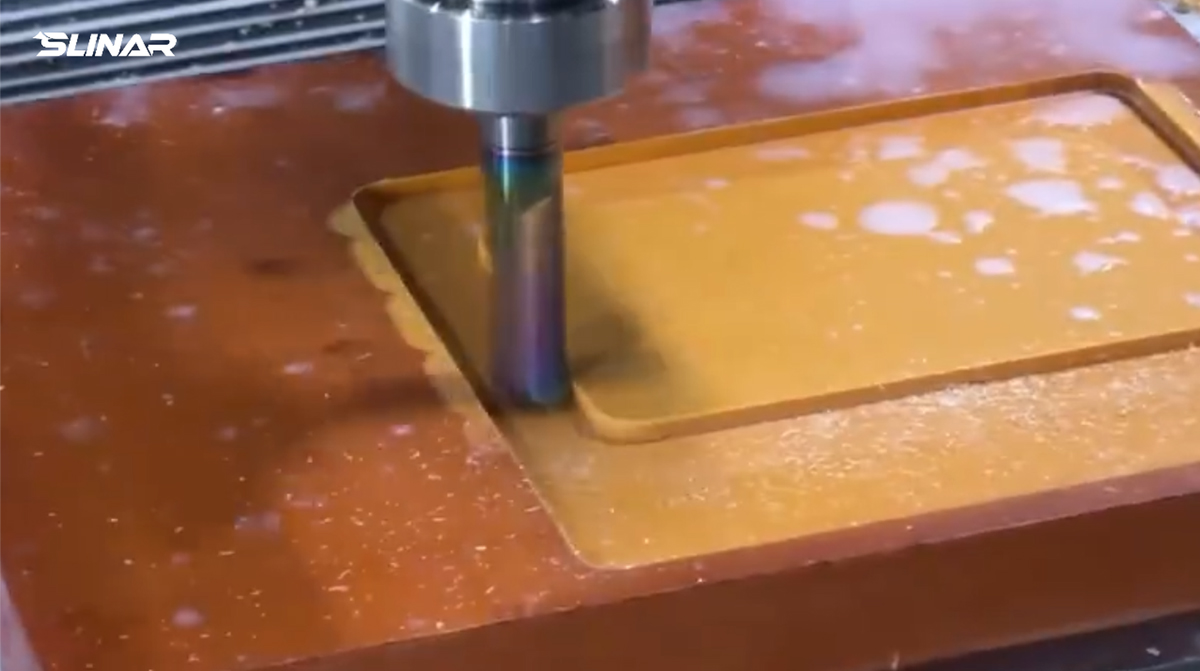
Niestandardowe urządzenie wspierające ścianę z tyłu podczas szrapowania i wykończenia
W przypadku ścian poniżej 1 mm promieniowa siła cięcia jest tym, co odpycha ścianę od cięcia. Zmniejszenie tej siły jest ważniejsze niż zmniejszenie obciążenia wrzeciona.
Używamy małych średnicy frezy końcowe o wysokiej spirali i ostrej krawędzi i utrzymać promieniową głębokość cięcia niska przy jednoczesnym zwiększeniu głębokości osi. Przenoszi to obciążenie cięcia z słabego kierunku ściany w sztywny kierunek narzędzia. Przechody wykończeniowe są utrzymywane w stałej szerokości - zmiana szerokości cięcia w środku ściany jest jednym z najszybszych sposobów wprowadzenia fali, która pojawia się podczas inspekcji.
Parametry cięcia są ustalane według materiału i grubości ściany. Aluminium przebacza w porównaniu do nierdzewnej lub tytanu, ale obowiązuje ta sama zasada: niskie obciążenie promieniowe, stałe zaangażowanie i brak nagłej zmiany kierunku wzdłuż ściany.
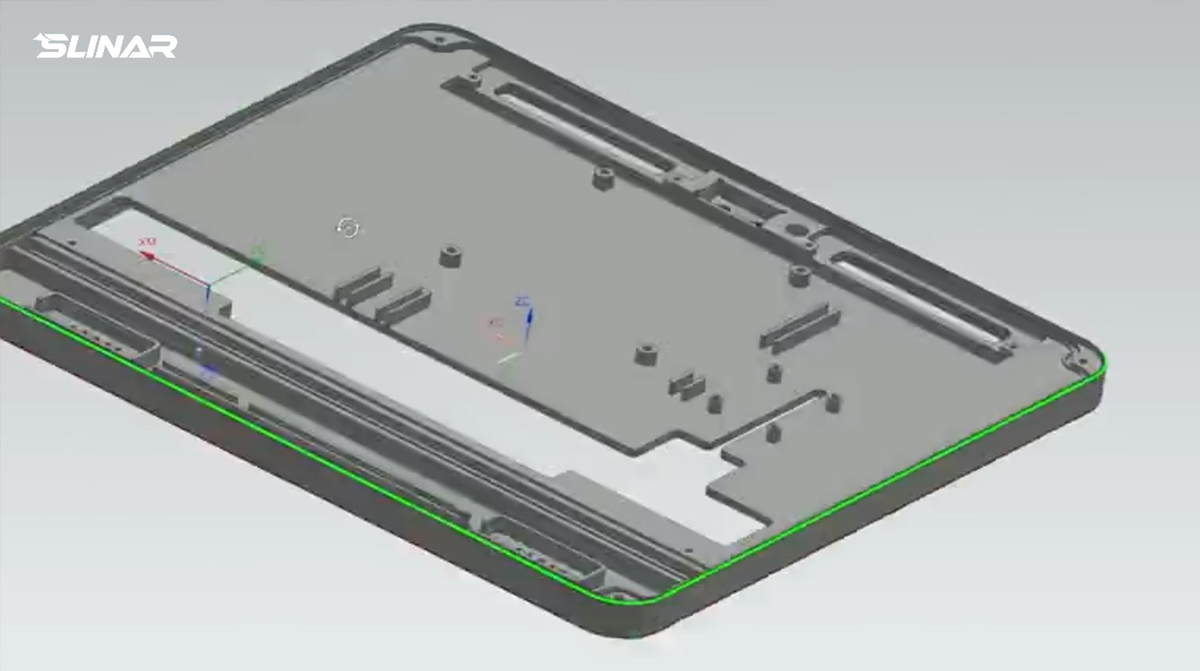
Ścieżka narzędzi z stałym zaangażowaniem promieniowym wzdłuż ściany o podmiarze 1 mm
To samo podejście pojedynczej konfiguracji jest stosowane w pracy 3-osiowej, 4-osiowej i 5-osiowej dla części cienkosciannych z aluminium, stali nierdzewnej i tytanu. Typowe części to obudowy, obudowy i złożone komponenty konstrukcyjne, w których grubość ściany i tolerancja mają znaczenie.
Jeśli masz cienką ścianę, nie jesteś pewien, czy można ją obróbać, wysłaj rysunek i grubość ściany. Powiemy, czy ma zastosowanie trasa pojedynczej konfiguracji, czy geometria wymaga innego planu. Ocena wykonalności i oferty produkcyjne są zwracane w ciągu 24 godzin.
Poprzedni:8 Metody obróbki przekładni wyjaśnione - Kompletny przewodnik
Następny:Nie więcej / Koniec

Prześlij swój CAD za darmową wycenę. Nie ma minimalnego zamówienia.
Uzyskaj darmową ofertę