
Przewodnik inspekcji jakości części obróbkowych PEEK: normy i Metody
Opublikowano w środę, 25. Marzec 2026
Przewodnik treści:Inspekcja głównych części PEEK za pomocą tego niezbędnego przewodnika do obróbki szorstkiej (± 0,1 mm). Dowiedz się o krytycznej kompensacji temperatury dla dokładności wymiarowej, kluczowych kryteriach wad wizualnych dla oznak stopienia i Burrs i specjalna walidacja wydajności chemicznej/elektrycznej.
Celem niniejszej specyfikacji jest dostarczenie jasnych wytycznych w zakresie kontroli jakości precyzyjnych części wykonanych zPEEK (polietereterketon)materiał. Jako wysokowydajny specjalny tworzyw sztuczny inżynieryjny, właściwości fizyczne PEEK (takie jak wysoki współczynnik rozszerzenia cieplnego i stosunkowo miękka tekstura) znacznie różnią się od właściwości metali, co wymaga specjalnie dostosowanych standardów inspekcji. Dokument ten koncentruje się na grubym etapie obróbki (tolerancja ±0,1 mm), skierowany jest do operatorów linii frontowej i określa kluczowe wymogi inspekcyjne od wymiarów i wyglądu po właściwości specjalne, zapewniając, że części spełniają kolejne potrzeby zastosowań.
1. Specyfikacja pomiaru wymiarowego i kompensacja temperatury
Współczynnik rozszerzenia cieplnego materiału PEEK (około 4,7 × 10) ⁻⁵ / C) jest znacznie wyższa niż metale (np. stal około 1,2×10 ⁻⁵ /°C). Zmiany temperatury otoczenia znacznie wpływają na wyniki pomiarów, co czyni konieczną kompensację temperatury.
1.1 Wymagania dotyczące środowiska pomiarowego
Pomiary należy przeprowadzać w pomieszczeniu o stałej temperaturze, przy idealnej temperaturze 20 ± 2 ° C. Części muszą pozostawać w tym środowisku przez co najmniej 4 godziny przed pomiarem, aby w pełni zrównoważyć ich temperaturę z środowiskiem pomiarowym.
1.2 Metoda kompensacji temperatury
Jeżeli temperatura środowiska pomiaru (T) odchyla się od standardowej temperatury 20°C, należy skompensować wymiar pomiaru (L_measured). Formuła obliczania wymiaru kompensowanego (L_standard) to:L_standard = L_measured × [1 - 4,7 × 10] ⁻⁵ × (T - 20)]Na przykład część mierzona o długości 100,00 mm w temperaturze 25°C miałaby długość standardową w temperaturze 20°C wynoszącą około 99,98 mm. Operatorzy powinni używać narzędzi pomiarowych wyposażonych w czujniki temperatury i funkcje automatycznej kompensacji lub zastosować ręczną korektę na podstawie powyższej formuły.

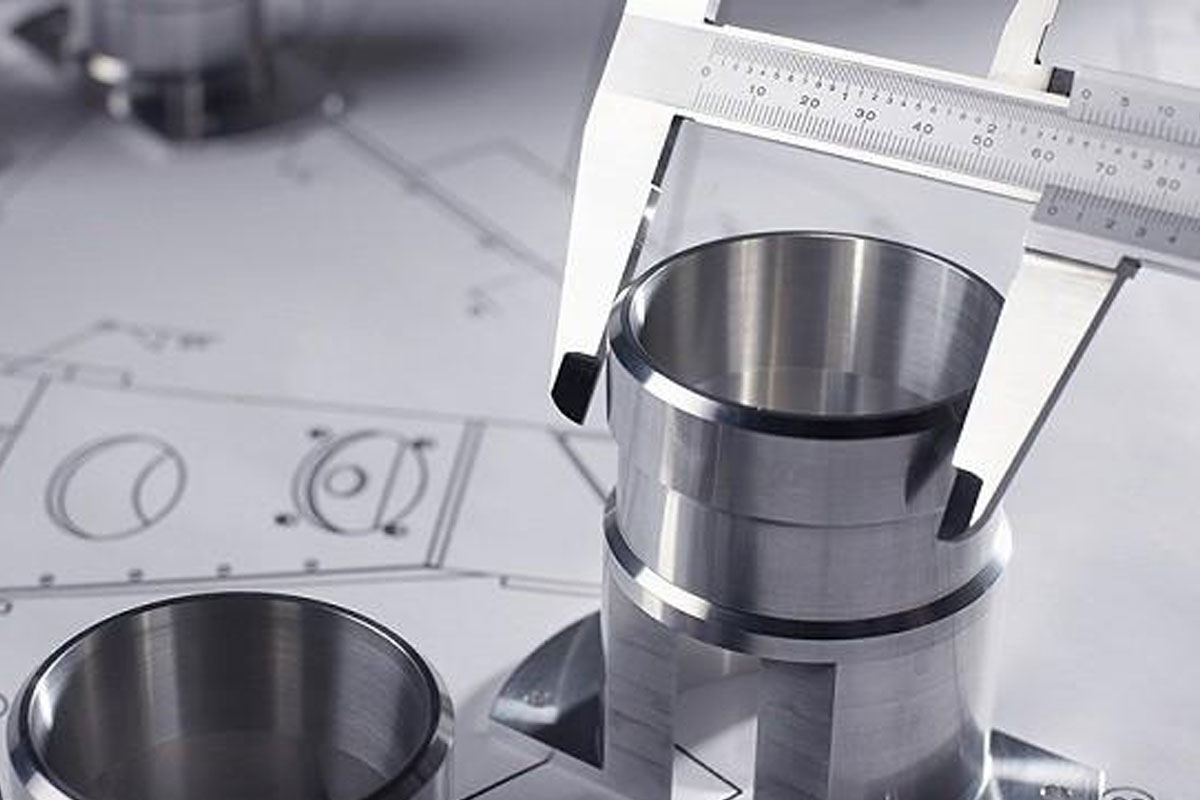
Pomiar wymiarowy części PEEK w środowisku stałej temperatury
II. Kryteria akceptacji klasyfikacji wad wyglądowych
PEEK jest podatny na charakterystyczne wady wyglądowe podczas frezowania. Kryteria oceny są następujące:
1. Znaki topnienia i wybielanie
Spowodowane lokalnym topieniem lub zmianami krystaliczności z powodu nadmiernego ciepła obróbki. Kryteria akceptacji:Lekkie, rozproszone plamy wybielające lub drobne ślady topnienia (średnica ≤ 0,5 mm) są dozwolone, nie więcej niż 3 występowania na 100 mm².Ciągłe lub duże oznaki topnienia lub węglowania nie są dozwolone.
2. Ekspozycja na włókno (dla PEEK wzmocnionego włóknem węglowym / szklanym)
Obróbka powoduje, że włókna wzmacniające zostaną narażone. Kryteria akceptacji:Dozwolone są pojedyncze punkty końcowe włókien (długość ≤ 0,3 mm), ale nie dozwolone są zgromadzenia, plastry, łuszczenie lub podnoszenie włókien.
3. Burty
Kryteria akceptacji:Lekkie burty, które nie są ostre w dotyku (wysokość ≤ 0,05 mm), są dozwolone na wszystkich ostrych krawędziach.Trzeba całkowicie usunąć dziury na krytycznych powierzchniach montażowych lub uszczelniających.

Przykłady osądu o wadzie wyglądu PEEK (topienie i wybielanie)
III. Specjalna walidacja wydajności dla zastosowań krytycznych
W zależności od końcowego zastosowania części mogą być wymagane następujące elementy walidacji:
1. Walidacja odporności chemicznej
Jeśli część skontaktuje się z określonymi substancjami chemicznymi (np. olejem silnikowym, rozpuszczalnikami kwasowo-alkalicznymi), wymagane jest badanie zanurzenia. Metoda: Przetwarzanie próbek z tej samej partii materiału, zanurzenie ich w określonym środowisku chemicznym w określonej temperaturze przez określony czas, a następnie sprawdzenie szybkości zmiany masy, zmiany wymiarów oraz pękania lub rozpuszczania powierzchni. Stawki zmiany muszą spełniać wymogi rysunku lub umowy technicznej.
2. Test wydajności izolacji
W przypadku części stosowanych w izolacji elektrycznej wymagane jest badanie odporności izolacji lub wytrzymałości napięcia. Za pomocą testera oporu izolacji zmierz wartość oporu pod określoną odległością elektrody i napięciem (np. 500VDC). Zazwyczaj wymagana jest odporność izolacyjna ≥ 1 × 10¹² Ω. Testowanie napięcia wytrzymałości stosuje wysokie napięcie zgodnie z normami bezpieczeństwa w celu sprawdzenia awarii.

Test walidacji wydajności izolacji części PEEK
IV. Podsumowanie i kluczowe punkty
Podstawą kontroli elementów PEEK jest " dostosowanie inspekcji do materiału":pomiary wymiarowe muszą uwzględniać temperaturę otoczenia i stosować kompensację; inspekcja wad wzrokowych powinna koncentrować się na przegrzaniu i problemach z obsługą włókna; walidacja właściwości specjalnych musi być ściśle powiązana z rzeczywistymi scenariuszami zastosowania.Podczas kontroli operatorzy powinni ściśle przestrzegać niniejszej specyfikacji i szczególnych wymogów rysunkowych, dokumentując i zgłaszając wszelkie anomalie. Standardyzowana inspekcja skutecznie zapewnia niezawodność precyzyjnej obróbkiCzęści PEEKspełniając wymagania zastosowań w dziedzinach wysokiej klasy, takich jak półprzewodniki, urządzenia medyczne i lotnictwo.

Prześlij swój CAD za darmową wycenę. Nie ma minimalnego zamówienia.
Uzyskaj darmową ofertę