
Frezowanie PEEK: Geometria narzędzia do bur & Kontrola topnienia
Opublikowano w czwartek, 15. Październik 2026
Przewodnik treści:O jakości powierzchni PEEK decydują kąt grzybienia, odległość i powłoka DLC. Praktyczne wskazówki geometrii narzędzi do frezowania lotniczego i medycznego.
FilozofiaObróbka PEEKNarzędzia: jak zoptymalizować geometrię narzędzia w celu rozwiązania powszechnych problemów z jakością powierzchni
Każdy, kto HJako obróbkaPEEK do części lotniczych lub medycznych zna ten wzór. Materiał ma wytrzymałość, odporność na temperaturę, stabilność chemiczną. Potem uderza w frezerkę i obraca się na ciebie. Jego wytrzymałość znajduje się gdzieś między plastikiem a metalem, a jego przewodność cieplna jest słaba, więc ciepło cięcia nie ma dokąd iść i gromadzi się tuż na krawędzi. Wynik: burty na wyjściu, wybielona ściana boczna, czasami pierścień stopionych pozostałości przywiązany do cięcia i wymiary, które dryfują.
Pierwszym instynktem większości inżynierów procesów jest dostosowanie prędkości wrzeciona i podawania. To nie jest bezużyteczne, ale jeśli geometria narzędzia jest błędna na początku, dostosowanie parametrów to po prostu kłócenie się ze złym założeniem. Po kilku pracach PEEK odkryliśmy, że większość problemów z jakością powierzchni wiąże się z cięcą, a nie z prędkością i stołem podawania.
Co się tak naprawdę dzieje: PEEK nie ściera się, jest popychany
Zrozumieć mechanizm awarii przed rozmową o projektowaniu narzędzi.
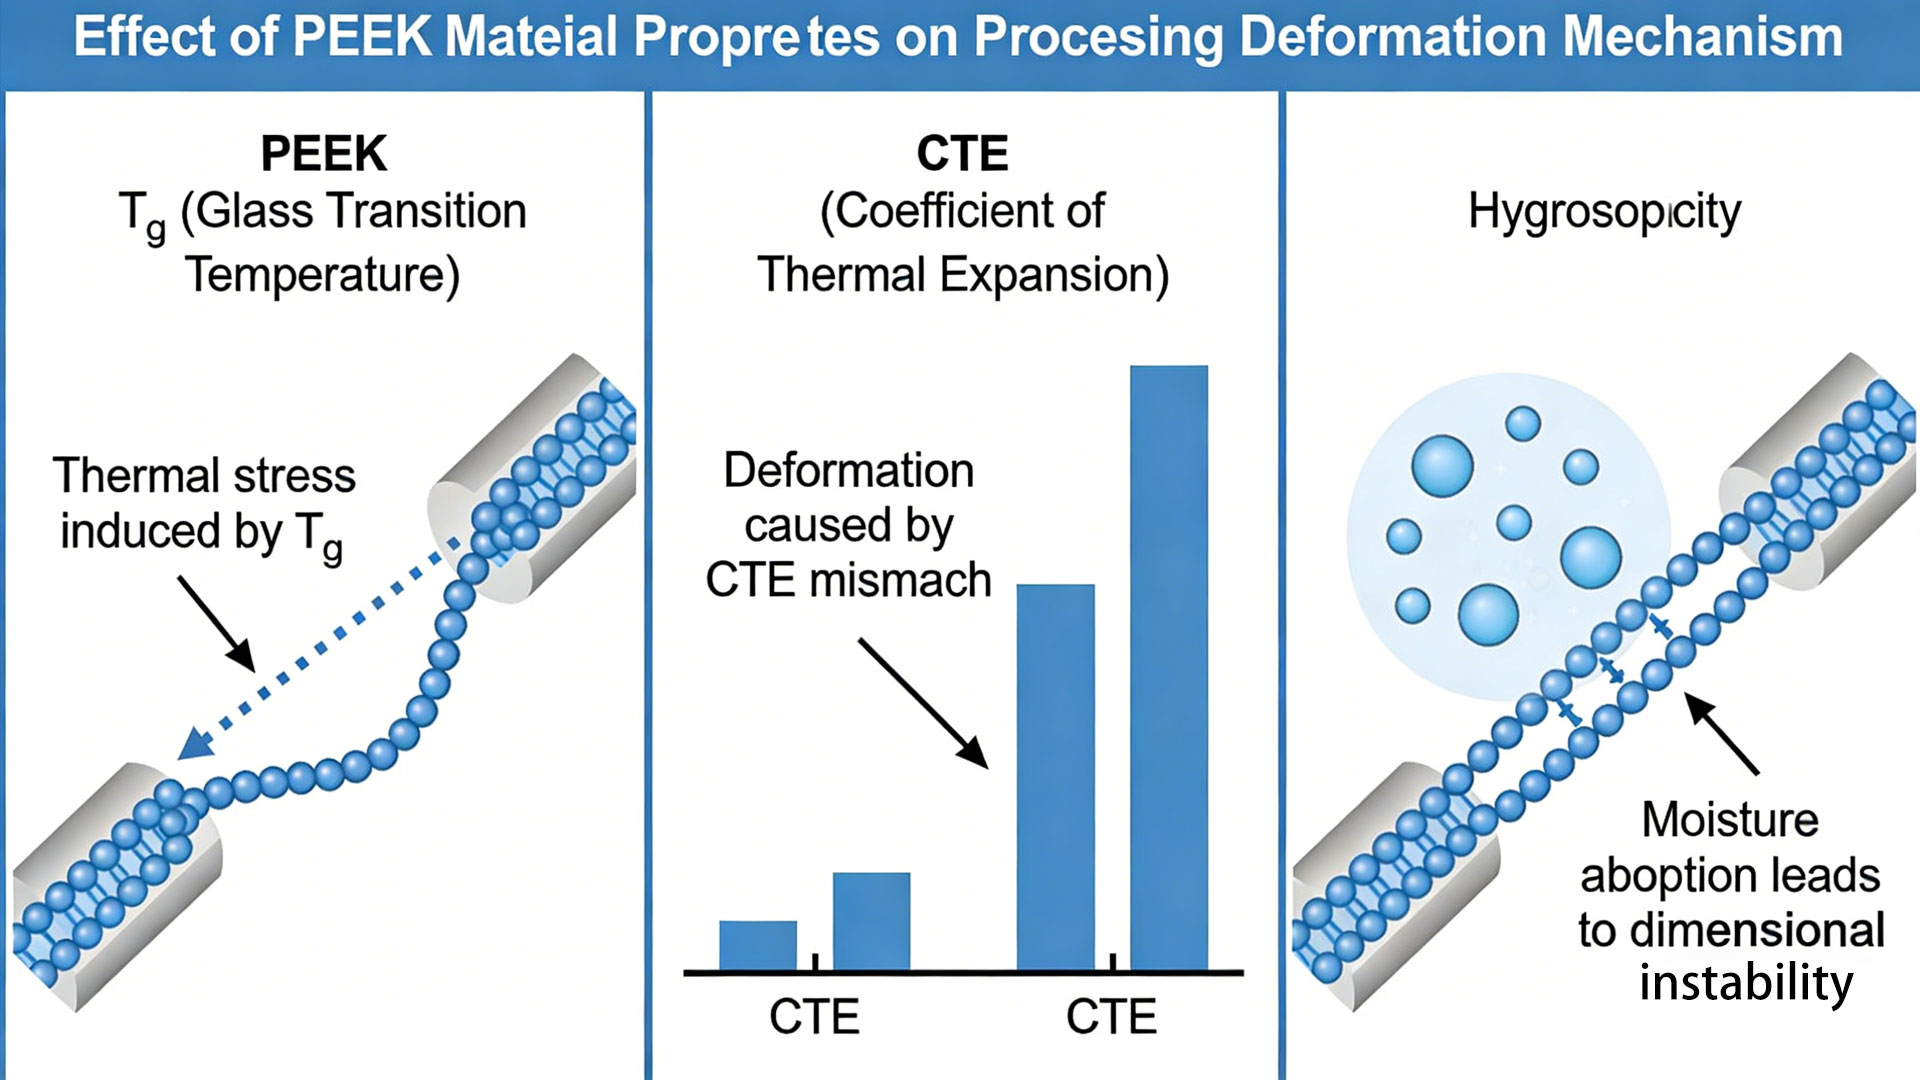
Podczas frezowania stali większość ciepła cięciego pozostaje z chipem, a krawędź ściera materiał czysto. PEEK jest inny. Jego niska przewodność cieplna koncentruje ciepło w niewielkiej strefie na krawędzi i styku z przedmiotem obrabianym. Materiał najpierw zmiękcza, a następnie jest popychany przez krawędź zamiast czysto się oddzielać. Po chłodzie kurczy się, a wymiar się porusza.
Największym problemem jest elastyczne odzyskiwanie. Gdy krawędź przechodzi, materiał powraca z powrotem, gdy opuszcza strefę cięcia i ściera się na boczną powierzchnię. To tarcie wytłacza i tarcie spala warstwę powierzchniową, pozostawiając białą, zdegradowaną skórę. Burty wyjściowe pochodzą z tego samego mechanizmu: materiał nie pozostaje bez wycięcia, jest wycięty, a następnie wyciągany i rozerwany.
Więc logika projektowania sprowadza się do jednego zdania:dostać materiał do ścierania czysto w niskiej temperaturze, nie do pchania.To podziela się na trzy rzeczy: ostrą krawędź, wystarczającą przestrzeń i szybką ewakuację chipów.
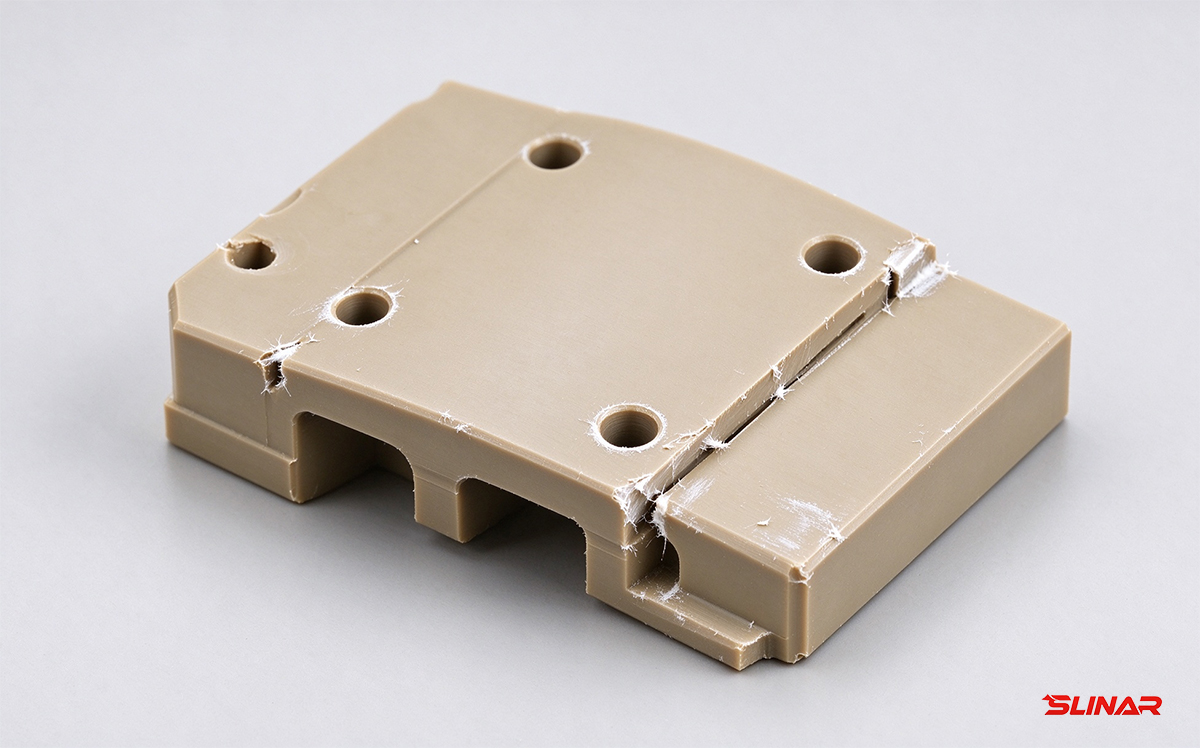
Typowe pozostałości burza, wybielania i stopienia na frezowanej powierzchni PEEK
Kąt rake i kąt przerwy: oba muszą być hojne
Kąt rake kontroluje siłę cięcia i ciepło. W przypadku PEEK przejdź dodatnie i przejdź dużo - od 10° do 20°. Pozwala to krawędzi na cięcie materiału zamiast go wyciągać. Kuple siły cięcia, spadki wytwarzania ciepła, a topienie i burrowanie są tłumione w źródle.
Kąt przerwy obsługuje tarcie między powierzchnią bokową a obróbaną powierzchnią. Ponieważ PEEK zwraca się z powrotem, boczna potrzebuje wystarczającej ilości miejsca, aby uniknąć tarcia. W praktyce działa od 12° do 15°. Przejdź zbyt mało, a dostaniesz wybieloną warstwę i z nią pochodzący drift wymiarowy. Dwa kąty razem dają ci naprawdę ostrą krawędź, a nie tylko geometrycznie ostrą.
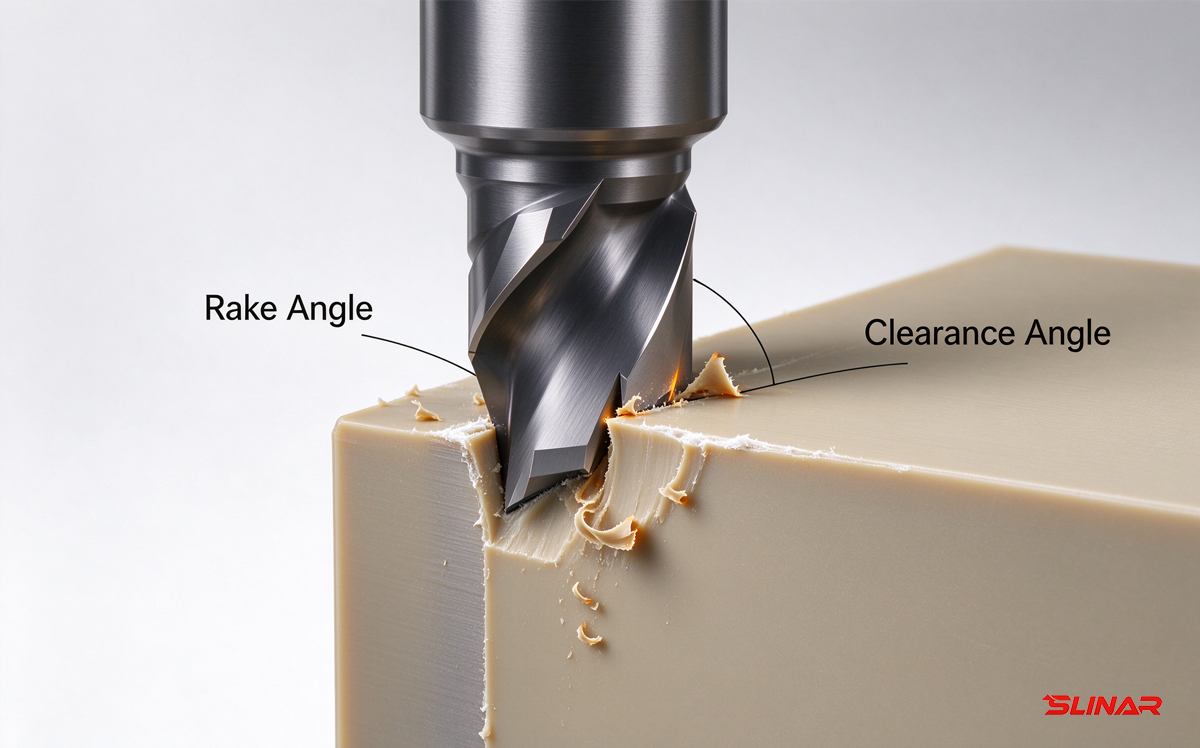
Duży dodatni grzebień i duży odległość są podstawą narzędzi PEEK
Szlifowanie krawędzi: część, którą większość ludzi pomija
Bardzo ostra krawędź to również krucha krawędź. Nieobróbiona krawędź ma mikroskopijne szczypy i niedoskonałości wzdłuż linii cięcia. W PEEK te wady szybko zużywają się, a gdy krawędź zaczyna się ścierać, jakość powierzchni spada wraz z nią.
Honowanie na poziomie mikronów - zazwyczaj od 0,01 do 0,03 mm - nie polega na zatupieniu krawędzi. Usuwa mikroskopijne wady i pozostawia gładki, jednolity promień mikro, który jest silniejszy niż surowa krawędź podczas ciągłego cięcia. Z naszego doświadczenia jest to różnica między narzędziem, które utrzymuje wykończenie przez pełną partię, a tym, które zaczyna ciągnąć materiał po dwudziestu minutach.
Powłoka: celem jest zmniejszenie tarcia, a nie odporność na zużycie
W obróbce stali powłoka dotyczy głównie odporności na zużycie. W PEEK chodzi o tarcie. DLC (węgiel diamentowy) jest tutaj blisko idealnego. Jego współczynnik tarcia jest bardzo niski, co utrzymuje cięcie ciepła i powstrzymuje materiał od przyczepienia się do krawędzi. W przypadku ogólnej pracy precyzyjnej o prędkości ±0,05 mm z dobrym wymogiem wykończenia powierzchni prostym wyborem jest narzędzie powlekane DLC.
Jeśli DLC nie jest dostępny, wysokiej jakości węglik bez powłoki jest kolejną najlepszą opcją. Tym, czego chcesz uniknąć, jest TiAlN i podobne powłoki konwencjonalne. Ich powiązanie chemiczne z PEEK ma tendencję do gorszej, a nie lepszej adhezji chipów, a następuje nagromadzenie się ciepła.
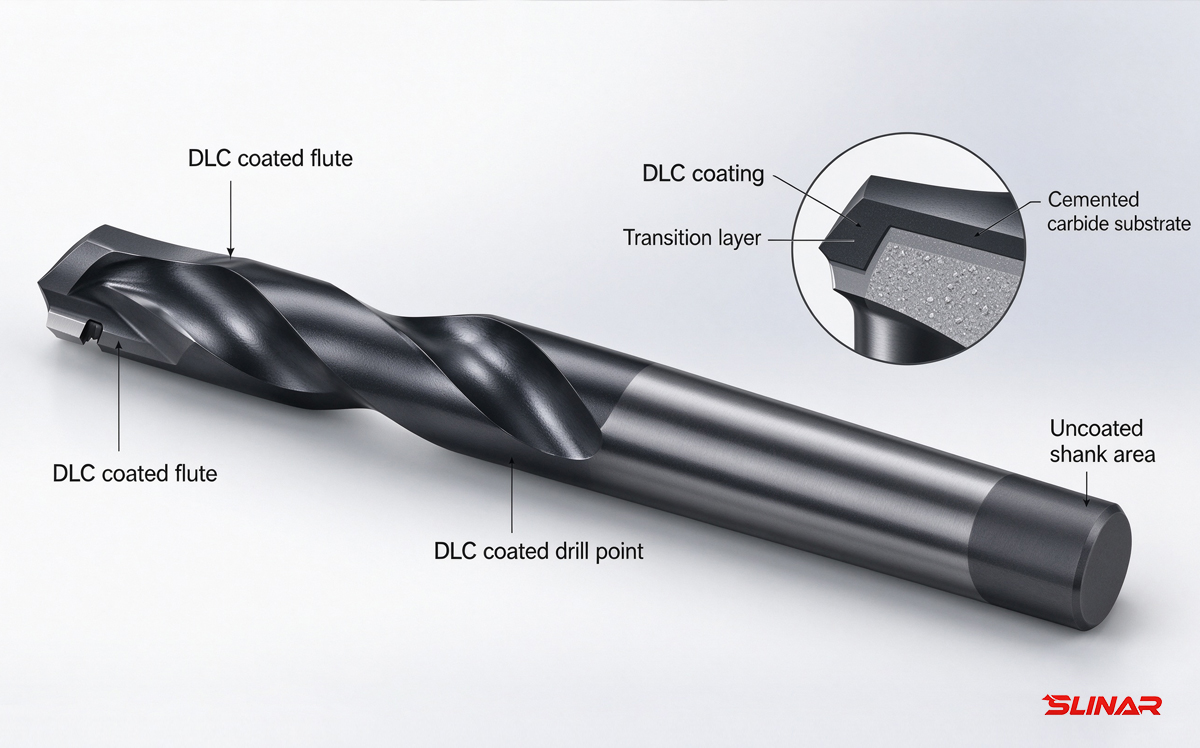
Powłoka DLC zapewnia niską barierę tarcia przed adhezją PEEK
Fluty chipowe: gdzie naprawdę odchodzi ciepło
Przestronne, polerowane flety mają większe znaczenie w PEEK niż w większości materiałów. PEEK produkuje długie, ciągłe chipy. Jeśli flet nie może ich szybko wyciągnąć, zostaną wycięte, a ciepło skoczy. Polerowana ściana fletu zmniejsza odporność przepływu, co oznacza, że ciepło pozostaje z chipem zamiast moczyć się w przedmiocie obrabianym.
Dwa lub trzy flety są zazwyczaj odpowiednią równowagą dla PEEK. Mniej fletów daje więcej miejsca na chip; więcej fletów daje sztywność, ale dusi ewakuację. W przypadku szrapowania i półwykończenia, dwie lub trzy flety są miejscem, gdzie lądujemy przez większość czasu.
Wybór narzędzi według operacji
Szrośliwość:Młyny płaskie z dwoma lub trzema fletami, duży kąt grzyby, wysoka spirala (30°-45°), powłoka DLC. Priorytetem jest ruch chipów, a nie wykończenie powierzchni.
Wykończenie ścian bocznych:Dwa- lub trzy-flet kwadratowe ramię lub długich krawędzi młyny. Ostrość krawędzi i dokładność wycieku są to, co określa prostopadność i wykończenie ściany tutaj. Sprawdź wyciągnięcie przed obwinianiem parametrów.
Growing i szczelinowanie:Dwuflautowe skrzywki szczelinowe. Zrób szczelinę nieco szerszą od narzędzia i umieść ulgę końcową na cięciu, aby zmniejszyć tarcie dna.
Kontury i powierzchnie 3D:Młyny końcowe nosu kulkowego. Najważniejsze są konstrukcja kąta grzyby i polerki na sekcji kulowej. DLC pomaga zmniejszyć ślady przeciągania na konturowanych powierzchniach.
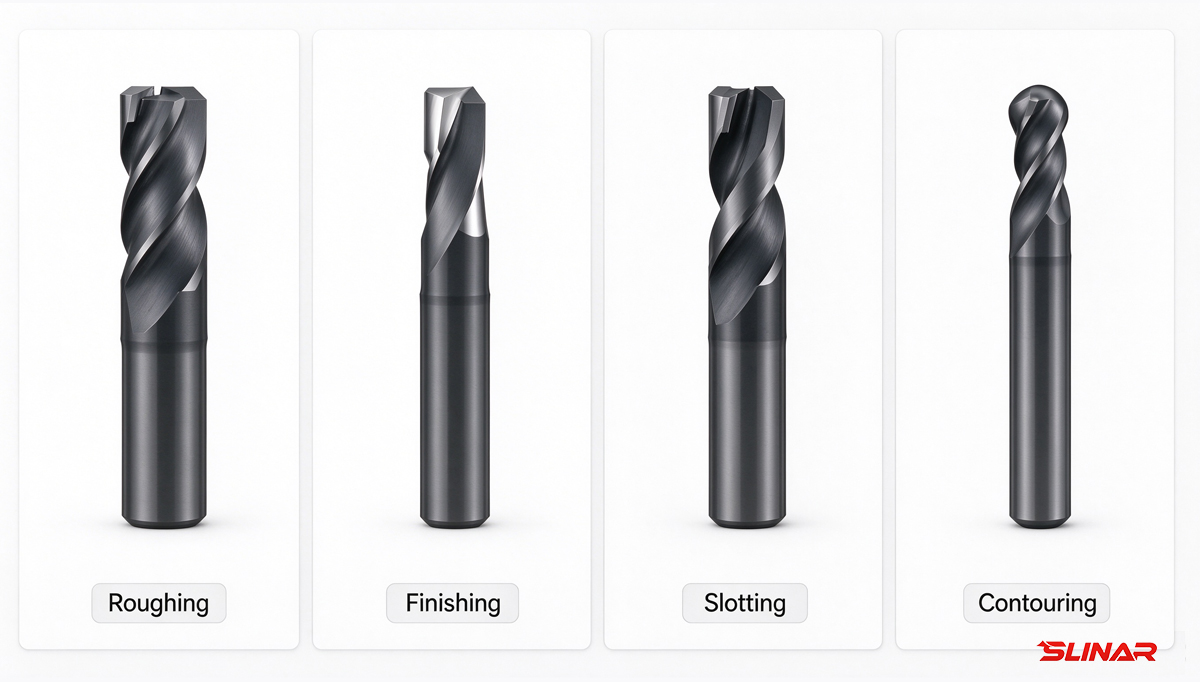
Narzędzia specyficzne dla PEEK do obróbki, wykończenia, szczelinowania i konturowania
Do czego to sprowadza się
obróbka PEEKjest aktem równowagi między sztywnym narzędziem a ostrym. Działające frezy to te, w których geometria została przemyślana: duża grzyba i przestrzeń dla czystego cięcia, szlifowanie na poziomie mikronów dla żywotności krawędzi, DLC lub dobre wykończenie bez powłoki dla niskiego tarcia oraz otwarte, polerowane flety do ewakuacji szczupów. Celem tego wszystkiego jest popychanie materiału w kierunku ścierania zamiast wytłaczania, więc w pierwszej kolejności nie pojawiają się burby, wybielanie, topienie i drift wymiarowy.
W przypadku pracy ±0,05 mm przestań traktować cięcie jako materiał eksploatacyjny, który wyciągniesz z półki. Traktuj ją jako zmienną procesu. Porozmawianie z dostawcą narzędzi, który rzeczywiście rozumie PEEK, i uzyskanie zoptymalizowanej dla niego serii zazwyczaj dostanie Cię dalej niż kolejna runda regulacji parametrów po tym, jak to się stało.
Poprzedni:Optymalizacja frezowania aluminium 6061: parametry, narzędzia i Porady dla inżynierów
Następny:Nie więcej / Koniec

Prześlij swój CAD za darmową wycenę. Nie ma minimalnego zamówienia.
Uzyskaj darmową ofertę