
Optymalizacja frezowania aluminium 6061: parametry, narzędzia i Porady dla inżynierów
Opublikowano w czwartek, 03. Wrzesień 2026
Przewodnik treści:Mistrzostwo efektywnej obróbki stopu aluminium 6061 z tym ostatecznym przewodnikiem. Odkryj zalecane przez ekspertów parametry procesu i wybór narzędzi do frezowania powierzchniowego, frezowania bokowego/konturowego, frezowania szczeliny i wiercenia. Dowiedz się podstawowych zasad, takich jak użycie ostrych narzędzi węglikowych, zapewnienie silnego chłodzenia i wcześniejsze
6061 aluminiumStop jest szeroko stosowany w lotnictwie, komponentach motoryzacyjnych, sprzętie elektronicznym i innych dziedzinach ze względu na doskonałą obróbkowość, umiarkowaną wytrzymałość i dobrą odporność na korozję. Aby poprawić wydajność obróbki na miejscu i stabilność jakości, dokument ten systematycznie kompiluje ogólne parametry procesu i wybór narzędzi do powszechnych operacji frezowania na stopie aluminium 6061 (ogólny wymóg dokładności ± 0,05 mm), w celu zapewnienia szybkiego przewodnika odniesienia dla inżynierów procesów.
I. Zasady ogólne i środki ostrożności
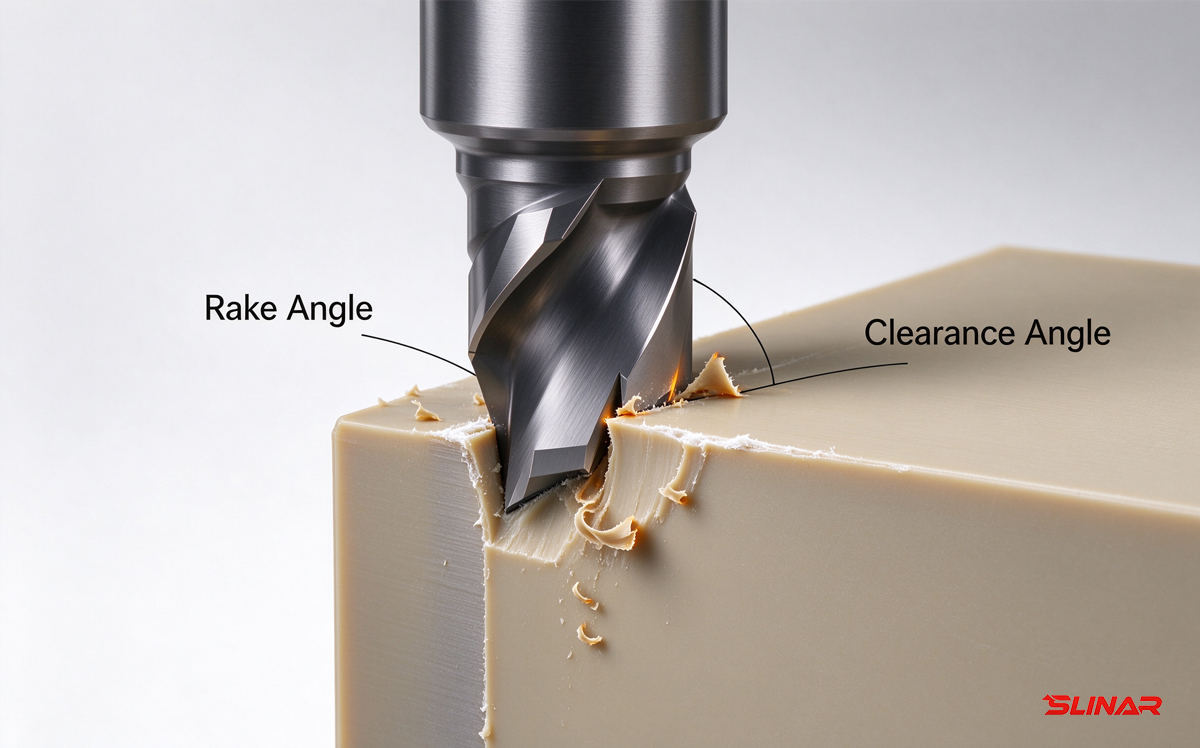
1. Wybór narzędzi : Priorytet narzędzi z węglika stałego z ostrymi krawędziami cięcia lub narzędzi powlekanych PCD (polikrystaliczny diament) dla ekstremalnej żywotności narzędzia i wykończenia powierzchni. Unikaj używania szybkich narzędzi stalowych.
2. Chłodzenie i ewakuacja chipów : Zdecydowanie zaleca się stosowanie chłodzenia powietrznego lub rozpuszczalnego w wodzie płynu cięciego w celu wystarczającego chłodzenia i ewakuacji szczupów, aby zapobiec gromadzeniu się krawędzi i zapewnić jakość powierzchni obróbki.
3. Uciepanie i sztywność : Zapewnij bezpieczne zaciskanie przedmiotu obrabianego i narzędzia, z wystarczającą sztywnością systemu, aby w pełni wykorzystać zalety szybkiego cięcia stopu aluminium i uniknąć grzechu.
4. Dostosowanie parametrówParametry w poniższej tabeli to ogólne wartości odniesienia początkowe. W praktycznych zastosowaniach konieczne jest drobne dostosowanie w oparciu o sztywność maszyny narzędziowej, nadwieszenie narzędzia i specyficzne warunki pracy.

Idealna morfologia chipu i jakość powierzchni pod dobrym chłodzeniem
II. Zalecane parametry procesu Tabela szybkiego odniesienia
UwagaJednostka prędkości cięcia (Vc): m / min; Jednostka podaży na zęb (Fz): mm/zęb; Jednostka osiowej głębokości cięcia (Ap) i promieniowej głębokości cięcia (Ae): mm.
1. frezowanie twarzy
| Rodzaj narzędzia | Zalecana specyfikacja | Zakres Vc | Zakres Fz | Ap | Ae | Kluczowe punkty |
|---|---|---|---|---|---|---|
| Wielokrężny frez (węglik) | φ50-80mm, kąt prowadzenia 45° | 600-1200 | 0.10-0.25 | 0.5-3 | 60% -80% średnicy narzędzia | Zmniejszyć parametry przy dużym przesunięciu; priorytet sztywności. |
| Młyn kukurydzy (węglik) | φ20-50mm | 500-1000 | 0.08-0.15 | 0.5-2 | 30% -50% średnicy narzędzia | Duży szpil, nadający się do ciężkiego szorstania. |

Typowe narzędzia do frezowania twarzy (lewo: wielokrężny frez twarzy, prawo: frez kukurydzy)
2. Frezowanie boczne / frezowanie konturowe
| Rodzaj narzędzia | Zalecana specyfikacja | Zakres Vc | Zakres Fz | Ap | Ae | Kluczowe wskazówki |
|---|---|---|---|---|---|---|
| 3-Flute Solid Carbide End Mill | φ6-20mm | 500-800 | 0.08-0.20 | ≤2 × Średnica narzędzia | 0,1-0,3 × Średnica narzędzia (wykończenie) | Do wykończenia użyj niewielkiej głębokości cięcia promieniowej, wysokiej prędkości wrzeciona i umiarkowanego podawania na zęb. |
| 2-Flute Solid Carbide End Mill | φ1-6mm | 300-600 | 0.005-0.03 | ≤1 × Średnica narzędzia | 0,05-0,2 × Średnica narzędzia | Narzędzia o małej średnicy są podatne na pękanie. Zapewnij płynną ewakuację chipu i zmniejsz obciążenie promieniowe. |
3. Frezowanie szczeliny
| Rodzaj narzędzia | Zalecana specyfikacja | Zakres Vc | Zakres Fz | Ap | Ae | Kluczowe wskazówki |
|---|---|---|---|---|---|---|
| 2-Flute lub 3-Flute Solid Carbide Keyseat Cutter | Wybierz na podstawie szerokości szczeliny | 400-700 | 0.05-0.15 | Pełna głębokość slotu | Pełna szerokość slotu | Ewakuacja chipu ma kluczowe znaczenie dla szczeliny o pełnej szerokości. Zaleca się frezowanie lub chłodzenie wysokociśnieniowe. |
| 3-Flute Solid Carbide End Mill | Nieco mniejsze niż szerokość szczeliny | 500-800 | 0.08-0.20 | Krok cięcia | Szerokość promieniowa cięcia < Narzędzie> | Używanie frezowania bocznego z cięciem krokowym dla szerszych szczelin zapewnia lepszą wydajność i jakość. |

Strategie ścieżki frezowania szczeliny (lewo: szczeliny o pełnej szerokości, prawo: frezowanie boczne z cięciem krokowym)
4. Wiertanie
| Rodzaj narzędzia | Zalecana specyfikacja | Zakres Vc | Fz (mm/obr.) | Kluczowe wskazówki |
|---|---|---|---|---|
| Solid Carbide Straight Shank Twist Drill | φ3-12 mm | 80-150 | 0.08-0.25 | Dla głębokości > 3 × Średnica, okresowo wycofać się do czystych chipów i zapobiegać zatkaniu. |
| Wewnętrzna wiertarka chłodnicza z węgliku stałego | Powyżej φ12mm | 100-180 | 0.15-0.35 | Wykorzystaj w pełni wewnętrzny płyn chłodzący do efektywnego, wysokiej jakości wiercenia. |

Geometria punktu wiertniczego węglika nadaje się do stopów aluminium
III. Podsumowanie i zalecenia
W przypadku frezowania stopu aluminium 6061 zasady podstawowe są następujące: " ostre narzędzia, wysoka prędkość, silne chłodzenie i efektywna ewakuacja chipu. " Przy stosowaniu tego podręcznika inżynierowie procesów powinni pamiętać o następujących punktach:1) Priorytet metod mocowania o wysokiej sztywności, krótkim przesunięciu; 2) Rozpocznij cięcia próbne z wartościami średnimi zalecanych parametrów i zoptymalizuj w oparciu o stan maszyny i wydajność obróbki (takie jak dźwięk, szczupy i wykończenie powierzchni); 3) Zawsze skupiać się na ewakuacji chipów i warunkach chłodzenia.W przypadku produkcji o dużej wielkości i wysokiej stabilności należy rozważyć inwestycję w narzędzia PCD, aby znacznie zwiększyć żywotność narzędzia i poprawić czas cyklu.

Kompleksowe czynniki efektywnego frezowania stopu aluminium 6061

Prześlij swój CAD za darmową wycenę. Nie ma minimalnego zamówienia.
Uzyskaj darmową ofertę