
6061 Obróbka aluminium: uproszczenie projektu, aby obniżyć koszty
Opublikowano w czwartek, 19. Marzec 2026
Przewodnik treści:Optymalizacja kosztów części aluminiowych 6061 przyspiesz czas wprowadzania na rynek dzięki ekspertowi DFM. Ten przewodnik dla R& Inżynierowie D ujawniają, w jaki sposób wczesna współpraca z dostawcami analizuje projekt pod kątem wytwarzalności, optymalizacji struktury, tolerancji i cechy do cięcia materiału, pracy i obniżyć koszty przy jednoczesnym zapewnieniu wydajności. Lea
W bardzo konkurencyjnej dziedzinie rozwoju produktów kontrola kosztów i przyspieszenie czasu wprowadzenia na rynek to nieustanne wyzwania. Dla 6061części ze stopu aluminiumszeroko stosowane w lotnictwie, elektroniki użytkowej, sprzętie automatyzacyjnym i innych sektorach, ich końcowy koszt jest w dużej mierze określany na wczesnym etapie rysunków CAD badań i rozwoju; Inżynierowie D. Tradycyjny proces liniowy " projekt-wypuszczenie-produkcja" często prowadzi do projektów napotykających trudności w obróbce, rosnących kosztów i opóźnień w dostawie z powodu niewystarczającego uwzględnienia ograniczeń produkcyjnych. Ten artykuł ma na celu zapewnienie R& D inżynierowie i decydenci projektowi z dogłębną analizą tego, w jaki sposób profesjonalni dostawcy obróbki, podczas początkowej fazy projektowania produktu, mogą zoptymalizować strukturę, tolerancje i cechy6061 aluminiumczęści na źródło poprzez systematyczną analizę projektowania dla wytwarzalności (DFM). To podejście osiąga kompleksową redukcję kosztów związanych z materiałami, siłą roboczą i wydajnością, zapewniając jednocześnie wydajność.
I. DFM: Projektowanie i produkcja mostów
Projektowanie dla zdolności do produkcji nie polega tylko na tworzeniu projektu " . Łatwe do maszynowania. " Jest to systematyczna metodologia inżynieryjna, która, pod założeniem gwarantowania funkcjonalności, jakości i niezawodności produktu, optymalizuje projekt w celu uproszczenia procesów produkcyjnych, zmniejszenia kosztów produkcji i poprawy wydajności produkcji. W przypadku frezowania aluminium 6061 rdzeń DFM polega na głębokim zrozumieniu właściwości materiału (takich jak dobra obróbczalność i umiarkowana wytrzymałość), możliwości obróbki (takich jak dokładność dynamiczna, zakłócenia narzędzia) i ekonomia obróbki (takie jak czasy konfiguracji, zużycie narzędzia). Wczesne zaangażowanie profesjonalnych dostawców dokładnie wprowadza tę stronę produkcji " . aktywa wiedzy" w fazie projektowania, unikając kosztownej przerobi projektu.

Porównanie schematyczne części przed i po optymalizacji DFM
II. Kluczowe strategie DFM i studia przypadków frezowaniaCzęści aluminiowe 6061
Poniższe łączy konkretne przypadki, aby wyjaśnić podstawowe zalecenia DFM dla procesów frezowania pod ogólnymi wymogami precyzji (± 0,05 mm).
1. Optymalizacja strukturalna: zmniejszenie objętości materiału i obróbki
Strategia:W obszarach niekrytycznych dla nośności zastąpić solidne, obciążone konstrukcje wydłużonymi sekcjami, kieszeniami do zmniejszenia masy i żebrami wzmacniającymi. To nie tylko oszczędza drogie surowce, ale także znacznie skraca czas frezowania i zużycie narzędzi.
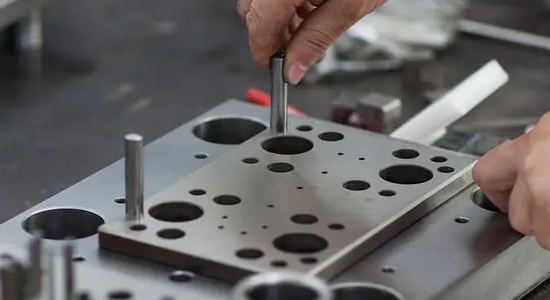
Studium przypadku:Aluminiowa płyta używana do uchwytu sprzętu została początkowo zaprojektowana jako płyta stała o grubości 50 mm, wymagająca obróbki tylko kilku otworów montażowych. Analiza DFM wykazała, że jego podstawową funkcją było zapewnienie powierzchni montażowych i wytrzymałości połączenia. Po optymalizacji, przy jednoczesnym zapewnieniu grubości powierzchni montażowych i wytrzymałości kluczowych punktów połączenia, wnętrze zostało wydłużone w konstrukcję jamy wzmocnioną żebrami. Całkowita masa została zmniejszona o ponad 40%, a koszty materiału i czas obróbki grubego zmniejszyły się proporcjonalnie.

Osiągnięcie lekkości dzięki wewnętrznemu wydłużeniu i konstrukcji żeber
2. Uproszczenie funkcji: unikanie niepotrzebnych wyzwań obróbkowych
Strategia:Uproszczenie lub modyfikacja funkcji wymagających narzędzi specjalnych, procesów niestandardowych lub niezwykle wysokiej precyzji maszyn narzędziowych.
Przypadek A (narożniki wewnętrzne):Wewnętrzne pionowe narożniki w projekcie, jeśli wymagają ostrych narożników, wymagają użycia narzędzi o bardzo małej średnicy, co powoduje niską wydajność obróbki i wysokie ryzyko pęknięcia narzędzia. DFM zaleca dodanie promienia (np. R3 lub większego) do wszystkich wewnętrznych narożników, odpowiadających wspólnej średnicy końcowej frezy. Pozwala to na zastosowanie narzędzi o większej średnicy i wyższych szybkościach podawania do obróbki konturowej, potencjalnie poprawiając wydajność kilkakrotnie.
Przypadek B (głębokie kieszenie/wąskie szczeliny):Projektowanie wąskiego szczeliny o głębokości przekraczającej 50 mm i szerokości zaledwie 4 mm wymaga niestandardowych narzędzi o niezwykle wysokim stosunku długości do średnicy. Prowadzi to do poważnych rozmów, trudności z utrzymaniem precyzji i bardzo wysokich kosztów. DFM sugeruje konsultację z inżynierem, aby sprawdzić, czy szerokość szczeliny może być zwiększona do 6 mm lub więcej (odpowiadająca standardowej średnicy narzędzia) lub zmieniona na segmentowaną konstrukcję płytkiej szczeliny. Pozwala to natychmiast na użycie standardowych narzędzi, znacznie poprawiając stabilność obróbki i opłacalność.

3. Racjonalizacja tolerancji: równowaga wydajności i kosztów produkcji
Strategia:Rygorystycznie ocenić konieczność każdej tolerancji wymiarowej. Tolerancje relaksu dla wymiarów dopasowania niekorytycznych do ekonomicznego zakresu precyzji (np. ± 0,1 mm lub szerszej), zastrzegając ścisłe tolerancje (± 0,05 mm lub bardziej rygorystyczne) tylko dla kluczowych powierzchni funkcjonalnych. Zaciśnienie tolerancji o jeden poziom często wymaga dodawania operacji wykończeniowych, zmniejszenia szybkości podawania lub wymagania instalacji wtórnych, co prowadzi do wykładniczego wzrostu kosztów.
Studium przypadku:W przypadku obudowy aluminiowej wszystkie wymiary zewnętrzne były początkowo określone jako ±0,05 mm. Analiza DFM wykazała, że tylko rowek uszczelniający i główne interfejsy montażowe wymagają tej precyzji do prawidłowego montażu. Tolerancje dla pozostałych nieparujących się powierzchni estetycznych można zrelaksować do ±0,15 mm. Ta regulacja pozwoliła na ukończenie większości profilu przy użyciu bardziej wydajnych strategii frezowania i półwykończenia, oszczędzając około 25% czasu obróbki.

Identyfikacja i zróżnicowanie stref tolerancji kluczowych i nie kluczowych
4. Mocowanie i projektowanie daty: położenie podstaw efektywnej produkcji
Strategia:Rozważ metodę mocowania części na stole maszyny narzędziowej podczas fazy projektowania. Zapewnij duże, płaskie powierzchnie mocujące i ułoż wiele funkcji w tej samej orientacji ustawienia, gdzie to możliwe, aby zminimalizować przełoki części. Wyraźnie zdefiniuj daty projektowania i wyrównaj je z datami obróbki.
Studium przypadku:Część wymagająca obróbki na pięciu twarzach pierwotnie brakowała jasnych bossów mocujących lub zakładek poświęconych, co wymagało złożonych opraw na zamówienie lub wielu konfiguracji. Zalecenia DFM obejmowały dodanie kilku małych, niefunkcjonalnych szefów procesów w obszarach niekorytycznych, aby służyć jako powierzchnie mocujące, umożliwiając obróbkę wszystkich krytycznych cech w dwóch konfiguracjach. Bossy te były łatwo usunięte po obróbce. Zmiana ta zmniejszyła liczbę konfiguracji z pięciu do dwóch, znacznie poprawiając spójność i wydajność.
III. Podsumowanie i perspektywa
Powyższa analiza wykazuje, że optymalizacja całkowitego kosztu frezowania części aluminiowych 6061 jest systematycznym wysiłkiem inżynieryjnym, który zaczyna się na etapie projektowania. Usługa DFM świadczona przez profesjonalnych dostawców obróbki przetłumacza doświadczenie produkcyjne, ograniczenia i rozważenia ekonomiczne w konkretne, praktyczne zalecenia optymalizacji projektu. Jego podstawowa wartość odzwierciedla się w:zmniejszenie zużycia materiału, zmniejszenie czasu obróbki i kosztów narzędzi, poprawa wydajności pierwszego przejścia i skrócenie ogólnego cyklu dostawy.

Wykres trendów wpływu wczesnego zaangażowania w DFM na całkowity koszt projektu i harmonogram czasu
Zalecamy, aby R& Zespół D uznaje ekspertów w dziedzinie produkcji pochodzących z dostawców za " współpracy partnerów projektowych" i zaangażować ich od finalizacji koncepcji produktu i szczegółowych etapów projektowania. Krótkie spotkanie DFM lub przegląd rysunku może zapobiec potencjalnym kosztom i ryzykom znacznie przekraczającym inwestycję. W przyszłości, wraz z rozwojem cyfryzacji i inteligencji, udostępniane w chmurze oprogramowanie inspekcyjne DFM i bazy wiedzy uczynią tę współpracę bardziej płynną i wydajną. Jednak niezależnie od tego, jak się rozwija, podstawowa koncepcja pozostaje niezmieniona:Najlepsza kontrola kosztów następuje przed utworzeniem pierwszego rysunku.

Prześlij swój CAD za darmową wycenę. Nie ma minimalnego zamówienia.
Uzyskaj darmową ofertę