
Osiągnięcie precyzyjnego frezowania ± 0,01 mm dla komponentów aluminiowych 6061
Opublikowano w środę, 04. Marzec 2026
Przewodnik treści:Osiągnięcie precyzji ±0,01 mm w obróbce aluminium 6061 wymaga kompletnego systemu, a nie tylko maszyny precyzyjnej. Poznaj nasze sprawdzone ramy techniczne obejmujące maszyny narzędziowe o wysokiej sztywności, kontrolowane środowisko stabilne na mikronach, wyspecjalizowane narzędzia, zintegrowane pomiary w procesie i napęd danych
W najnowocześniejszych dziedzinach, takich jak lotnictwo, optyka precyzyjna i sprzęt półprzewodnikowy, dokładność komponentów konstrukcyjnych bezpośrednio określa ostateczną wydajność i niezawodność systemu. Pasmo tolerancji ±0,01 mm (tj. 10 mikronów) jest krytycznym progiem odróżniającym konwencjonalną obróbkę od ultra-wysokiejPrecyzyjna obróbka . Dla szeroko stosowanych6061 aluminiumStop, za jego doskonałą obrabialnością ukrywa się również ryzyko utraty precyzji na skalę mikroskopową spowodowane czynnikami takimi jak siły cięcia, odkształcenie termiczne i wibracje. Osiągnięcie tego celu jest dalekie od osiągnięcia po prostu posiadania precyzyjne narzędzie " jest to systematyczny projekt obejmujący cały łańcuch " narzędzie - środowisko - narzędzie - proces - pomiar. " W tym artykule przedstawiono panoramiczną analizę kompletnego, praktycznie zweryfikowanego systemu wsparcia technicznego, który zbudowaliśmy w celu osiągnięcia ultra-wysokiej precyzji frezowania ±0,01 mm dla komponentów konstrukcyjnych ze stopu aluminium 6061.
1. Fundacja: Platforma maszyn narzędziowych o wysokiej sztywności i wysokiej wydajności dynamicznej poza standardami
Obróbkowa maszyna jest podstawą do osiągnięcia precyzji. Aby spełnić wymóg dokładności ±0,01 mm, zrezygnujemy z urządzeń ogólnego przeznaczenia i wybieramy pionowe lub poziome centrum obróbki specjalnie zaprojektowane do precyzyjnej obróbki. Ich główne cechy polegają na ekstremalnej sztywności konstrukcyjnej i stabilności cieplnej. Podstawowe elementy, takie jak łóżko i kolumna, są wykonane z wysokiej jakości żeliwa lub betonu polimerowego, z układem żeber zoptymalizowanym poprzez analizę elementów skończonych, aby osiągnąć wyjątkowo wysoką sztywność statyczną i dynamiczną, tłumiąc tym samym drgawki cięcia. Prowadniki liniowe wykorzystują system przewodnika rolkowego o wysokiej sztywności, regulowalny do wstępnego obciążenia, podczas gdy napędy servo są wyposażone w enkodery liniowe o wysokiej rozdzielczości, aby osiągnąć pełną kontrolę w zamkniętym pętli, z dokładnością pozycjonowania lepszą niż 0,003 mm i powtarzalnością w ciągu 0,002 mm. Wrzeciono, jako jednostka napędowa rdzenia, musi być wbudowanym wrzecionem zmotoryzowanym charakteryzującym się wysoką prędkością obrotową (do 20 000 obrotów na minutę lub wyższą), niskim wzrostem cieplnym oraz doskonałą dokładnością wypływu promieniowego i osi (zazwyczaj mniej niż 0,002 mm). Równoczesnie maszyna narzędziowa jest wyposażona w inteligentny system kompensacji termicznej, który monitoruje temperaturę kluczowych części, takich jak wrzeciono, śruba kulowa i łożyska w czasie rzeczywistym i wykonuje dynamiczną kompensację przesunięcia za pośrednictwem systemu CNC, kontrolując własny błąd odkształcenia termicznego maszyny u źródła.

Centrum obróbki precyzyjnej o wysokiej sztywności wyposażone w pełną kontrolę w zamkniętym pętli i system kompensacji termicznej
II. Bariera: Tworzenie i ochrona stabilnego środowiska na mikroskalę
Gdy precyzja obróbki osiąga poziom mikronowy, czynniki środowiskowe zmieniają się z poziomu " tło" do " głównych aktorów. " Jesteśmy świadomi, że nawet wahania temperatury o 0,5 ° C lub niewielki wiatr wystarczą, aby precyzyjny cel o 0,01 mm był niedosiągalny. Dlatego ustanowiliśmy niezależny warsztat czystego o stałej temperaturze i stałej wilgotności. Temperatura jest ściśle kontrolowana w temperaturze 20 ° C ± 0,5 ° C (osiągnięcie ± 0,1 ° C pod szczególnymi wymogami), a wilgotność utrzymywana jest na poziomie 50% ± 5%, aby maksymalnie wyeliminować przesunięcie wymiarowe w przedmiotach obrabianych, narzędziach cięcich, narzędziach pomiarowych i maszynach narzędziowych spowodowane rozszerzeniem i skurczeniem się termicznym. Podstawa warsztatu jest poddawana izolacji wibracyjnej, chroniąc ją przed wibracjami zewnętrznymi. Jednocześnie system oczyszczania powietrza utrzymuje czystość, zapobiegając wpływowi drobnego pyłu na dokładność pomiaru i montażu. Przed obróbką przedmioty obrotowe muszą zostać dokładnie przeanalizowane " stabilizacja temperatury" proces przez ponad 24 godziny w warsztacie o stałej temperaturze, zapewniając, że ich temperatura wewnętrzna w pełni odpowiada środowisku obróbki. Jest to warunek wstępny zapewnienia stabilności wymiarowej.

Warsztat obróbki w stałej temperaturze z precyzyjną kontrolą temperatury / wilgotności i fundamentem izolowanym od wibracji
III. Narzędzie Sharp: Systemy uchwytów narzędzi i narzędzi do precyzji na poziomie mikronów
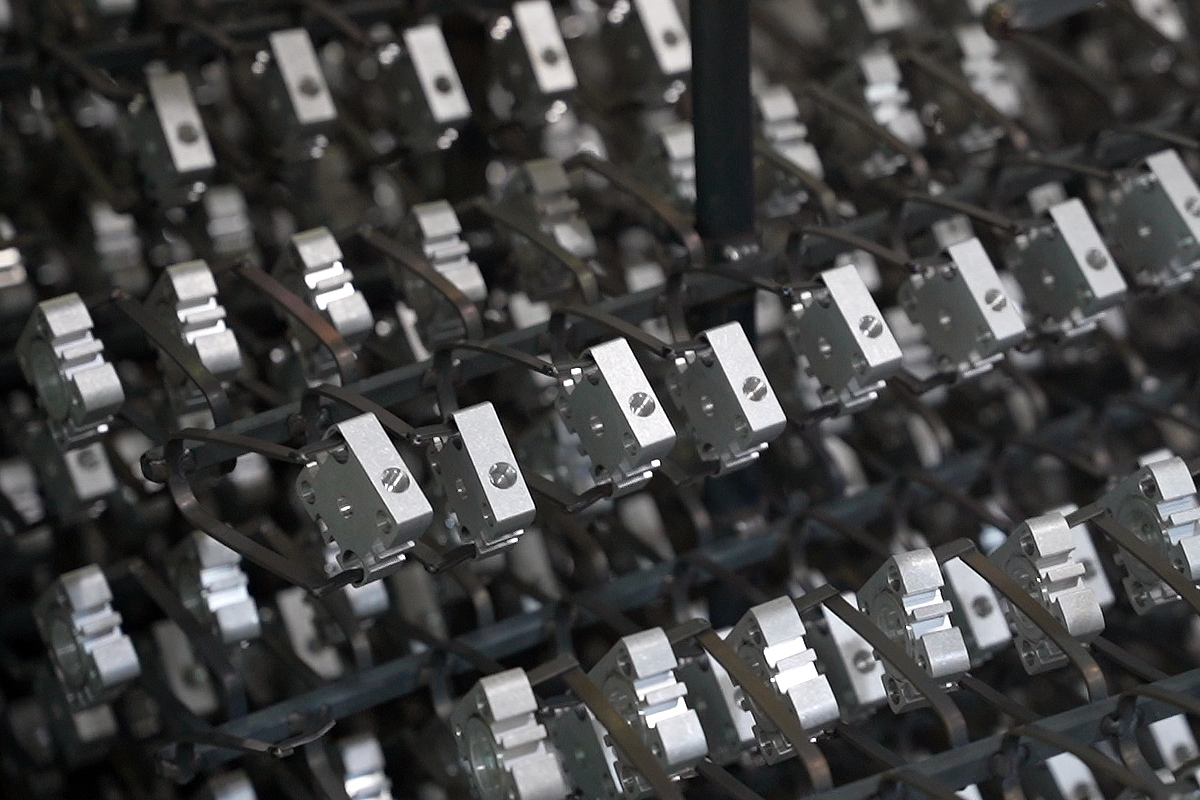
Narzędzie cięcie jest " nib" które bezpośrednio wchodzą w interakcję z materiałem. Aby osiągnąć efektywne i precyzyjne frezowanie stopu aluminium, stosujemy ultradrobne narzędzia węglikowe lub pokryte diamentami, zapewniające ostrość i odporność na zużycie na poziomie mikroskopijnym. Dynamiczna równowaga narzędzi osiąga poziom G2,5 lub wyższy, minimalizując wibracje spowodowane siłą odśrodkową podczas szybkiego obrotu. Jeszcze ważniejszym jest system uchwytu narzędzi - jest to " most" połączenie wrzeciona i narzędzia, a jego dokładność połączenia bezpośrednio określa rzeczywistą dokładność osi obrotowej narzędzia. Kompleksowo wykorzystujemy uchwyty do narzędzi termokurczliwych lub uchwyty do narzędzi hydraulicznych. Uchwyty narzędzi termokurczliwe zapewniają niezwykle wysoką sztywność zacisku promieniowego i powtarzalną dokładność pozycjonowania (≤0,003 mm) dzięki procesu precyzyjnego ogrzewania w celu rozszerzenia i chłodzenia w celu skurczenia się. W połączeniu z precyzyjnymi presetterami narzędzi możemy dokładnie wprowadzać długość i wartości kompensacji promieniowego wycieku każdego narzędzia do systemu CNC, zapewniając wysoki stopień jedności między " polecenie" oraz " egzekucji. "

Wysoko precyzyjny uchwyt narzędzia termokurczliwy i proces kontroli dynamicznego równoważenia narzędzia
IV. Benchmark: Pomiar online i inteligentna kompensacja w całym procesie
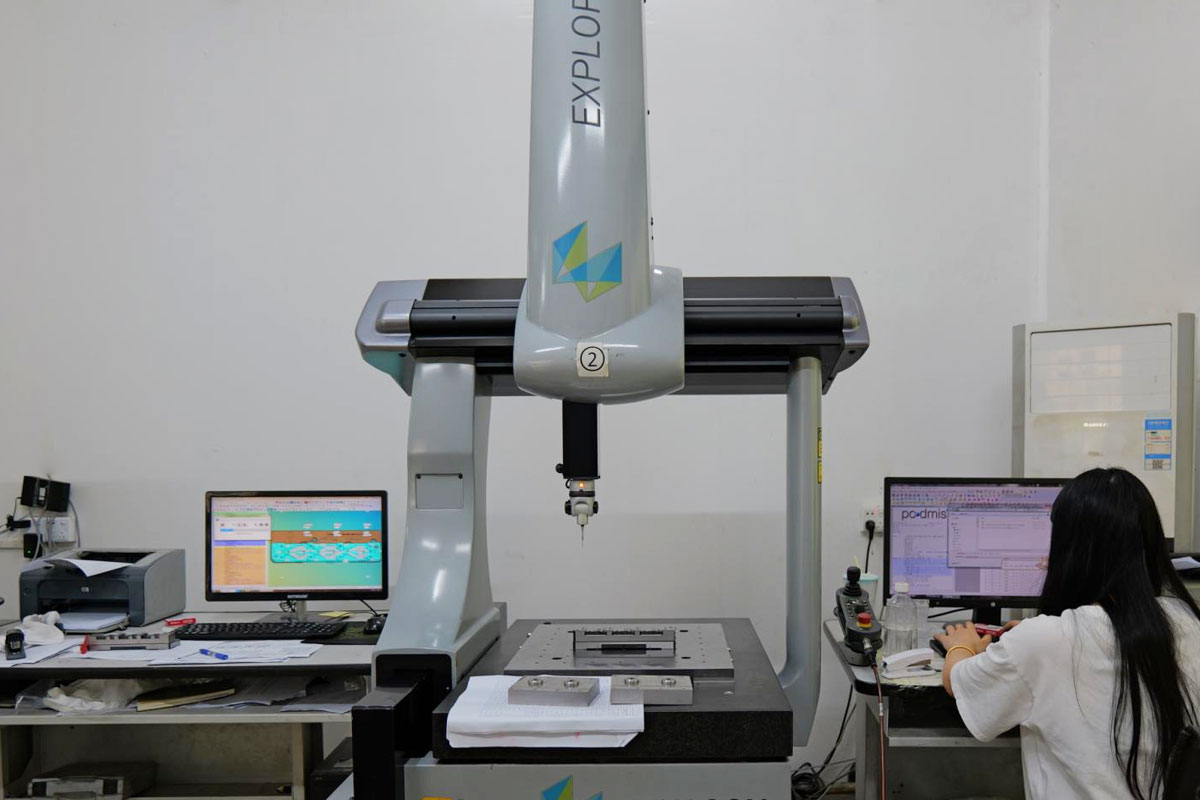
" Bez pomiarów, bez precyzji. " Naszą filozofią jest głęboka integracja pomiarów z przepływem pracy obróbki. Po pierwsze, wysoko precyzyjne sondy kontaktowe są zintegrowane z maszyną narzędziową. Przed obróbką system współrzędnych przedmiotu obrabianego jest automatycznie kalibrowany i ustawiony w celu wyeliminowania błędów mocowania. Podczas obróbki główne cechy można zmierzyć w trakcie procesu, a wartości kompensacji narzędzia są dostosowane w czasie rzeczywistym na podstawie rzeczywistych danych pomiarowych, aby przeciwdziałać błędom spowodowanym zużyciem narzędzia. Po obróbce przeprowadza się ostateczną kontrolę maszyny w celu wygenerowania raportu wstępnego. W przypadku wymiarów i tolerancji geometrycznych o wyższych wymaganiach przedmiot obrabiany jest przenoszony do bardziej precyzyjnych maszyn do pomiaru współrzędnych (CMM) lub skanerów laserowych do końcowej kontroli. Dane są przekazywane do działu inżynierii procesów w celu optymalizacji parametrów procesu. Ten zamknięty system kontroli jakości jest inspekcja online + ponowna inspekcja offline" zapewnia, że każdy wyjście jest w precyzyjnym, kontrolowanym stanie, wykraczającym poza zwykłe " zgodności prawdopodobieńskiej. "

Zintegrowana w maszynie sonda wykonująca automatyczne pomiary podczas procesu obróbki
V. Dusza: Rygorystyczne, naukowe i oparte na danych projektowanie procesów
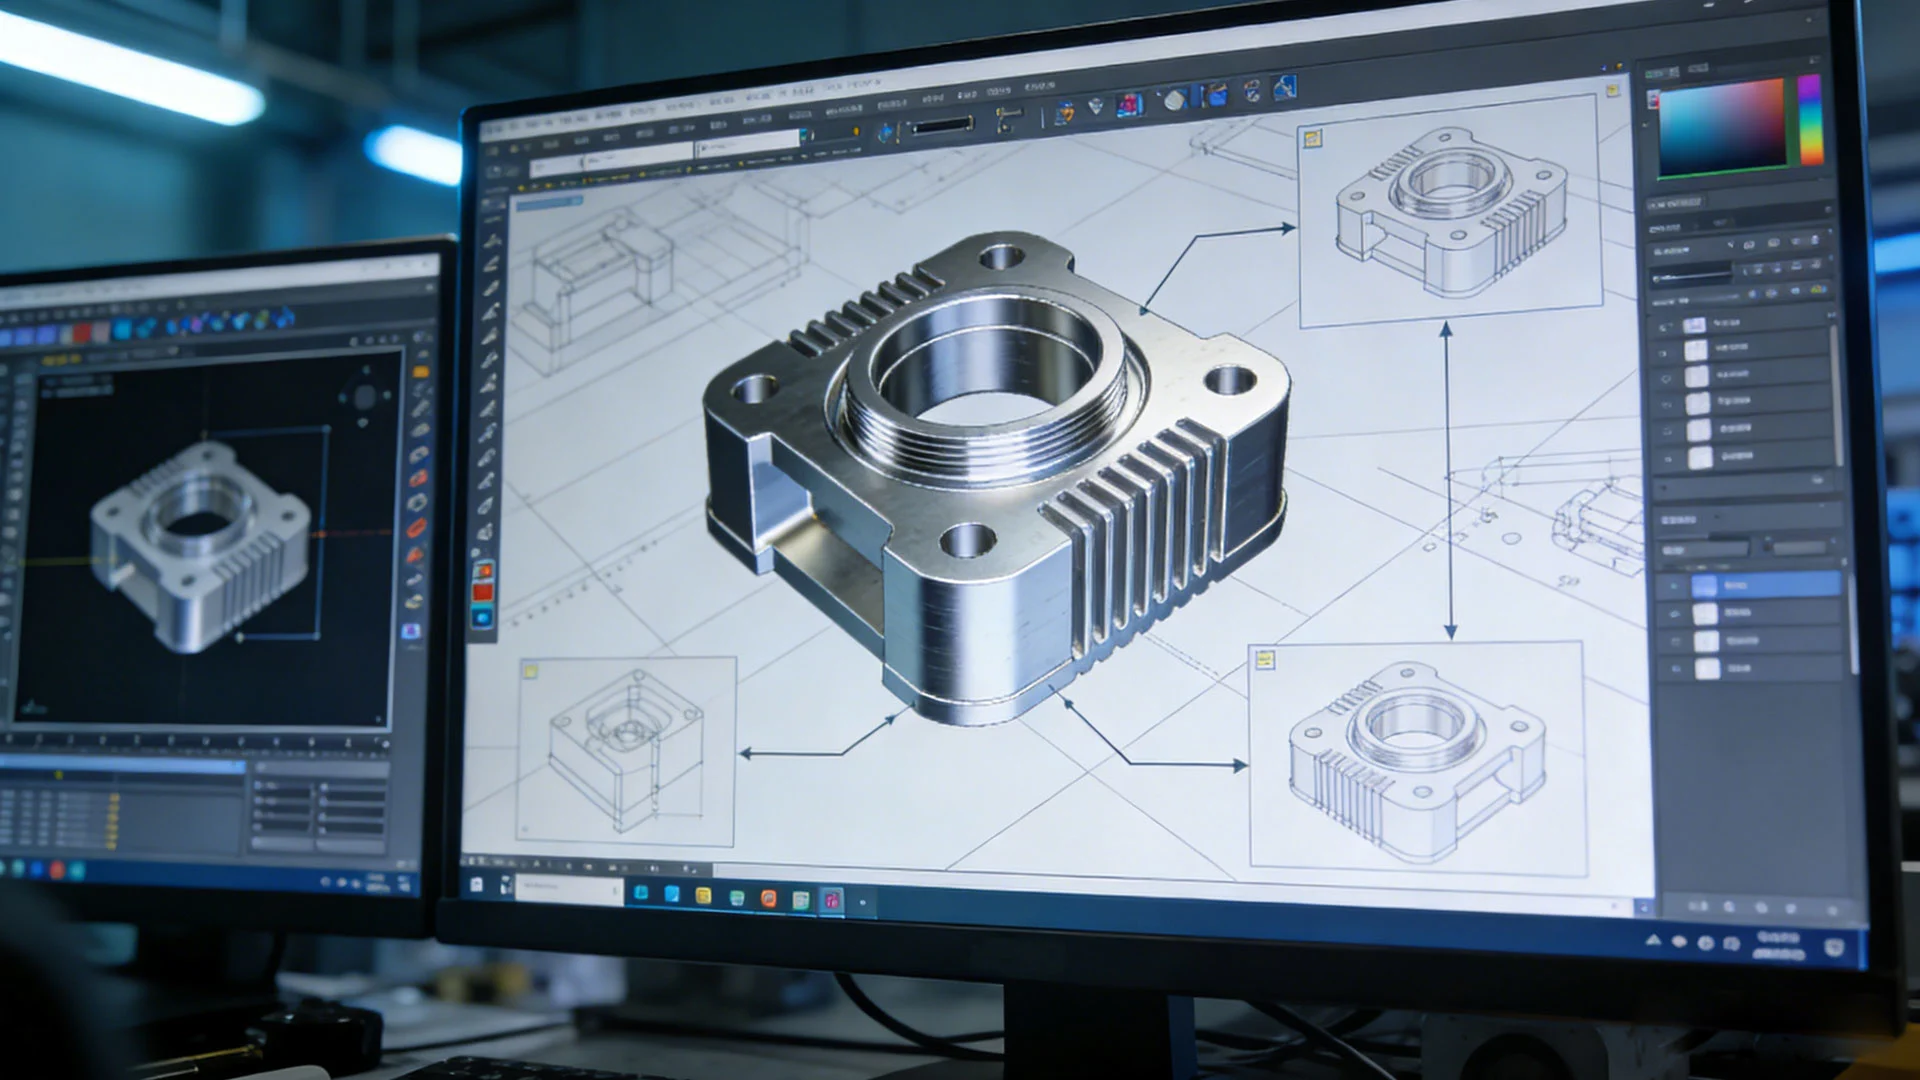
Skuteczność całego sprzętu jest ostatecznie zintegrowana i aktywowana przez naukowe planowanie procesu. Do precyzyjnego 6061części ze stopu aluminiumprzestrzegamy zasady " krok po kroku, stopniowe zbliżenie. " Przepływ procesu jest dokładnie podzielony na: Obróbka gruba (szybkie usuwanie materiału, pozostawiając jednolite dopuszczenie do wykończenia) → Obróbka półwykończeniowa (dalsza korekcja deformacji, tworzenie stabilnych warunków wykończenia) → Leczenie stabilizacyjne (łagodzenie stresu poprzez starzenie się lub leczenie kriogeniczne w razie potrzeby) → Obróbka wykończenia (przy użyciu parametrów płytkiej głębokości cięcia, wysokiej prędkości wrzeciona i umiarkowanej szybkości podawania w celu osiągnięcia jakości powierzchni i dokładności wymiarowej) → Obróbka Ultra-Finish (końcowe polerowanie krytycznych cech). Na etapie programowania wykorzystujemy zaawansowane oprogramowanie CAM, stosując strategie takie jak wejście spiralne, wygładzanie kontur i optymalizacja ścieżki narzędzia, aby zapewnić stabilny proces cięcia przy stałym obciążeniu. Rozwiązania do utrzymywania pracy są specjalnie zaprojektowane przy użyciu mocowań precyzyjnych lub mocowań modułowych w celu zminimalizowania odkształcenia mocowania przy jednoczesnym zapewnieniu sztywności i przestrzeganiu zasady " zjednoczenie danych. "

Schemat progresywnego planowania ścieżki procesu od szrapowania do wykończenia ultra
Podsumowanie i Outlook
Wyzwanie szczytowej precyzji ±0,01 mm to kompleksowy test możliwości technicznych, zarządzania i kontroli szczegółowej. Wymaga to od nas podniesienia obróbki z izolowanego etapu produkcji do zintegrowanego systemu obejmującego precyzyjną inżynierię mechaniczną, inżynierię środowiska, naukę o materiałach, technologię pomiarów i sterowanie cyfrowe. Rozwiązanie, które zbudowaliśmy - z maszynami narzędziowymi o wysokiej sztywności, stałej temperaturze jako podstawą, stabilnym i czystym środowiskiem jako barierą, precyzyjnymi narzędziami i uchwytami na narzędzia jako instrumentami, pomiarami i kompensacją online jako standardem, a rygorystycznymi przepływami procesu jako duszą - jest konkretną praktyką tej systematycznej filozofii.
Zdecydowanie wierzymy, że tylko identyfikując, kontrolując i kompensując każdą zmienną, która może mieć wpływ na ostatni 0,01 mm, możemy przekształcić " obietnica" do " niezawodna część fizyczna" w rękach naszych klientów. W obliczu jeszcze bardziej rygorystycznych wyzwań związanych z precyzją w przyszłości będziemy nadal pogłębiać nasze badania w takich obszarach, jak badania nad mechanizmami mikrocięcia, inteligentna kompensacja adaptacyjna i pełna śledzalność danych łańcucha produkcyjnego, starając się stać się najbardziej zaufanym partnerem w dziedzinie produkcji wysokiej precyzji komponentów konstrukcyjnych.

Prześlij swój CAD za darmową wycenę. Nie ma minimalnego zamówienia.
Uzyskaj darmową ofertę