CNC-Bearbeitung mit Sorgfalt. Von 1 PC bis zur Massenproduktion. Kostenlose DFM-Analyse.Erhalten Sie ein Angebot
Wählen Sie eine Sprache
loading
CNC-Bearbeitungsmaterialien

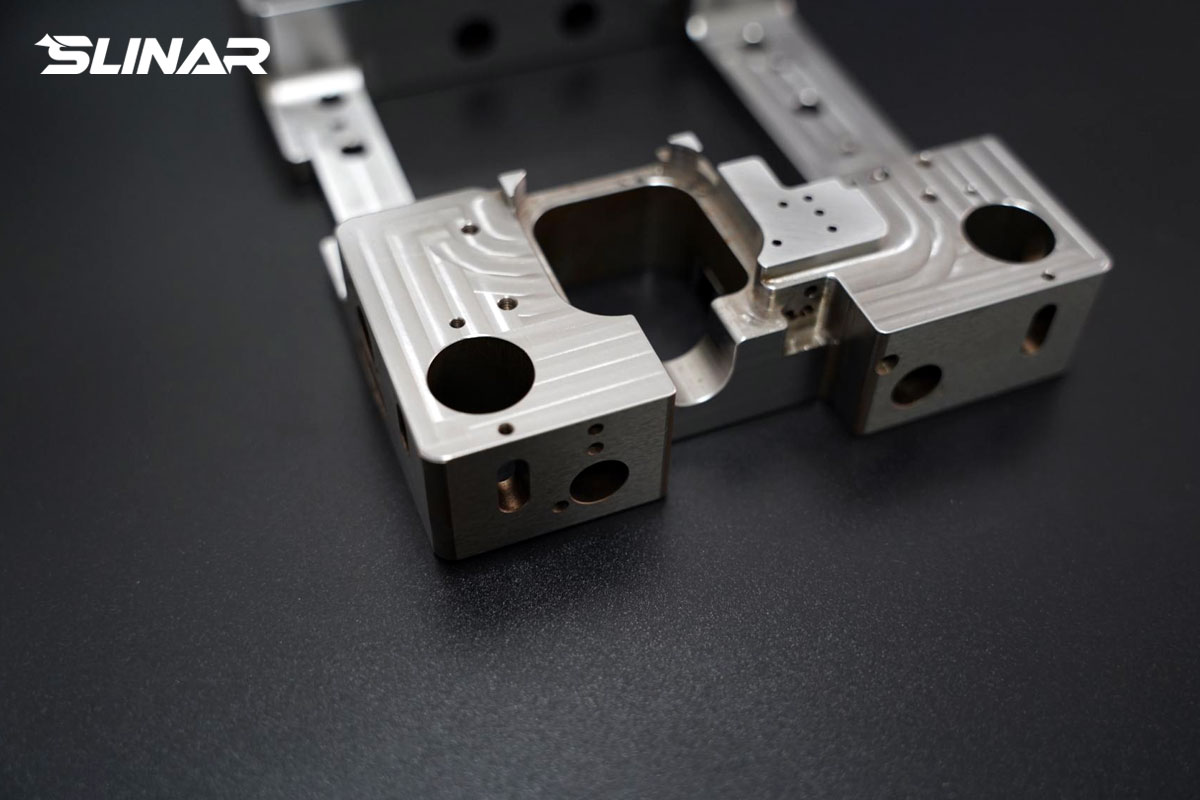
Invar CNC Bearbeitung

Nickellegierung mit einem sehr niedrigen Wärmeausdehnungskoeffizienten. Invar 36 ist eine Nickellegierung mit einem sehr niedrigen Wärmeausdehnungskoeffizienten. Ideal für Anwendungen, bei denen eine hohe Dimensionsstabilität erforderlich ist, wie Präzisionsinstrumente, Motorventile und große Aerostrukturformen.
CNC-Invar-Teile bestellen

Beschreibung

Anwendungen

CNC-Bearbeitung produziert Teile mit ausgezeichneten mechanischen Eigenschaften, Genauigkeit und Wiederholbarkeit aus Metall und Kunststoff. 3-Achsen & 5-Achs-CNC-Fräsen verfügbar.

Stärken

Ausgezeichnete mechanische Eigenschaften, hohe Genauigkeit & Wiederholbarkeit

Schwächen

Größere Geometriebeschränkungen als 3D-Druck

Eigenschaften

Preis
Fertigungsvorlaufzeit

So schnell wie 7 Tage

Veredelungsoptionen

Vibratory Tumbling, Medienstrahlen, Pulverbeschichtung

Toleranz

Mit Zeichnung: so niedrig wie +/- 0,005 mm,
Keine Zeichnung: ISO 2768 medium

Verfügbare Materialqualitäten

Häufig gestellte Fragen zu Invar

  • Was ist Invar und warum wird es in der Präzisionsbearbeitung verwendet?

    Invar, auch als FeNi36 oder 4J36 bekannt, ist eine Nickel-Eisen-Legierung, die etwa 36% Nickel enthält. Sein definierendes Merkmal ist ein extrem niedriger thermischer Ausdehnungskoeffizient, typischerweise um 1,2 × 10 ⁻⁶/ °C bei Raumtemperatur, was etwa ein Zehntel der gewöhnlichen Stahl entspricht. Dies bedeutet, dass Invar-Teile bei Temperaturschwankungen kaum die Abmessungen ändern. Diese Eigenschaft ist der Grund, warum Invar für Präzisionsinstrumente, Satellitenkomponenten, optische Plattformen, Verbundwerkzeuge und jede Anwendung spezifiziert ist, in der Dimensionsstabilität über Temperaturen hinaus wichtiger ist als Festigkeit oder Gewicht.
  • Warum ist Invar schwer zu bearbeiten?

    Invar kombiniert mehrere Eigenschaften, die die Bearbeitung anspruchsvoll machen. Es härtet schnell aus, so dass die Oberfläche unter dem Schneidwerkzeug härtet und der nächste Durchgang auf eine härtere Schicht trifft. Seine Wärmeleitfähigkeit ist sehr niedrig, etwa ein Drittel bis ein Viertel der 45-Stahl, so dass sich Schneidwärme an der Werkzeugkante konzentriert, anstatt sich in den Chip abzuleiten. Das Material ist auch zäh und ductil, produzieren strenge Chips, die dazu neigen, an das Werkzeug zu haften und eine aufgebaute Kante zu bilden. Das praktische Ergebnis ist erhöhte Schneidkräfte, beschleunigter Werkzeugverschleiß und ein reales Risiko einer thermischen Verzerrung an Präzisionsteilen.
  • Welche Werkzeug- und Schneidparameter werden für Invar empfohlen?

    Karbidwerkzeuge mit scharfer positiver Rakegeometrie und verschleißfesten Beschichtungen sind Standard. Die Schneidgeschwindigkeiten sollten moderat gehalten werden, um die Wärme zu kontrollieren, und die Zufuhrgeschwindigkeiten sollten hoch genug sein, um sicherzustellen, dass das Werkzeug schneidet und nicht reibt, da das Reiben die Arbeitshärtung beschleunigt. Hochdruckkühlmittel oder minimale Schmiermenge helfen, die Wärme an der Schneidkante zu verwalten. Da die geringe Ausdehnung von Invar bedeutet, dass das Werkstück selbst nicht viel mit Wärme wächst, aber die Maschine und das Werkzeug immer noch wächst, ist die thermische Stabilität des Aufbaus genauso wichtig wie die Schneidparameter.
  • Welche Toleranzen können Sie bei Invar Teilen halten?

    Standardbearbeitung hält ±0,02 bis ±0,05mm. Präzisionsarbeiten halten ±0,01mm auf kritischen Merkmalen. Schleifen erreicht ±0,002mm bei Bedarf. Der begrenzende Faktor bei Invar ist selten die Positionierungsgenauigkeit der Maschine, sondern eher Restspannung und thermische Auswirkungen. Wenn Ihr Teil über eine große Abmessung hinweg enge Toleranzen aufweist, ist eine spannungsentlastende Wärmebehandlung zwischen dem Rauben und der Veredelung in der Regel notwendig, um zu verhindern, dass sich das Teil nach der Bearbeitung bewegt.
  • Benötigen Invar-Teile nach der Bearbeitung eine Spannungsentlastung?

    Ja, und das ist eine der wichtigsten Prozessüberlegungen für Invar. Die Bearbeitung induziert Restspannungen in der Oberflächenschicht. Da der gesamte Zweck von Invar die Dimensionsstabilität ist, müssen diese Spannungen entfernt werden, sonst verändert sich das Teil langsam im Laufe der Zeit oder wenn es Temperaturzyklen ausgesetzt ist. Der Standardansatz besteht darin, die Maschine zu rauen, die Spannung zu entlasten und dann die Maschine zu beenden. Das Überspringen der Belastungslinderung bedeutet oft, dass das Teil bei der Inspektion korrekt misst und dann nach ein paar Tagen oder Wochen aus der Toleranz drift.
  • Welche Oberflächenverbindungen sind für Invar verfügbar?

    Bei Bearbeitung erreicht Invar typischerweise Ra 1,6 bis 3,2 μm. Schleifen bringt Oberflächen auf Ra 0,2 bis 0,8μm, wo Ebenheit oder Dichtungsleistung wichtig ist. Da Invar häufig in optischen und Präzisionsinstrumentenanwendungen verwendet wird, treffen sich Oberflächenverbindung und Ebenheitsspezifikationen häufig zusammen. Zu den Beschichtungsoptionen gehören Kupfer, Nickel und Gold für elektrische oder korrosionsbedingte Anforderungen. Die Passivierung wird für Invar typischerweise nicht spezifiziert, da seine Korrosionsbeständigkeit bereits für die meisten kontrollierten Umgebungen ausreichend ist.
  • Was sind die typischen Anwendungen für bearbeitete Invar-Teile?

    Composite Layout-Werkzeuge und Dorne für die Luft- und Raumfahrt, bei denen das Werkzeug dem Expansionsverhalten des Verbundwerkstoffs entsprechen muss. Präzisionsoptische Halterungen, Lasergehäuse und Instrumentrahmen. Satelliten- und Raumfahrzeugkomponenten, die abwechselnde Sonne und Schatten sehen. Elektronische Verpackung, einschließlich Kupfer-Invar-Kupferlaminate für das thermische Management. Kryogene Geräte und LNG-Speicherkomponenten, bei denen die geringe Ausdehnung von Invar bei sehr niedrigen Temperaturen nützlich bleibt. In jedem Fall besteht die Anwendung, weil sich das Teil nicht mit der Temperatur bewegen darf.
  • Was ist die maximale Teilegröße, die Sie in Invar bearbeiten können?

    Fräsen bis 650 × 550 × 450mm. Drehen bis zu 600mm Durchmesser und 1.500mm Länge. Größere Invar-Teile sind in der Regel Verbundwerkzeuge oder große Instrumentstrukturen, die in der Regel außerhalb der Standard-Bearbeitungskapazität fallen und durch spezialisierte Großformatanlagen behandelt werden. Für Teile in unserem Sortiment ist die Haupteinschränkung nicht die Größe, sondern die thermische Stabilität während der Bearbeitung, die wir durch Temperaturregelung und Prozessüberprüfung verwalten.
  • Welche Dokumentation kommt mit Invar Teilen?

    Materialprüfberichte, die die chemische Zusammensetzung und den thermischen Ausdehnungskoeffizienten bestätigen. Dimensionale Inspektionsberichte mit Ebenheits- und Parallelismusdaten, sofern angegeben. Konformitätszertifikate. Stress-Relief-Wärmebehandlungszertifikate, bei denen eine thermische Verarbeitung durchgeführt wird. Da Invar in der Regel für Präzisionsanwendungen spezifiziert ist, trägt der Inspektionsbericht oft mehr Gewicht als das Materialzertifikat, und wir bestätigen die Messbedingungen und die Temperatur, bei denen die Abmessungen überprüft wurden.
Schnelle Teile – durch unsere Bearbeitung
Komplette CNC-Bearbeitung von Teilen innerhalb von 1 Woche.
Kostenloses Angebot erhalten
SLINAR CNC machining service
Bereit zur Skalierung der Produktion?

Laden Sie Ihre CAD für ein kostenloses Angebot hoch. Keine Mindestbestellung.

Kostenloses Angebot erhalten
Trustpilot