PEEK-Fräsen: Werkzeuggeometrie für Burr & Schmelzensteuerung
Veröffentlicht am Donnerstag, 15. Oktober 2026
Inhaltsverzeichnis:Die Oberflächenqualität von PEEK bestimmt der Rakewinkel, der Freiraum und die DLC-Beschichtung. Praktische Werkzeuggeometrieführung für das Luft- und Raumfahrt- und Medizinfräsen.
Die Philosophie vonPEEK BearbeitungWerkzeuge: Wie man die Werkzeuggeometrie optimiert, um häufige Oberflächenqualitätsprobleme zu lösen
Jeder, der HWie maschinell bearbeitetPEEK für Luft- und Raumfahrt- oder Medizinteile kennt das Muster. Das Material hat die Festigkeit, die Temperaturbeständigkeit, die chemische Stabilität. Dann trifft es eine Fräsmaschine und dreht sich auf Sie. Seine Zähigkeit sitzt irgendwo zwischen Kunststoff und Metall, und seine Wärmeleitfähigkeit ist schlecht, so dass Schneidwärme nirgendwo hin kann und sich direkt am Rand aufbaut. Das Ergebnis: Gräber am Ausgang, eine aufweißte Seitenwand, gelegentlich ein Ring von geschmolzenen Rückständen, der am Schneider festklebt, und Abmessungen, die driften.
Der erste Instinkt für die meisten Prozessingenieure besteht darin, die Spindelgeschwindigkeit und die Zufuhr anzupassen. Das ist nicht nutzlos, aber wenn die Werkzeuggeometrie zuerst falsch ist, argumentiert die Parameterstimmung nur mit einer schlechten Prämisse. Was wir nach ein paar PEEK-Jobs festgestellt haben, ist, dass die meisten Oberflächenqualitätsprobleme auf den Schneider zurückgehen, nicht auf den Geschwindigkeits- und Zufuhrtisch.
Was passiert eigentlich: PEEK scheert nicht, es wird geschoben
Verstehen Sie den Ausfallmechanismus, bevor Sie über Werkzeugdesign sprechen.
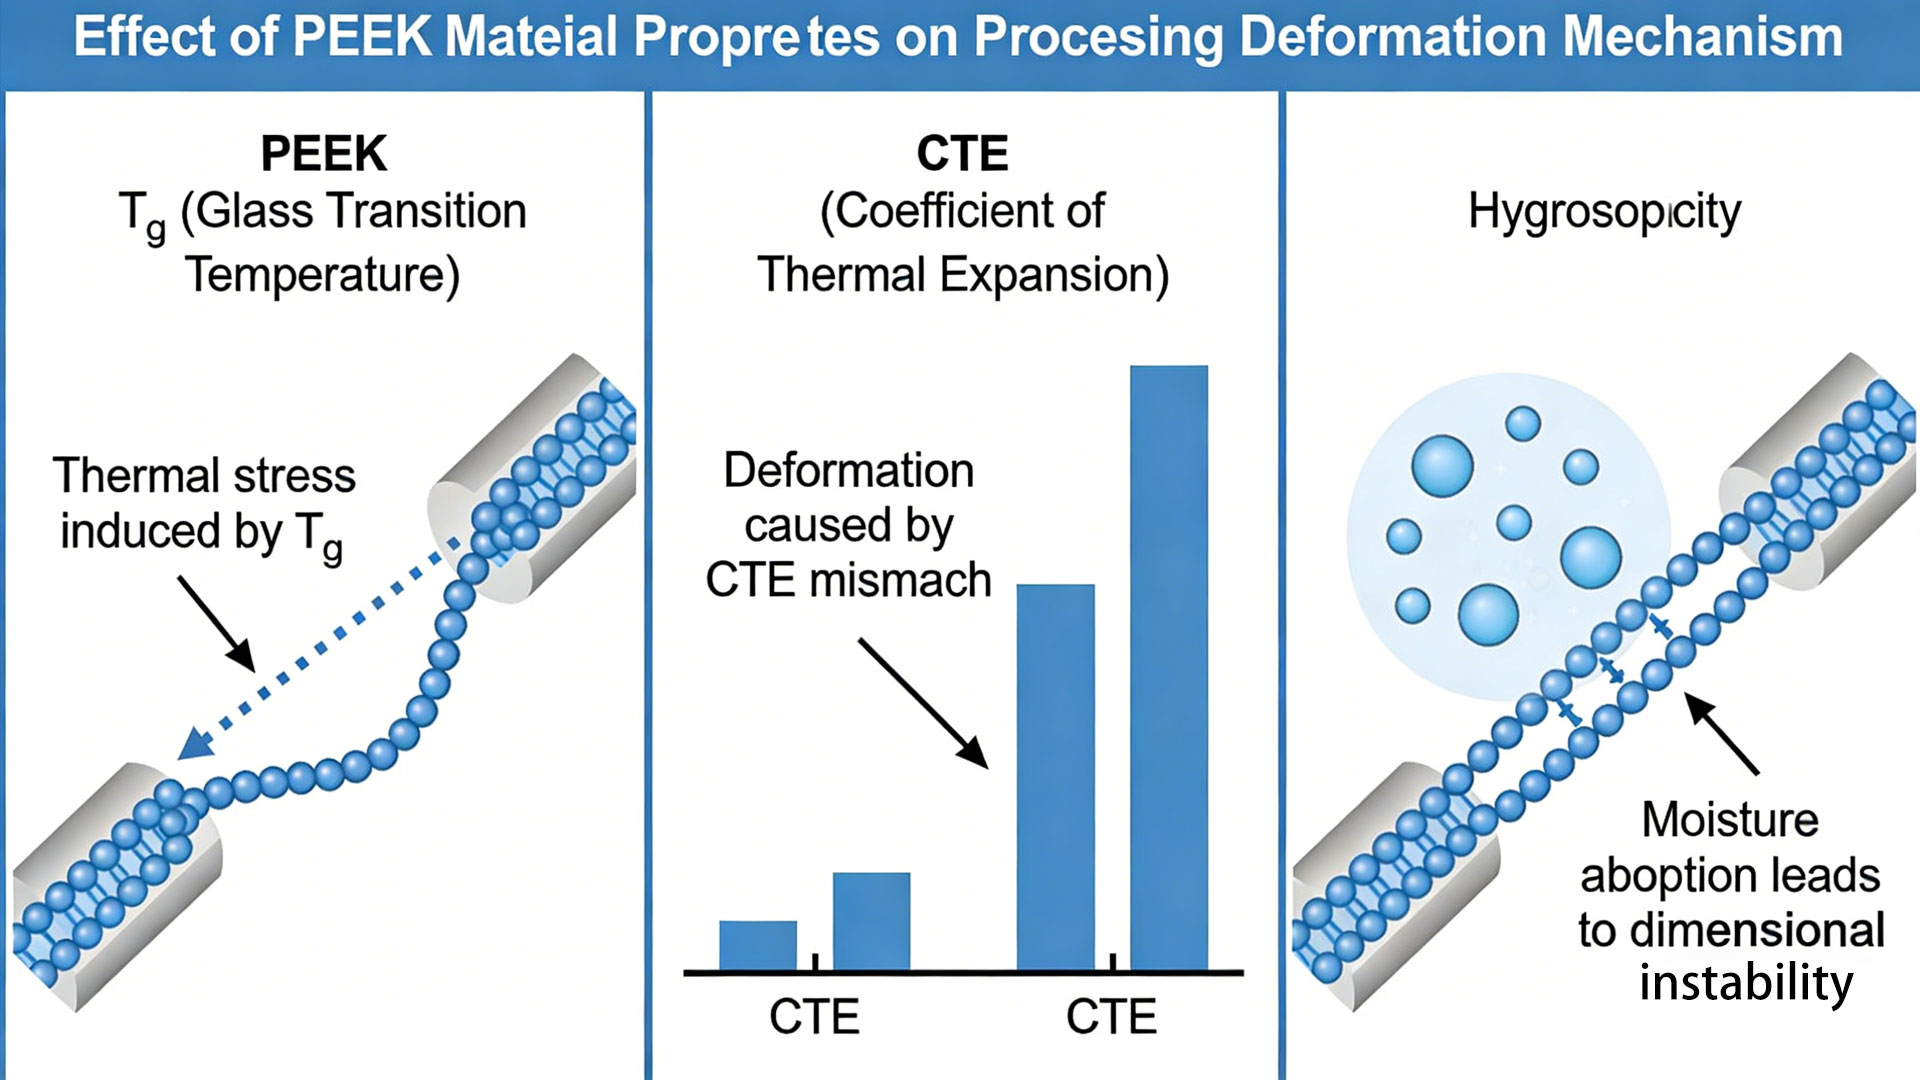
Beim Fräsen von Stahl verlässt der größte Teil der Schneidwärme mit dem Span und der Rand schär das Material sauber. PEEK ist anders. Seine geringe Wärmeleitfähigkeit konzentriert Wärme in einer kleinen Zone am Rand und Werkstückkontakt. Zuerst weicht sich das Material ab, dann wird es durch den Rand geschoben, anstatt sich sauber zu trennen. Nachdem es abkühlt, schrumpft es und die Dimension bewegt sich.
Das größte Problem ist die elastische Erholung. Bei Durchlauf der Kante springt das Material gerade nach dem Verlassen der Schneidzone zurück und reibt gegen die Flankenfläche. Diese Reibung extrudiert und reibt die Oberflächenschicht und verlässt die weiße, degradierte Haut. Ausgangsräder stammen aus dem gleichen Mechanismus: Das Material wird nicht ungeschnitten gelassen, es wird geschnitten und dann zurückgezogen und gerissen.
Die Designlogik geht also auf einen Satz zurück:das Material bei niedriger Temperatur sauber schären lassen, nicht geschoben werden.Das bricht in drei Dinge ein: eine scharfe Kante, genügend Freiraum und eine schnelle Chip-Evakuierung.
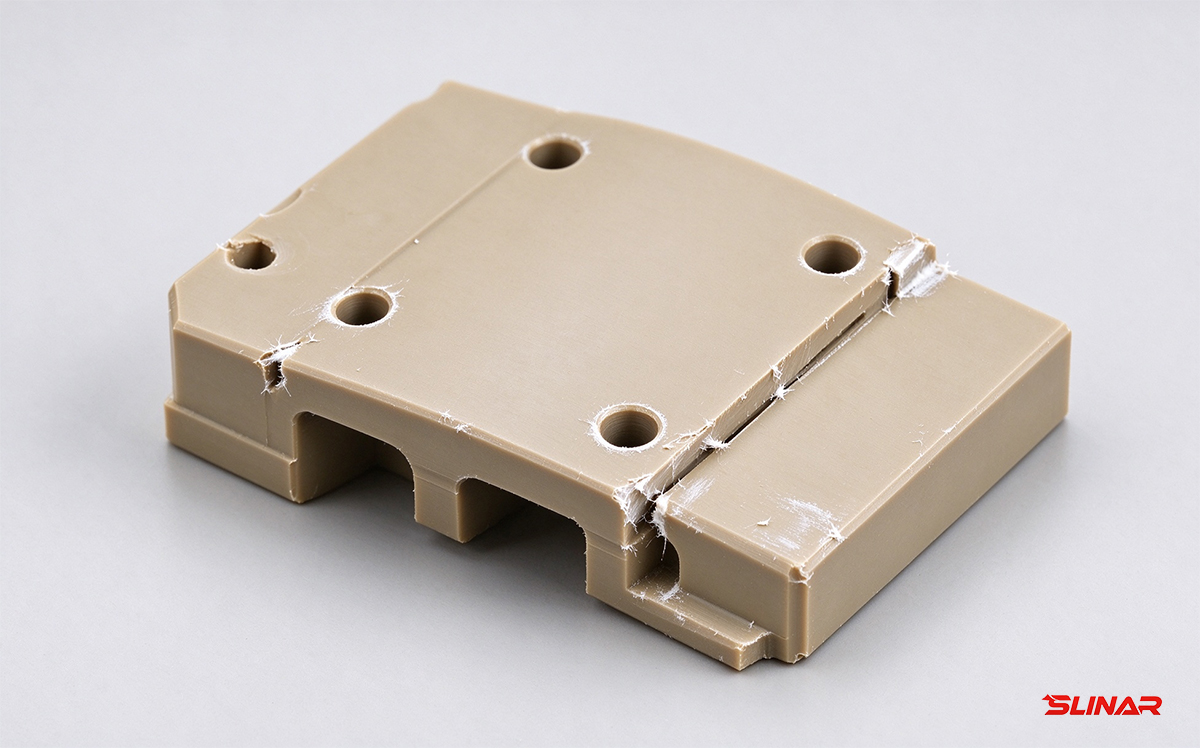
Typischer Grab-, Bleichungs- und Schmelzerrest auf einer gefrästen PEEK-Oberfläche
Rakewinkel und Abstandswinkel: beide müssen großzügig sein
Der Rakewinkel steuert Schneidkraft und Wärme. Für PEEK, gehen Sie positiv und gehen Sie groß — 10° bis 20°. Dadurch kann der Rand das Material schneiden, anstatt es zu schneiden. Schneidkraftabfälle, Wärmeerzeugungsabfälle sowie Schmelzen und Graben werden an der Quelle unterdrückt.
Der Freiwinkel bewältigt die Reibung zwischen der Flankenfläche und der bearbeiteten Oberfläche. Da PEEK zurückspringt, braucht die Flanke genügend Platz, um zu vermeiden, dass sie reibt. In der Praxis funktioniert 12° bis 15°. Wenn du zu klein bist, bekommst du die gebleichte Schicht und die damit einhergehende Dimensionsdrift. Die beiden Winkel zusammen geben dir eine wirklich scharfe Kante, nicht nur eine geometrisch scharfe.
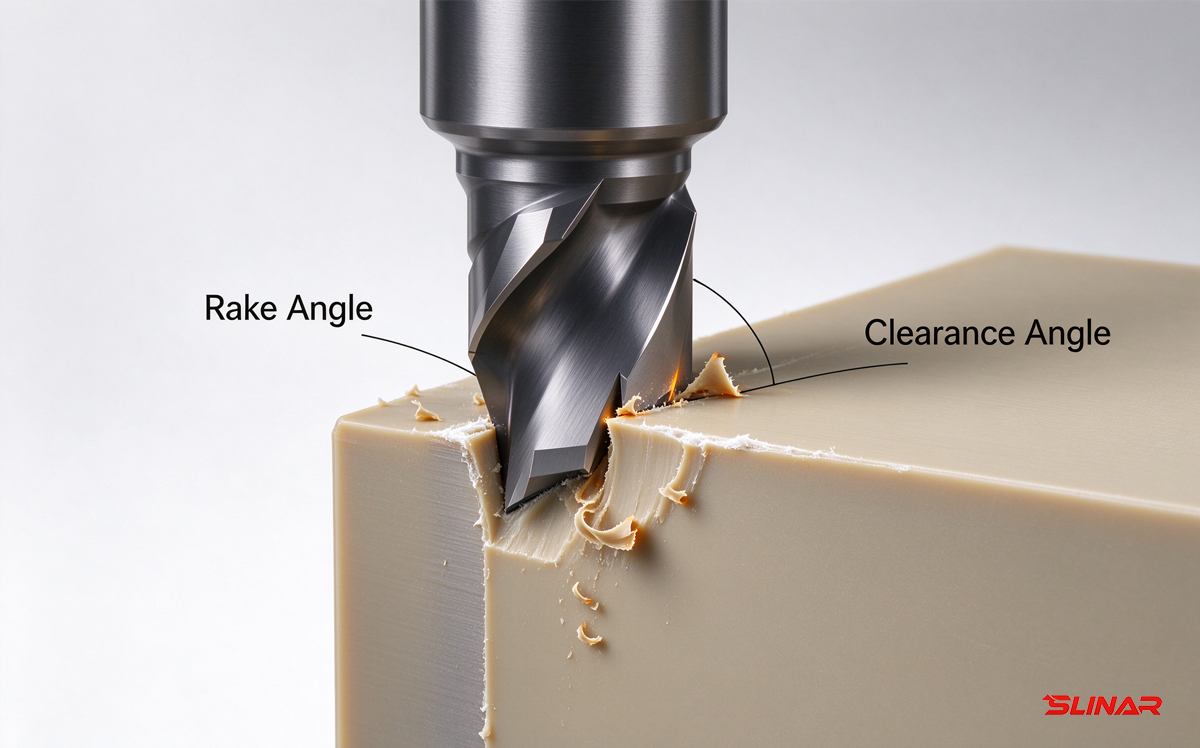
Großes Positivrake und großer Freiraum sind die Grundlage für PEEK-Werkzeuge
Edge honing: der Teil, den die meisten Menschen überspringen
Eine sehr scharfe Kante ist auch eine zerbrechliche Kante. Eine unbehandelte Kante hat mikroskopische Spannen und Unvollkommenheiten entlang der Schneidlinie. Bei PEEK verschleißen diese Mängel schnell, und sobald die Kante beginnt zu gehen, sinkt die Oberflächenqualität damit.
Das Honen auf Mikronenebene – typischerweise 0,01 bis 0,03 mm – geht nicht darum, den Rand zu dullen. Es beseitigt die mikroskopischen Mängel und hinterlässt einen glatten, gleichmäßigen Mikroradius, der während des Schneidens stärker ist als die Rohkante. Nach unserer Erfahrung ist dies der Unterschied zwischen einem Werkzeug, das sein Finish für eine volle Charge hält, und einem, das nach zwanzig Minuten Material zieht.
Beschichtung: Ziel ist Reibungsminderung, nicht Verschleißbeständigkeit
Bei der Stahlbearbeitung geht es bei der Beschichtung hauptsächlich um die Verschleißbeständigkeit. Bei PEEK geht es um Reibung. DLC (diamantähnlicher Kohlenstoff) ist hier nahe ideal. Sein Reibungskoeffizient ist sehr niedrig, was die Wärme weiter senkt und verhindert, dass das Material an der Kante klebt. Für allgemeine Präzisionsarbeiten bei ±0,05 mm mit einem guten Oberflächenabschluss ist ein DLC-beschichtetes Werkzeug die einfache Wahl.
Wenn DLC nicht verfügbar ist, ist ein hochwertiges unbeschichtetes Carbid die nächste beste Option. Was Sie vermeiden möchten, sind TiAlN und ähnliche herkömmliche Beschichtungen. Ihre chemische Affinität zu PEEK neigt dazu, die Chip-Haftung schlechter, nicht besser zu machen, und die Wärmeaufnahme folgt.
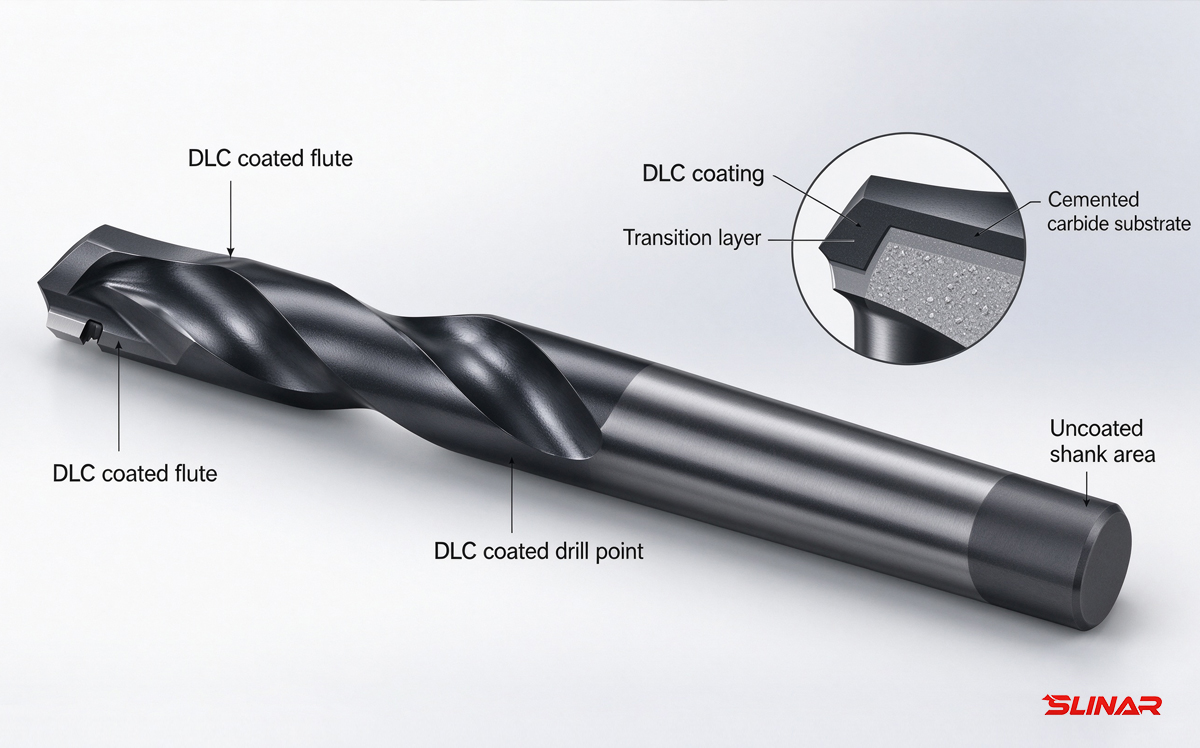
DLC-Beschichtung bietet eine reibungsarme Barriere gegen PEEK-Haftung
Chipflöten: Wo die Wärme tatsächlich verlässt
Geräumige, polierte Flöten sind in PEEK wichtiger als in den meisten Materialien. PEEK produziert lange, kontinuierliche Chips. Wenn die Flöte sie nicht schnell herausbewegen kann, werden sie zurückgeschnitten und die Hitzespitzen. Eine polierte Flötenwand senkt den Strömungswiderstand, was bedeutet, dass Wärme mit dem Chip verlässt, anstatt in das Werkstück einzutauchen.
Zwei oder drei Flöten sind in der Regel die richtige Balance für PEEK. Weniger Flöten geben Ihnen mehr Chip-Raum; mehr Flöten geben Ihnen Steifigkeit, aber ersticken die Evakuierung. Für das Rauben und Halbverarbeiten sind zwei oder drei Flöten der Ort, an dem wir die meiste Zeit landen.
Werkzeugauswahl nach Betrieb
Rauheit:Zwei- oder Dreiflöten-Flachenendfräse, großer Rakenwinkel, hohe Schraube (30°–45°), DLC-Beschichtung. Die Priorität ist das Bewegen von Chips, nicht die Oberflächenverbindung.
Seitenwand Veredelung:Zwei- oder Dreiflöte-Quadrat-Schulter- oder Langkantenmühlen. Die Kantenschärfe und die Ablaufgenauigkeit bestimmen hier die senkrechte Lage und die Wandoberfläche. Überprüfen Sie den Runout, bevor Sie den Parametern die Schuld geben.
Grooving und Schlitzen:Zweiflötige Schlitzschneider. Machen Sie den Schlitz etwas breiter als das Werkzeug und legen Sie eine Endentlastung auf den Schneider, um die Bodenreibung zu schneiden.
Kontur und 3D-Oberflächen:Kugelnase Endmühlen. Das Rakewinkel-Design und das Polieren auf dem Kugelabschnitt sind am wichtigsten. DLC hilft bei der Reduzierung von Dragmarken auf konturierten Oberflächen.
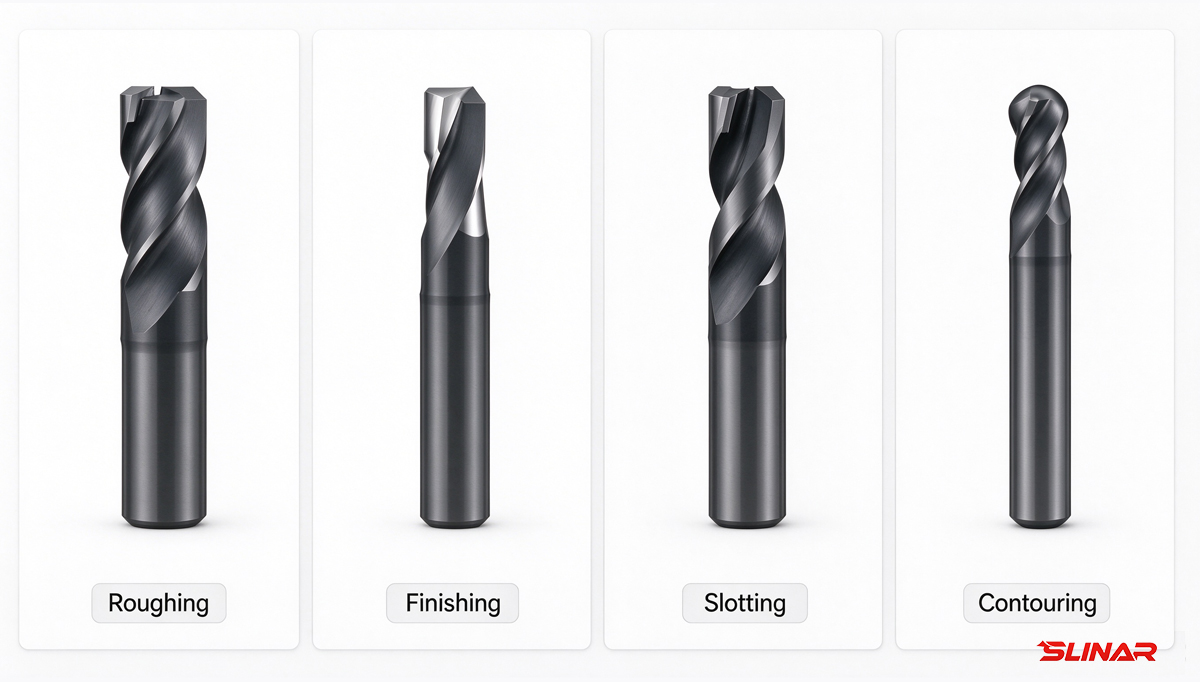
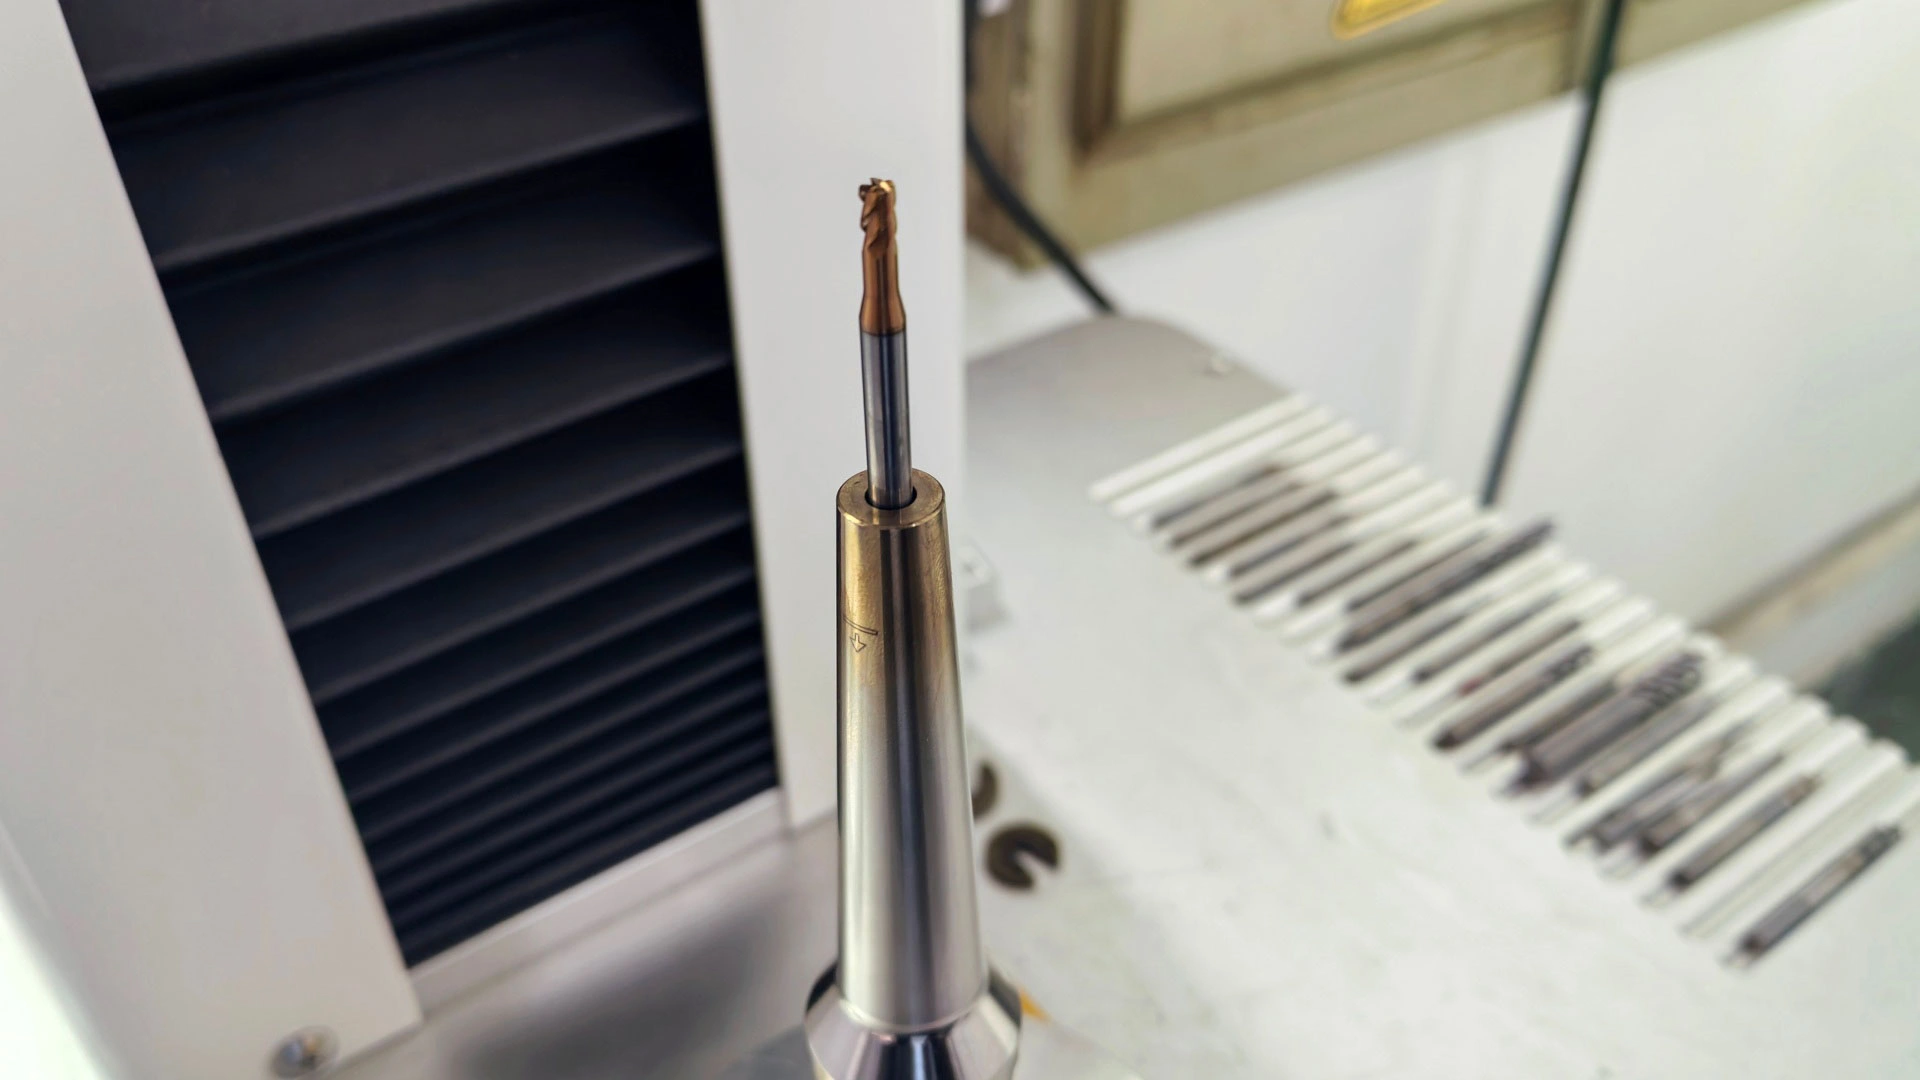
PEEK-spezifische Werkzeuge zum Rauen, Veredelungen, Schlitzen und Konturieren
Wozu das kommt
Bearbeitung PEEKist ein Ausgleichsakt zwischen einem starren Werkzeug und einem scharfen. Die Schneider, die funktionieren, sind diejenigen, bei denen die Geometrie durchdacht wurde: großes Rake und Freiraum für sauberes Scheren, Mikron-Ebene-Honen für Kantenleistung, DLC oder eine gute unbeschichtete Oberfläche für geringe Reibung und offene, polierte Flöten für die Spänevakuierung. Der Punkt von allem ist es, das Material in Richtung Scheren anstatt Extrudieren zu schieben, so dass Burrs, Bleichen, Schmelzen und Dimensionsdrift nicht an erster Stelle auftauchen.
Für ±0,05 mm Arbeit, hören Sie auf, den Schneider als Verbrauchsmaterial zu behandeln, das Sie aus dem Regal greifen. Behandeln Sie es als Prozessvariable. Wenn Sie mit einem Werkzeuglieferanten sprechen, der PEEK tatsächlich versteht, und eine für ihn optimierte Serie erhalten, werden Sie in der Regel weiter als eine weitere Runde von Parameteranpassungen nach der Tat kommen.
Vorherige:Optimieren Sie 6061 Aluminium Fräsen: Parameter, Werkzeuge & amp; Tipps für Ingenieure
Nächster:Nicht mehr/Ende

Laden Sie Ihre CAD für ein kostenloses Angebot hoch. Keine Mindestbestellung.
Kostenloses Angebot erhalten