CNC avec soin. Pas de MOQ. Du prototype à la production de masse. DFM gratuit & Quotes 24h.Obtenez un devis
Sélectionnez une langue
Nom
Description
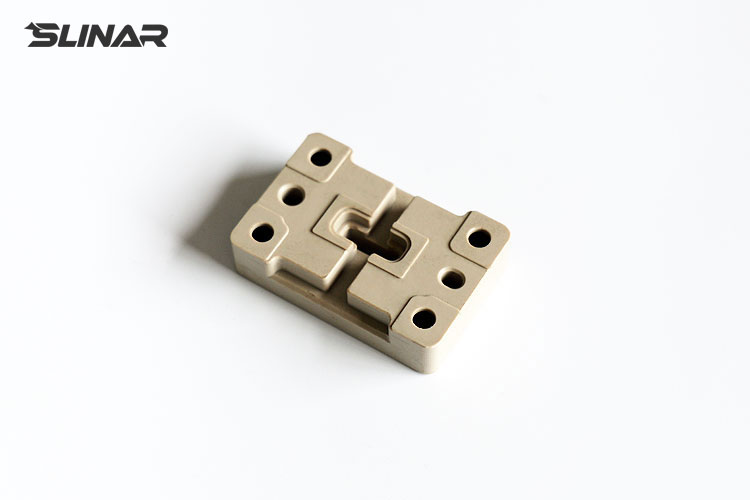
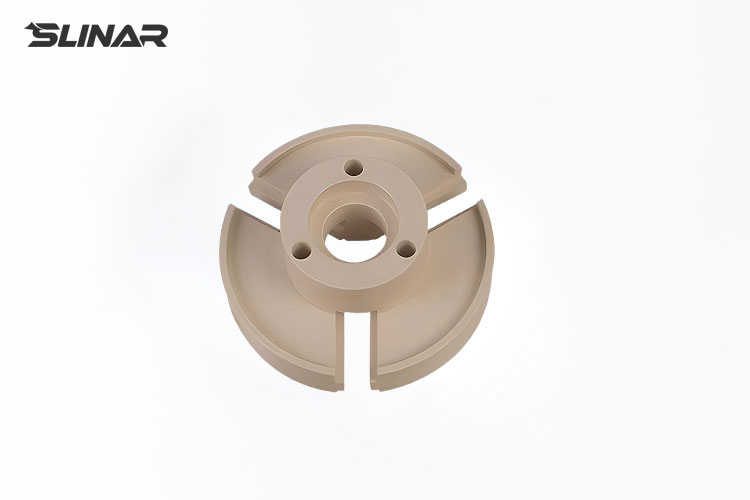
CNC machining PEEK parts
PEEK
Prix
Thermoplastique haute performance, très haute résistance, résistant à la chaleur et aux produits chimiques.
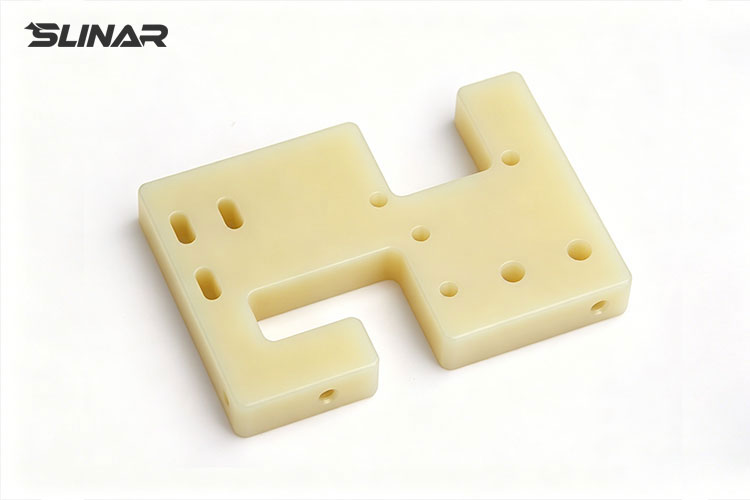
CNC machining POM (Delrin) parts
POM (Delrin)
Prix
Haute raideur, haute précision, faible frottement, facile à usiner.
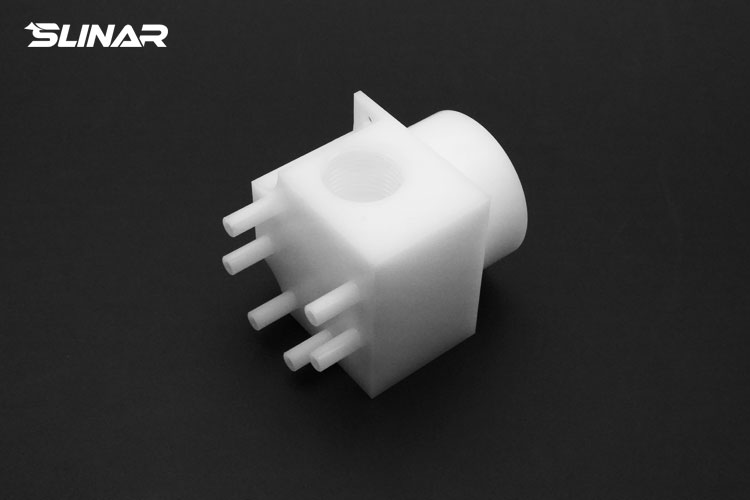
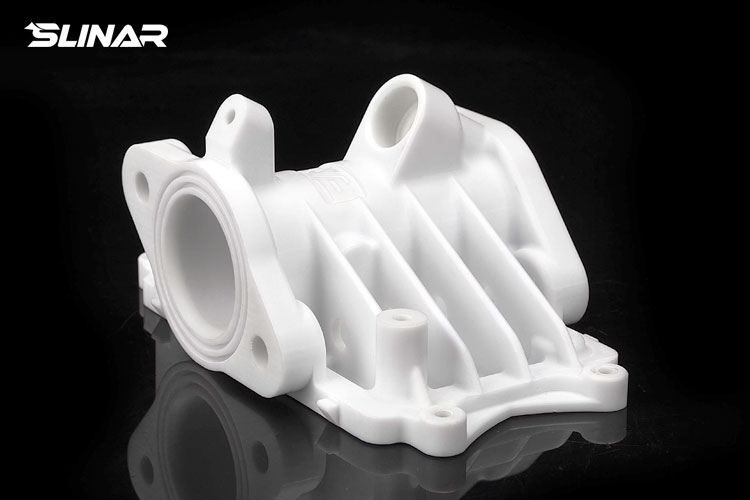
CNC machining PTFE (Teflon) parts
PTFE (téflon)
Prix
Faible frottement, résistant aux produits chimiques et thermiques.
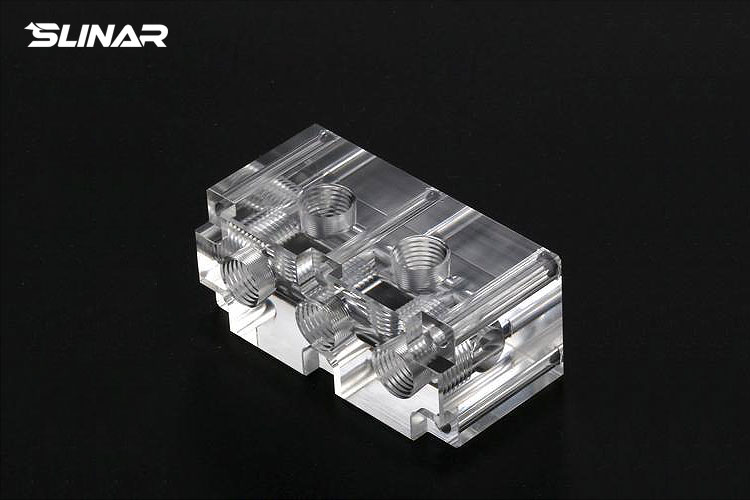
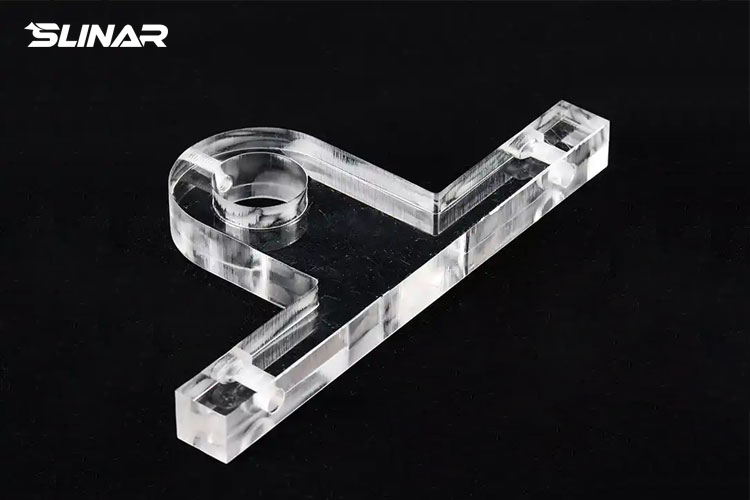
CNC machining PMMA (Acrylic) parts
PMMA (acrylique)
Prix
Plastique rigide transparent souvent utilisé comme substitut du verre.
CNC machining Nylon parts
Nylon
Prix
Excellentes propriétés mécaniques, thermiques, chimiques et résistantes à l'abrasion.
CNC machining ABS parts
ABS
Prix
Thermoplastique ordinaire, résistant aux chocs et facile à traiter.
CNC machining PPS parts
PPS
Prix
Résistance à haute température, résistance à la corrosion.
CNC machining PAI parts
PAI
Prix
Il possède une excellente résistance à la chaleur et une haute résistance.
CNC machining PC (Polycarbonate) parts
PC (Polycarbonate)
Prix
Haute ténacité, excellente résistance à l'impact, transparent.
CNC machining PSU parts
PSU
Prix
Extrêmement résistant à la chaleur et aux produits chimiques.
CNC machining PVC parts
PVC
Prix
Excellente résistance chimique et aux intempéries et bonne ténacité.
CNC machining PP (Polypropylene) parts
PP (polypropylène)
Prix
Excellente résistance à la corrosion chimique et performances électriques, léger et haute résistance.
CNC machining PEI (Polyetherimide) parts
PEI (Polyétherimide)
Prix
Il possède des caractéristiques telles que la haute résistance.
CNC machining PE (Polyethylene) parts
PE (Polyéthylène)
Prix
Excellent rapport résistance-poids, résistant aux chocs et aux intempéries.
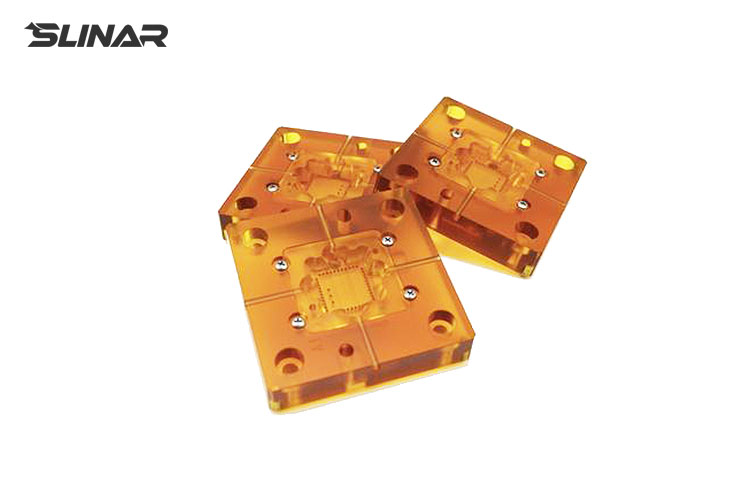
CNC machining PI (Polyimide) parts
PI (Polyimide)
Prix
Les matériaux ont une excellente stabilité à haute température.
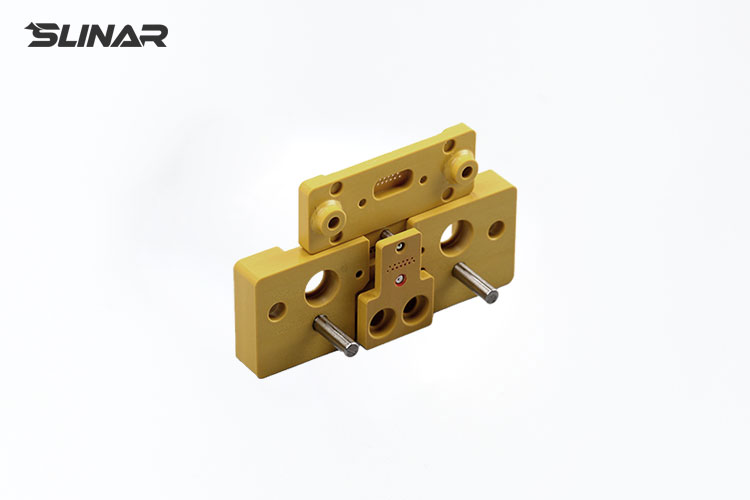
CNC machining FR4 parts
FR4
Prix
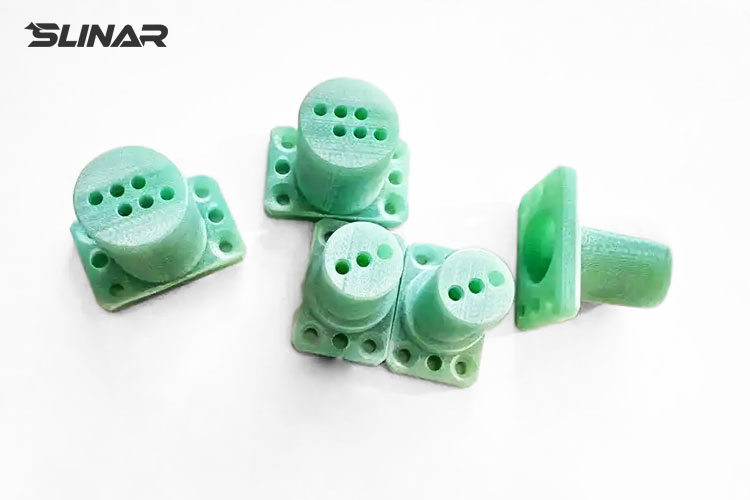
Stratifié époxy en fibre de verre ignifuge.
CNC machining PPSU parts
PPSU
Prix
Excellente résistance à la chaleur, résistance chimique et propriétés mécaniques.
CNC machining PET parts
PET
Prix
Plastique résistant avec une excellente résistance à l'abrasion et une résistance mécanique.
CNC machining PU (Polyurethane) parts
Pu (polyuréthane)
Prix
Il a une excellente résistance à l'usure, une haute résistance à la traction, une résistance à la déchirure et une capacité de charge, et a une bonne biocompatibilité.
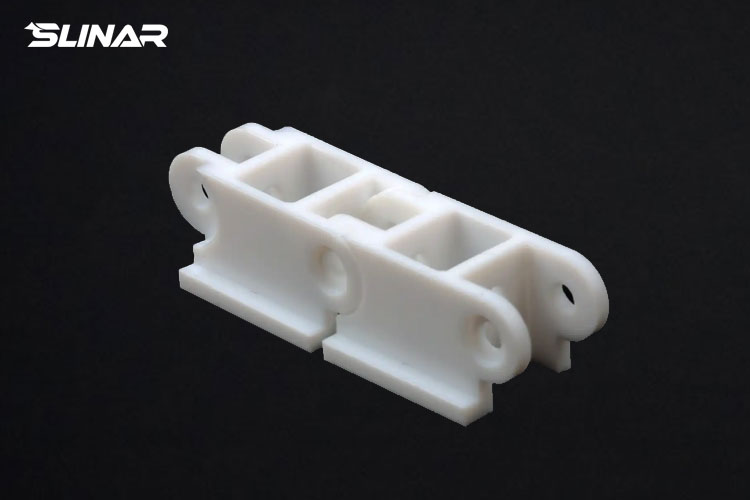
CNC machining igus parts
Chaîne de glisse
Prix
Caractéristiques résistantes à l'usure, autolubrifiantes, sans entretien et de longue durée de vie.
Plastic Machining Services

Services d'usinage des plastiques

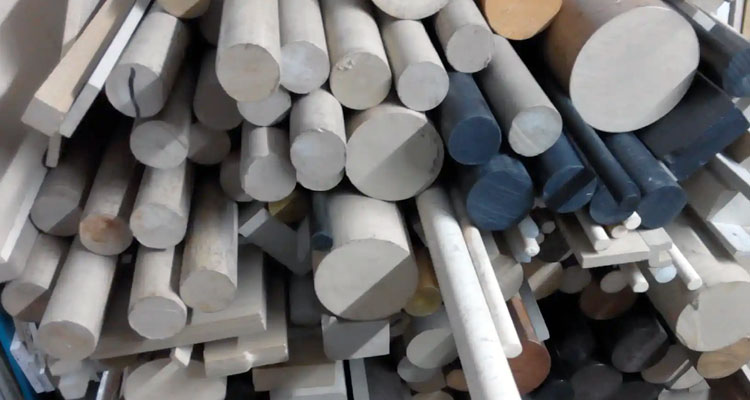
Les pièces en plastique usinées par CNC offrent une alternative convaincante au métal: elles sont légères, plus faciles à usiner et généralement plus rentables. Cela en fait un choix idéal pour les prototypes fonctionnels, les dispositifs et les accessoires, et les produits finaux dans des industries telles que les dispositifs médicaux, l'aérospatial et l'électronique grand public. L'usinage CNC fonctionne avec un large spectre de plastiques d'ingénierie, de l'ABS et du nylon aux matériaux haute performance tels que le PEEK, le PTFE et le polycarbonate. Chaque type de plastique présente des caractéristiques d'usinage uniques - certains sont coupés proprement avec une excellente stabilité dimensionnelle, tandis que d'autres nécessitent des outils et des stratégies spécialisés. Chez Slinar, nous vous aidons à choisir le bon matériau pour votre application. Explorez notre gamme complète de plastiques disponibles ci-dessus.
Plastic CNC Machining Services

Services d'usinage CNC des plastiques

Slinar fournit des services avancés d'usinage CNC en plastique avec une qualité constante et un retour rapide. Notre installation exploite plus de 50 machines de fraisage et de tournage, assurant une disponibilité de production élevée et des prix compétitifs en tout temps. Nous gérons efficacement les commandes de petits lots pour des pièces en plastique usinées par CNC, ainsi que des projets complexes d'usinage de plastique impliquant de multiples matériaux et traitements de surface. Du prototypage rapide à la production en faible volume, Slinar fournit des solutions fiables d'usinage CNC en plastique. Partenariez-vous avec nous dès aujourd'hui pour mettre notre expertise en usinage du plastique au travail pour votre projet.

Pourquoi nous choisir

Slinar est un fabricant certifié ISO 9001: 2015 et AS9100 basé à Shenzhen, en Chine, avec plus de 12 ans d'expérience dans l'usinage CNC de haute précision.

En savoir plus

Questions fréquentes

  • Qu'est-ce que l'usinage CNC de plastique et en quoi diffère-t-il de l'usinage des métaux?

    L'usinage CNC en plastique est un processus de fabrication soustractif contrôlé par ordinateur qui utilise des outils de coupe rotatifs pour enlever le matériel des pièces de travail en plastique, produisant des composants de précision à partir de thermoplastiques d'ingénierie. La différence fondamentale de l'usinage des métaux réside dans la façon dont les plastiques répondent à la chaleur et aux forces de coupe. Les plastiques ont jusqu'à 10 fois plus de dilatation thermique que les métaux, perdent de la chaleur plus lentement et ont des températures de ramollissement et de fusion beaucoup plus faibles. Cela signifie que l'usinage des plastiques nécessite des outils plus pointus, des stratégies d'alimentation spécifiques pour éviter le frottement (qui génère de la chaleur) et une attention particulière à l'évacuation des puces pour éloigner la chaleur de la zone de coupe. Alors que les métaux bénéficient d'un refroidissement agressif, de nombreux plastiques sont mieux machinés avec une souffle d'air ou une brouillard pour éviter les chocs thermiques et la contamination.
  • Quels plastiques sont les plus adaptés à l'usinage CNC?

    Les thermoplastiques usinables et dimensionnellement stables offrent les meilleures performances en usinage CNC. Les plastiques d'ingénierie les plus couramment usinés comprennent le Delrin (POM), le PEEK, l'acrylique (PMMA), le nylon (PA), le PTFE (Teflon), l'ABS et le polycarbonate. Delrin offre une excellente stabilité dimensionnelle et une faible frottement. Le PEEK offre une résistance aux hautes températures jusqu'à 260°C et est biocompatible. L'acrylique offre une clarté optique mais nécessite une gestion thermique prudente. Le nylon est robuste et résistant à l'usure mais absorbe l'humidité affectant la stabilité dimensionnelle. Le PTFE est antiadhésif et résistant aux produits chimiques, mais nécessite une manipulation spécialisée. L'ABS est résistant aux chocs, peu coûteux et pardonnant. Le polycarbonate est résistant et transparent mais plus sensible à la fissuration sous tension.
  • Quels sont les problèmes les plus courants dans l'usinage CNC de plastique et comment les prévenir?

    Les problèmes les plus fréquents dans l'usinage du plastique comprennent la fusion aux bords coupés, les longues puces à cordes, la mauvaise finition de surface, l'instabilité dimensionnelle après l'usinage et la formation de rebures. La fonte est provoquée par la génération de chaleur dépassant le point d'adoucissement du matériau - la prévention nécessite une augmentation du taux d'alimentation (pas de ralentissement), l'utilisation d'outils pointus, l'assurance d'une bonne évacuation de la puce avec un souffle d'air et l'évitement du logement en un seul endroit. Les puces à longues cordes, communes au nylon et au PE, sont évitées avec des outils plus pointus et des paramètres d'alimentation plus agressifs. Mauvaise finition de surface ou < < laitier" les bords en acrylique nécessitent des coupes à flûte unique polies et une action de coupe constante. L'instabilité dimensionnelle après l'usinage survient à cause des contraintes internes - la prévention comprend une fixation appropriée (pas trop serrée), le recuit de soulagement des contraintes et l'inspection des pièces après l'équilibre thermique. La formation de broches est contrôlée avec des outils pointus et des sorties optimisées du chemin d'outillage.
  • Quelles tolérances peut atteindre l'usinage CNC en plastique?

    Bien que les plastiques soient plus difficiles à maintenir que les métaux, des attentes réalistes sont réalisables. Caractéristiques générales maintenir généralement ± 0,05 mm à ± 0,10 mm avec la configuration appropriée et la sélection du matériau. Les caractéristiques de précision peuvent contenir ± 0,01 mm sur des matériaux dimensionnellement stables comme le POM et le PEEK dans des conditions contrôlées. Des tolérances plus strictes nécessitent des matériaux à grande stabilité, un usinage échelonné avec soulagement des contraintes et des environnements d'inspection à température contrôlée.
  • Quel outillage est nécessaire pour l'usinage CNC de plastique?

    L'usinage des plastiques nécessite une approche différente de la coupe des métaux. Les principales exigences en matière d'outillage comprennent des bords de coupe tranchants, une géométrie à flûte unique ou à flûte basse conçue spécifiquement pour les plastiques, des flûtes polies pour empêcher l'adhésion du matériau, une géométrie découpée pour l'évacuation profonde des puces de poche et des outils en carbure non revêtu ou revêtus de diamant. Les bords de coupe pointus sont essentiels car les outils ennuyeux génèrent des frottements et de la chaleur au lieu de couper proprement. Les coupeurs à flûte unique ou à flûte basse créent de grandes puces qui éloignent la chaleur. Les flûtes polies empêchent l'accumulation de bord sur l'outil de coupe. La géométrie de découpe est particulièrement importante pour l'usinage de poches profondes pour évacuer continuellement les puces. Le carbure non revêtu fonctionne bien pour la plupart des plastiques; Les outils revêtus de diamant durent plus longtemps dans des matériaux abrasifs comme le nylon rempli de verre.
  • Comment éviter la fonte lors de l'usinage du plastique?

    La fusion est le défi le plus critique dans l'usinage CNC des plastiques. Le principe sous-jacent est que l'outil doit couper, pas frotter. Lorsque l'outil se frotte, le frottement crée de la chaleur plus rapidement que la puce ne peut l'emporter. Les stratégies clés comprennent le maintien de la charge correcte des puces, l'augmentation de la vitesse d'alimentation pour produire une action de coupe appropriée, l'utilisation d'un souffle d'air au lieu d'un liquide de refroidissement pour inonder la plupart des plastiques pour enlever immédiatement les puces chaudes, l'évitement de l'habitation en un seul endroit et la prise de coupes à grande profondeur lorsque Une charge saine de puce produit une action de coupe, pas de frottement. Lorsque les bords commencent à se détériorer, la réduction du taux d'alimentation aggrave souvent le problème: se déplacer plus rapidement crée des puces appropriées. Pour la plupart des plastiques, l'explosion d'air est plus efficace que le liquide de refroidissement d'inondation parce qu'il élimine immédiatement les puces chaudes sans choc thermique ou contamination. La profondeur de rugosité devrait être de 0,050 "à 0,150" - les coupes peu profondes frottent au lieu de cisailler.
  • Quelles finitions de surface sont possibles sur les plastiques usinés par CNC?

    Différents plastiques acceptent différentes méthodes de finition. La finition usinée fournit une surface fonctionnelle avec des marques d'outils visibles, typiquement Ra 1,6-3,2 μm. Le sablage de perles utilise des médias fins pour créer une finition mate uniforme qui masque les marques d'outils, courantes pour les pièces industrielles. Le polissage à vapeur pour l'acrylique et le polycarbonate utilise la vapeur de solvant pour créer une finition optique, semblable au verre, sans marques d'outils visibles. Le polissage à la flamme rétablit la clarté optique sur les bords coupés en acrylique. Le polissage mécanique par ponçage et tamponnage permet d'obtenir une brillanteur élevée sur l'acrylique, le polycarbonate et certains nylons.
  • Quelles industries utilisent l'usinage CNC de plastique?

    L'usinage CNC des plastiques sert un large éventail d'industries où des composants légers, résistants à la corrosion, isolants ou biocompatibles sont nécessaires. L'industrie médicale l'utilise pour les instruments chirurgicaux, les composants d'implants, les boîtiers des dispositifs et les plateaux de stérilisation, généralement en PEEK, Delrin et acrylique. Les applications aérospatiales comprennent des pièces structurelles à haute température, des cages à roulements et des joints en PEEK et PEI. La fabrication de semiconducteurs utilise le PEEK et le PTFE pour la manipulation des effecteurs terminaux de plaques, des composants de chambre et des prises d'essai. Le traitement chimique repose sur le PTFE et le PVC pour les raccords résistants à la corrosion, les pièces de pompe et les sièges de vanne. Les applications automobiles comprennent des engrenages, des douilles, des boîtiers de capteurs et des composants légers en nylon, Delrin et PEEK. L'électronique utilise l'ABS, le polycarbonate et Delrin pour isoler les composants, les boîtiers de connecteurs et les boîtiers.
  • Comment choisir le bon plastique pour mon projet d'usinage CNC?

    Sélectionnez en fonction de votre environnement d'application. Pour des températures élevées supérieures à 100°C, choisissez PEEK ou PEI. Pour la résistance à l'usure et la faible frottement, Delrin est le choix préféré - il est dimensionnellement stable et fonctionne magnifiquement. Pour une haute résistance aux chocs, le polycarbonate est résistant et transparent, tandis que le nylon est résistant et résistant à l'usure. Pour les exigences de résistance chimique et antiadhésif, le PTFE ou le PVC sont appropriés pour les environnements chimiques. Pour la transparence et la clarté optique, l'acrylique offre la meilleure clarté et est facile à polir, tandis que le polycarbonate est plus résistant aux chocs. Pour les pièces à usage général rentables, l'ABS est pardonnant, machine facilement et convient à la plupart des boîtiers et des boîtiers.
Prêt à étendre la production ?

Téléchargez votre CAD pour obtenir un devis gratuit. Pas de commande minimale.

Obtenez un devis gratuit
Trustpilot