Ottimizzare la fresatura di alluminio 6061: parametri, strumenti e Consigli per gli ingegneri
Pubblicato giovedì, 03. settembre 2026
Guida dei contenuti:Masterizza la lavorazione efficiente della lega di alluminio 6061 con questa guida definitiva. Scopri i parametri di processo raccomandati dagli esperti e la selezione degli utensili per fresatura a faccia, fresatura laterale/contorno, fresatura a slot e foratura. Imparare principi fondamentali come l'uso di utensili in carburo taglienti, garantire un raffreddamento forte e
alluminio 6061lega è ampiamente utilizzato in aerospaziale, componenti automobilistici, attrezzature elettroniche e altri campi a causa della sua eccellente lavorabilità, resistenza moderata e buona resistenza alla corrosione. Per migliorare l'efficienza di lavorazione in loco e la stabilità della qualità, questo documento compila sistematicamente i parametri generali di processo e la selezione degli strumenti per le operazioni di fresatura comuni su lega di alluminio 6061 (requisito generale di precisione ± 0,05 mm), con l'obiettivo di fornire una guida di riferimento rapida per gli ingegneri di processo.
I. Principi generali e precauzioni
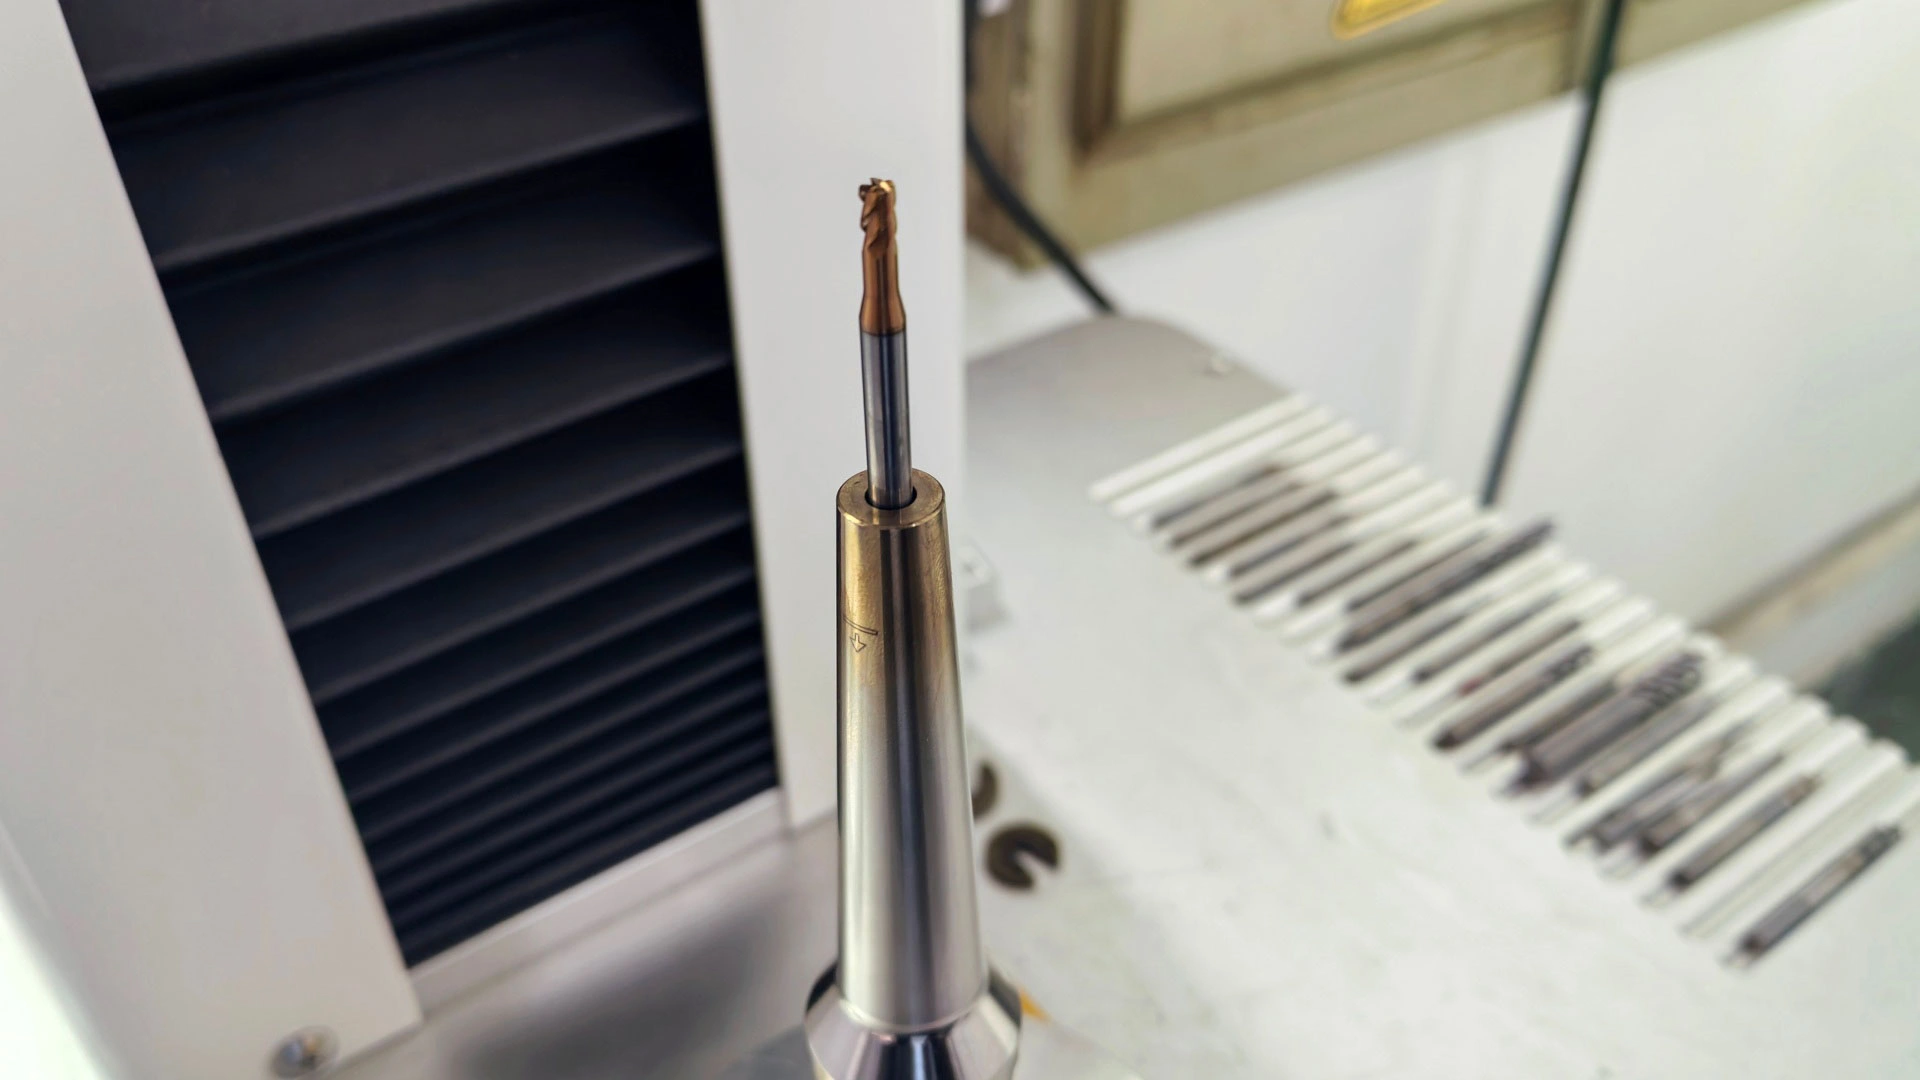
1. Selezione degli strumentiPriorizzare gli utensili in carburo solido con bordi di taglio taglienti o gli utensili rivestiti in PCD (diamante policristallino) per una durata estrema dell'utensile e una finitura superficiale. Evitare l'uso di utensili in acciaio ad alta velocità.
2. Raffreddamento e evacuazione del chip : Si raccomanda vivamente l'uso di raffreddamento ad aria o fluido di taglio solubile in acqua per un raffreddamento sufficiente e l'evacuazione della scheletra per prevenire il bordo accumulato e garantire la qualità della superficie di lavorazione.
3. Serratura e rigiditàAssicurare il serramento sicuro del pezzo e dello strumento, con sufficiente rigidità del sistema per sfruttare appieno i vantaggi del taglio ad alta velocità per la lega di alluminio ed evitare il chatter.
4. Regolazione dei parametriI parametri nella tabella seguente sono valori di riferimento generali di partenza. Nelle applicazioni pratiche, la regolazione fine è necessaria in base alla rigidità della macchina utensile, alla sovrapposizione dell'utensile e alle specifiche condizioni di lavoro.

Morfologia del chip ideale e qualità della superficie sotto buon raffreddamento
II. Tabella di riferimento rapido dei parametri di processo raccomandati
NotaUnità di velocità di taglio (Vc): m/min; Unità di alimentazione per dente (Fz): mm/dente; Unità di profondità di taglio assiale (Ap) e profondità di taglio radiale (Ae): mm.
1. Fresatura facciale
| Tipo di strumento | Specificazione raccomandata | Gamma Vc | gamma Fz | Ap | Ae | Punti chiave |
|---|---|---|---|---|---|---|
| Mulino multibordo (carburo) | φ50-80mm, angolo di piombo di 45° | 600-1200 | 0.10-0.25 | 0.5-3 | 60%-80% del diametro dell'utensile | Ridurre i parametri con grande sovraspendenza; Priorizzare la rigidità. |
| Mulino di cobbe di mais (carburo) | φ20-50mm | 500-1000 | 0.08-0.15 | 0.5-2 | 30%-50% del diametro dell'utensile | Largo gabinetto a chip, adatto per la grossa rugosità. |

Utensili tipici di fresatura a faccia (a sinistra: fresatore a faccia multi-bordo, a destra: fresatore a macchie di mais)
2. Fresatura laterale / fresatura contorno
| Tipo di strumento | Specificazione raccomandata | Gamma Vc | gamma Fz | Ap | Ae | Consigli chiave |
|---|---|---|---|---|---|---|
| 3-Flauto Solido Carburo End Mill | φ6-20mm | 500-800 | 0.08-0.20 | ≤2×Diametro dell'utensile | 0.1-0.3 × diametro dell'utensile (finitura) | Per la finitura, utilizzare piccola profondità radiale di taglio, alta velocità del fuso e alimentazione moderata per dente. |
| 2-Flauto Solido Carburo End Mill | φ1-6mm | 300-600 | 0.005-0.03 | ≤1×Diametro dell'utensile | 0.05-0.2 × diametro dell'utensile | Gli utensili di piccolo diametro sono propensi alla rottura. Assicurare un'evacuazione fluida del chip e ridurre il carico radiale. |
3. Fresatura di slot
| Tipo di strumento | Specificazione raccomandata | Gamma Vc | gamma Fz | Ap | Ae | Consigli chiave |
|---|---|---|---|---|---|---|
| 2-flauto o 3-flauto tagliere del sedile chiave in carburo solido | Selezionare in base alla larghezza dello slot | 400-700 | 0.05-0.15 | Profondità di slot completa | Larghezza completa della slot | L'evacuazione del chip è fondamentale per la fensura a tutta larghezza. Si raccomanda la fresatura a peck o il refrigerante ad alta pressione. |
| 3-Flauto Solido Carburo End Mill | Leggermente più piccola della larghezza della slot | 500-800 | 0.08-0.20 | Taglio passo | Larghezza radiale del taglio < Strumento> | L'uso di fresatura laterale con taglio a gradini per slot più larghe consente una migliore efficienza e qualità. |

Strategie di percorso di fresatura a fessura (a sinistra: fresatura a piena larghezza, a destra: fresatura laterale con taglio a passo)
4. Foratura
| Tipo di strumento | Specificazione raccomandata | Gamma Vc | Fz (mm/giro) | Consigli chiave |
|---|---|---|---|---|
| Carburo solido drill a torsione dritta | φ3-12mm | 80-150 | 0.08-0.25 | Per profondità > 3 × Diametro, ritirare periodicamente per chiarire i chip e prevenire l'intasamento. |
| Forano di refrigerante interno in carburo solido | Sopra φ12mm | 100-180 | 0.15-0.35 | Sfrutta appieno il vantaggio del refrigerante interno per una perforazione efficiente e di alta qualità. |

Geometria del punto di perforazione in carburo adatta alle leghe di alluminio
III. Riassunto e raccomandazioni
Per la fresatura della lega di alluminio 6061, i principi fondamentali sono i seguenti: " strumenti taglienti, alta velocità, raffreddamento forte e evacuazione efficiente della scheletra. " Quando applicano questo manuale, gli ingegneri di processo dovrebbero tenere a mente i seguenti punti:1) dare la priorità ai metodi di serratura ad alta rigidità e a breve sospensione; 2) Inizia i tagli di prova con i valori mediani dei parametri raccomandati e ottimizza in base alle condizioni della macchina e alle prestazioni di lavorazione (come il suono, i trucchi e la finitura della superficie); 3) Mantenere sempre l'attenzione sulle condizioni di evacuazione e raffreddamento del chip.Per la produzione ad alto volume e ad alta stabilità, considerare l'investimento in strumenti PCD per aumentare significativamente la durata dell'utensile e migliorare il tempo di ciclo.

Fattori completi per la fresatura efficiente della lega di alluminio 6061
Precedente:Ottenere ±0.01mm PEEK lavorazione: guida di fresatura di precisione
Successivo:Nessun altro/fine

Carica il tuo CAD per un preventivo gratuito. Nessun ordine minimo.
Ottieni un preventivo gratuito

 WhatsApp in linea